摩耗とは?種類と原因、摩耗を減らす対策を解説

こんにちは。「吉田SKT」ブログ編集チームです。
摩耗とは、部品同士がこすれ合ったり、接触を繰り返したりすることで、表面の材料が少しずつ失われていく現象です。
軸と軸受、ガイド、金型、搬送部品など、物同士が接触して動く場所で発生し、寸法の変化やガタ、異音、摩耗粉の発生につながります。
摩耗の起こり方は、荷重や速度、相手材、潤滑、異物、温度などの使用条件によって変わります。
材料を硬くする、摩擦係数を下げるといった対策を選ぶ前に、どのような摩耗が起きているかを確認すると、効果のある方法を絞り込みやすくなります。
この記事では、摩耗の基本と代表的な種類、摩耗が進む原因、摩耗量の調べ方、摩耗を減らす対策と表面処理の考え方を解説します。
目次 [閉じる]
摩耗とは
摩耗は、接触している相手との相対的な動き(すべり、転がり、微小な振動など)によって、固体の表面が損傷し、材料が失われていく現象です。
相手が部品の場合のほか、粉体やスラリーなど硬い粒子を含む流れが当たり続けて表面が削られる場合も、摩耗として扱われます。
身近な例では、靴底やタイヤのすり減りも摩耗です。
製造現場では、軸と軸受、歯車、ガイド、金型、シール、搬送部品、撹拌翼など、さまざまな場所で発生します。
摩耗が進むと、部品が破損する前の段階から、次のような問題が現れます。
- 寸法が変化する
- ガタが大きくなる
- 位置決め精度が低下する
- 異音や振動が発生する
- 摩耗粉が発生し、製品や周辺設備を汚す
- 摺動抵抗が増える
設備を長く安定して使うには、摩耗の原因を把握し、使用条件に合わせて対策を選ぶ必要があります。
摩擦と摩耗の違い
摩耗と一緒に使われることが多い言葉が「摩擦」です。
摩擦は、接触している物体同士が動こうとするとき、その動きを妨げる抵抗です。
摩耗は、接触や動きによって表面が損傷し、材料が失われる現象を指します。
摩擦係数と摩耗量は、必ずしも比例しません。
代表的な例がPTFE(四ふっ化エチレン樹脂)です。
PTFEは固体材料の中でも摩擦係数が低い材料ですが、充填材を加えていないPTFE単体は、潤滑剤を使わずに荷重を受けながらすべる条件では、摩耗量が多くなりやすい傾向があります。
そのため、すべり軸受やシールには、ガラス繊維、炭素繊維、ブロンズなどの充填材を加えて耐摩耗性を高めたPTFEが使われています。
反対に、摩擦係数がそれほど低くない材料でも、硬さや材料の組み合わせ、潤滑条件によって摩耗を小さく抑えられる場合があります。
摩耗対策の効果を判断するときは、摩擦係数とあわせて、摩耗量や摩耗した表面の状態も確認します。
摩耗はなぜ起こる?主な原因
金属などの表面は、一見すると平らに見えても、拡大すると細かな凹凸があります。
物体同士が接触すると、実際に触れているのはこの凹凸の先端部分だけで、そこに力が集中します。
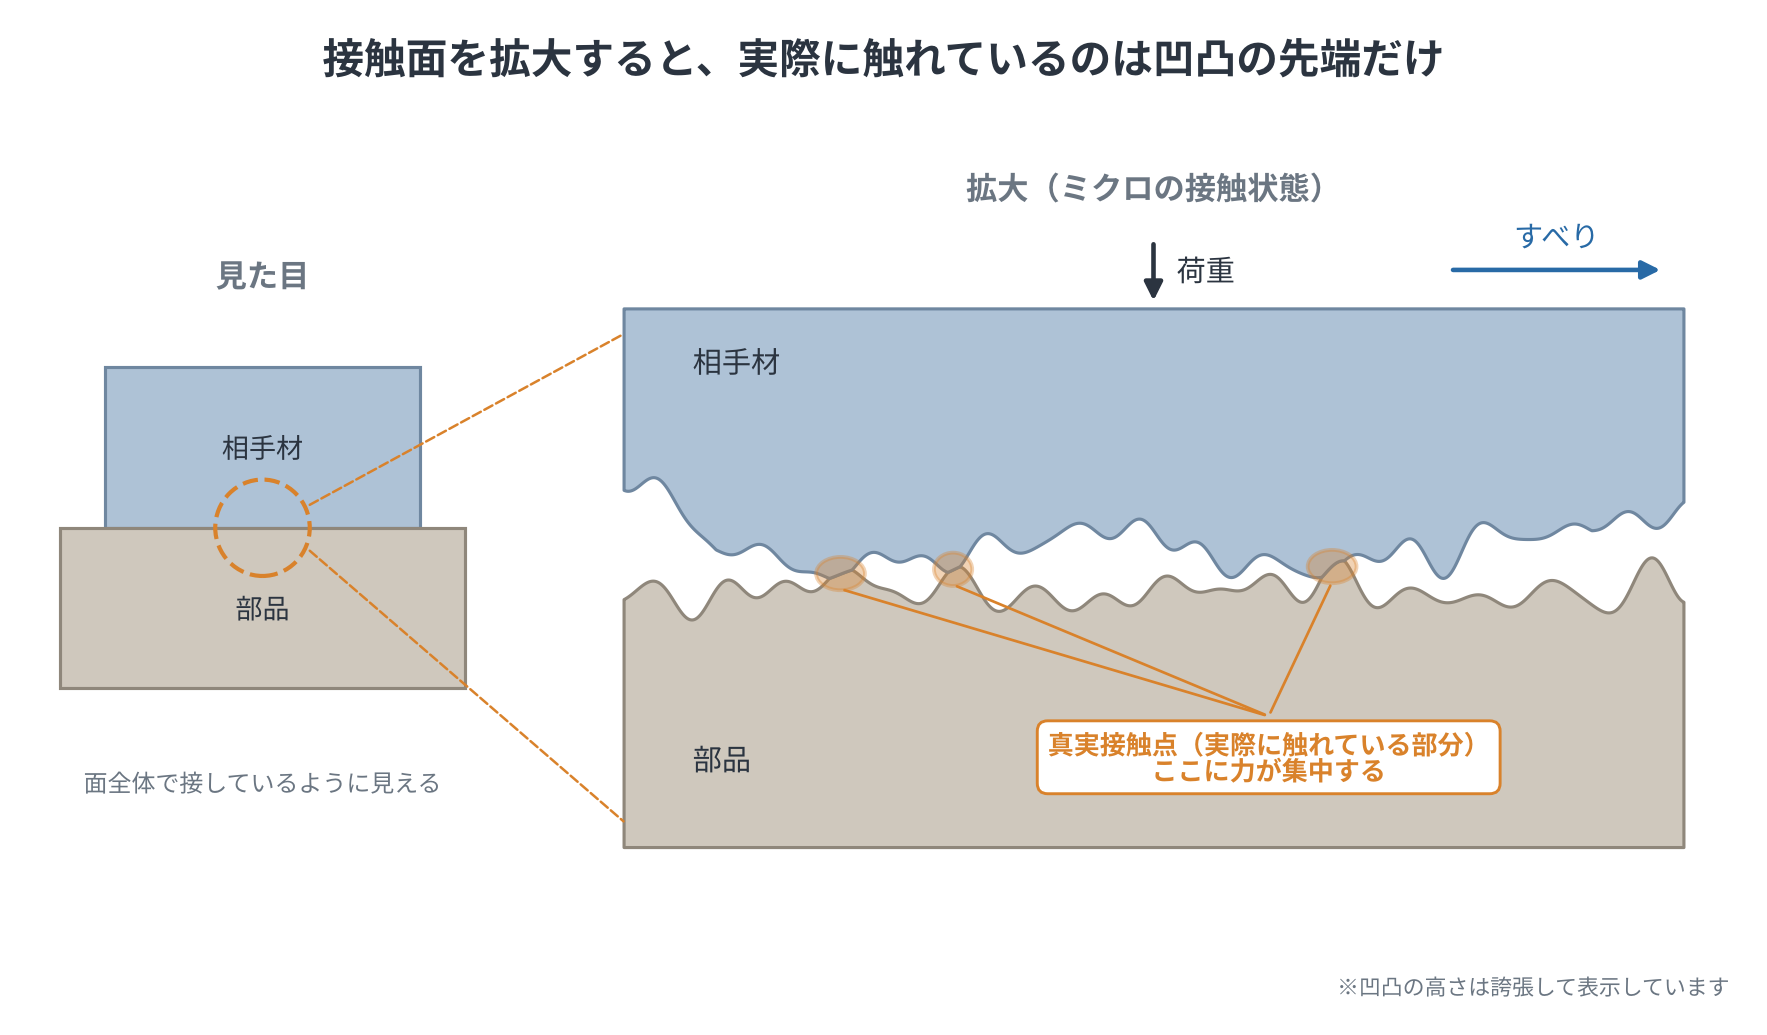
そこへすべりや繰り返し接触が加わることで、表面が削られたり、一部が相手材へ移ったり、亀裂が発生したりします。
これらが積み重なって摩耗が進みます。
摩耗の進み方に影響する代表的な条件には、次のようなものがあります。
- 荷重(面圧)
- すべり速度
- 接触する材料の組み合わせ
- 表面の粗さ
- 温度
- 潤滑の有無と潤滑剤の状態
- 粉じんや摩耗粉などの異物
- 水分や薬品などの使用環境
同じ材料でも、これらの条件によって摩耗量は大きく変わり、条件次第では桁違いの差が出ることもあります。
材料のカタログ値を見るときも、どの条件での値かを確認しておくと判断を誤りにくくなります。
参考:摺動部品で使われる「PV値」
軸受や樹脂系の摺動部品のカタログでは、「PV値」という指標が使われることがあります。
PV値は面圧Pとすべり速度Vを掛け合わせた値で、単位にはN/mm²・m/s(MPa・m/s)が使われます。
PV=面圧P × すべり速度V
PV値が大きいほど摩擦による発熱が大きくなり、特に樹脂材料では軟化や溶融、焼付きが起こりやすくなります。
無給油軸受などでは材料ごとに「許容PV値(限界PV値)」が示されており、使用条件がその範囲に収まるかを確認する目安になります。
PV値は使用可否を判断する目安の一つで、実際の摩耗量は温度、潤滑、相手材、表面状態などによっても変わります。
代表的な摩耗の種類
摩耗はその起こり方によっていくつかの種類に分けられます。
摩耗した表面や摩耗粉の状態を確認すると、原因や対策を考える手がかりになります。
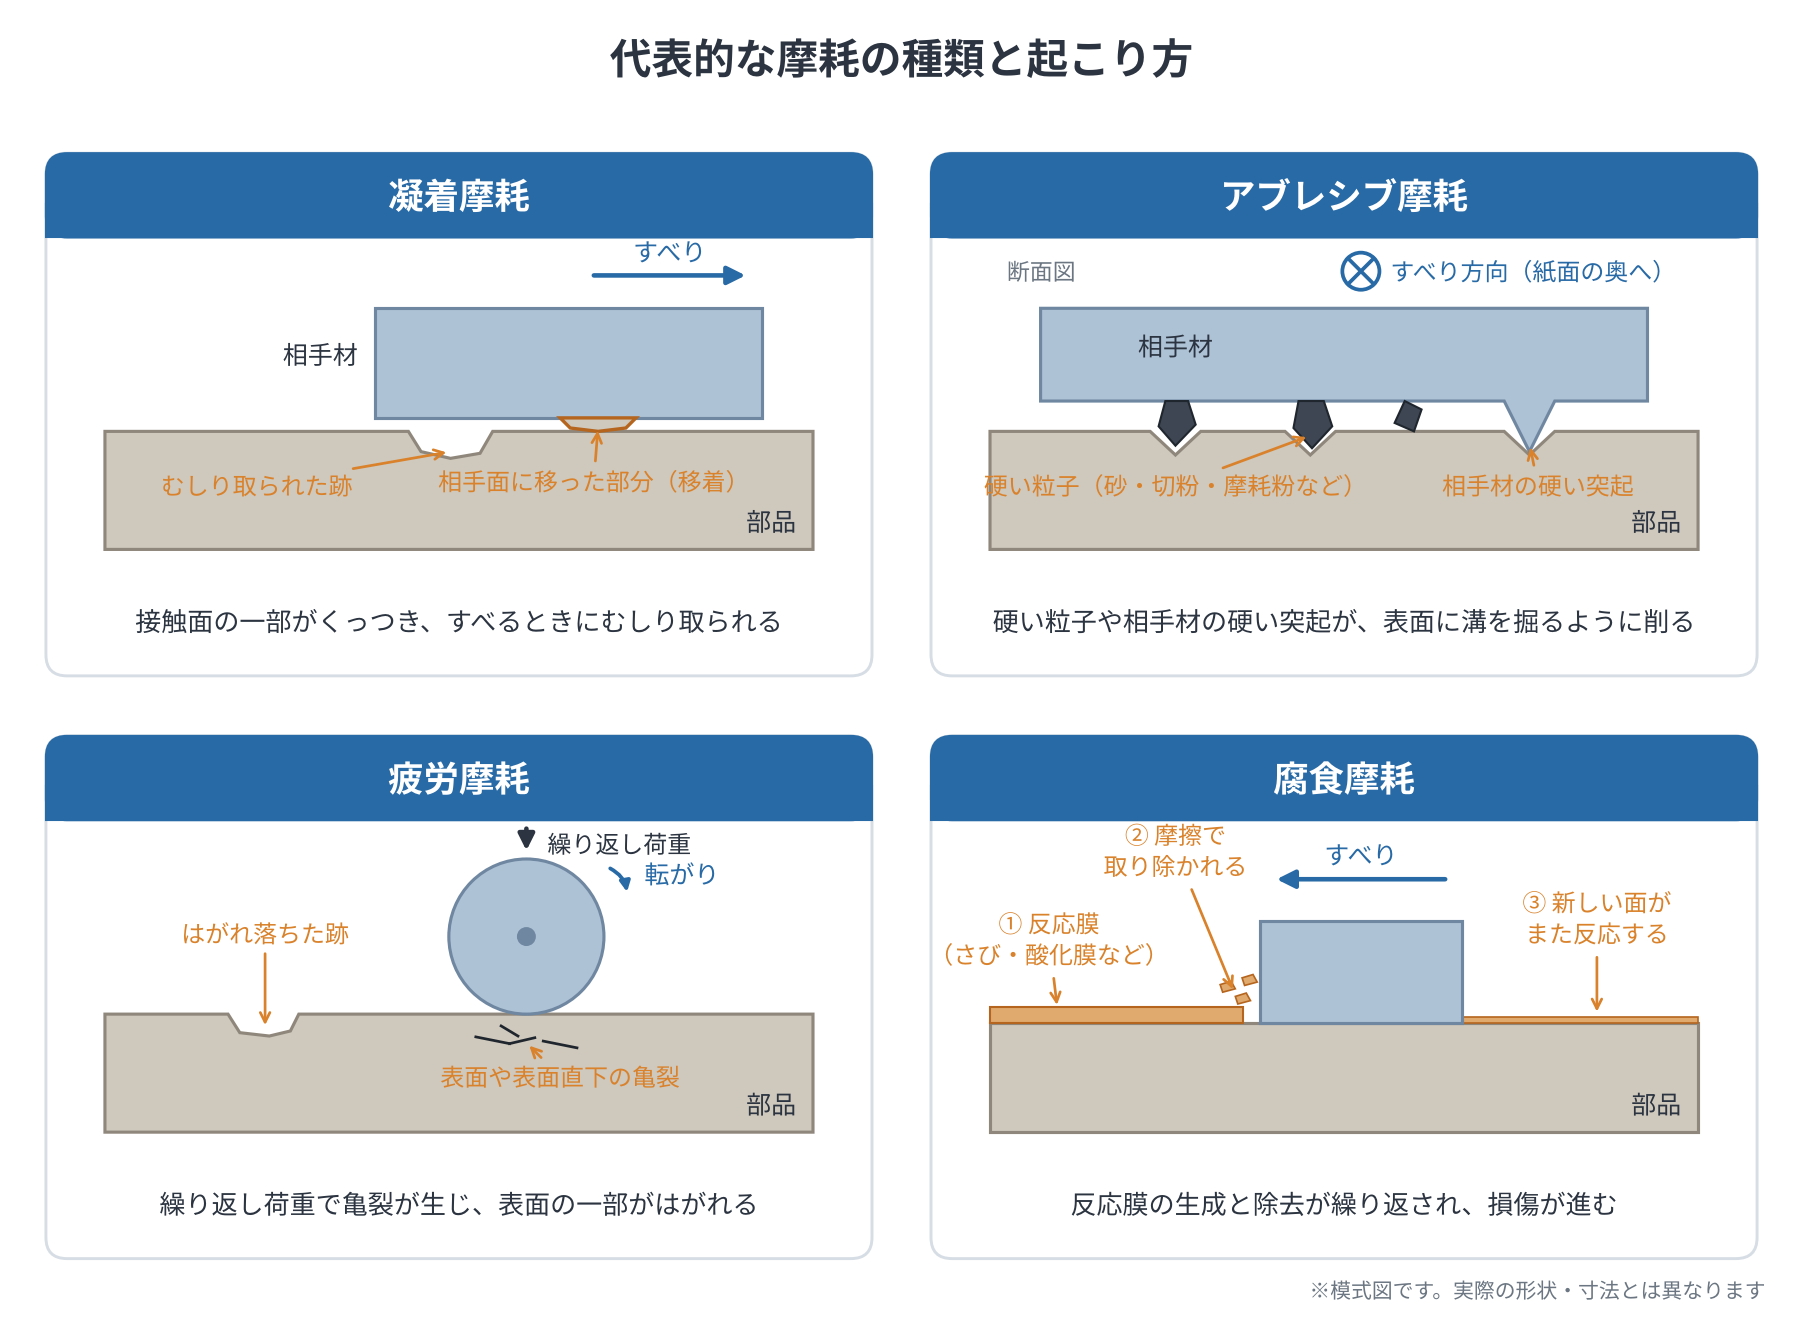
| 種類 | どのように起こるか | 対策の考え方 |
|---|---|---|
| 凝着摩耗 | 接触面の一部がくっつき、すべるときに表面がむしり取られる | 潤滑、材料の組み合わせの変更、低摩擦化、表面処理 |
| アブレシブ摩耗 | 硬い突起や粒子によって表面が削られる | 異物の侵入防止、表面の硬さ向上、表面処理 |
| 疲労摩耗 | 繰り返し荷重で亀裂が生じ、表面がはがれる | 荷重集中の解消、材料選定、表面硬化、潤滑 |
| 腐食摩耗 | 化学反応と摩擦が重なって表面損傷が進む | 耐食材料、表面処理、環境管理、潤滑剤の見直し |
凝着摩耗
凝着摩耗は、接触している表面の一部が強くくっつき、すべるときに表面がむしり取られるように損傷する摩耗です。
はがれた材料が相手材の表面に移ることもあります。
金属同士が直接接触しやすい場所や潤滑が不足している場所、同じ種類の金属同士の組み合わせなどで起こりやすくなります。
損傷が急激に進むと、かじりや焼付きにつながることがあります。
対策としては、潤滑状態の改善、荷重の見直し、材料の組み合わせの変更、凝着しにくい表面処理などがあります。
アブレシブ摩耗
アブレシブ摩耗は、硬い突起や粒子によって表面が引っかかれ、削られる摩耗です。
相手材の硬い凹凸によって削られる場合と、砂、粉じん、切粉、摩耗粉などが接触面に入り込んで削られる場合があります。
また、粉体やスラリーなどの粒子が繰り返し当たって表面が削られる摩耗(エロージョン)も、硬い粒子が原因になる点で近い現象です。
対策には、表面を硬くする方法に加え、シールやカバー、フィルタなどで異物を入れないようにする方法があります。
疲労摩耗
疲労摩耗は、同じ場所に繰り返し力が加わることで、表面または表面のすぐ下に亀裂が生じ、表面の一部がはがれ落ちる摩耗です。
主に、歯車、転がり軸受、カム、ローラなど、転がりを伴う接触部で見られます。
歯車では点状のくぼみ(ピッチング)、転がり軸受でははく離(フレーキング)として現れることがあります。
接触部に荷重が集中していないか、潤滑状態に問題がないか、材料や表面硬さが用途に合っているかなどを確認します。
腐食摩耗
腐食摩耗は、周囲の環境との化学反応と、摩擦による機械的な作用が重なって進む摩耗です。
化学反応でできた表面の膜(さびや反応生成物)が摩擦で取り除かれ、新しく出た面がまた反応する、という繰り返しで損傷が進みます。
水分や薬液、腐食性ガスのある環境のほか、高温での空気中の酸素との反応(酸化)や、潤滑油に含まれる成分との反応が関わる場合もあります。
こうした環境で使う部品は、耐摩耗性と耐食性の両面から材料や表面処理を選びます。
微小な振動でも摩耗することがある
大きくすべっていない部分でも、微小な振動が繰り返されることで摩耗することがあります。
このような現象は「フレッティング摩耗」と呼ばれます。
締結部や圧入・はめあい部などで発生することがあり、鉄鋼材料では赤褐色の摩耗粉が出ることから「フレッティングコロージョン」とも呼ばれます。
振動、締結状態、接触圧などを確認します。
摩耗対策として表面処理を検討している方へ
吉田SKTでは、製造現場の摩耗を、粒子や粗い表面に削られる「ざらつき摩耗」(アブレシブ摩耗に近い考え方)と、摩擦熱による凝着で相手材に持っていかれる「スラスト摩耗」(凝着摩耗に近い考え方)に分け、それぞれに使われている表面処理を紹介しています。
摩耗量はどのように調べる?
摩耗対策の効果を確認するときは、処理前後や材料変更前後で摩耗の程度を比較します。
代表的な確認方法には、次のようなものがあります。
- 摩耗前後の質量を測る
- 摩耗した部分の深さや幅を測る
- 摩耗した体積を求める
- 部品の厚さや径などの寸法変化を測る
- 摩耗した表面や摩耗粉を観察する
比較するときは、荷重、速度、摺動距離、相手材、温度、潤滑などの条件を揃えます。
条件が異なると、試験結果を単純に比べられなくなります。
代表的な摩耗試験
材料やコーティングの耐摩耗性を比較するため、さまざまな摩耗試験が使われています。
| 試験方法 | 概要 | 関連規格の例 |
|---|---|---|
| ピンオンディスク試験 | 回転する円板にピンやボールを押し当て、摩擦係数と摩耗量を調べます。 | ASTM G99 JIS R 1613(ファインセラミックス) |
| 往復摺動試験 | ボールやピンを一定の距離で往復させ、すべりによる摩耗を調べます。 | ASTM G133 など |
| テーバー摩耗試験 | 回転する試験片に2個の摩耗輪を当て、塗膜や樹脂などの摩耗量を比較します。 | JIS K 7204(プラスチック) JIS K 5600-5-9(塗膜) |
対象となる材料や目的によって、適した試験方法は変わります。
試験方法や条件が違うデータ同士は、数値を直接比べられない点にも注意が必要です。
また、試験結果がそのまま実際の設備での寿命になるとは限りません。
実機では、温度、相手材、潤滑、異物、形状など多くの条件が加わるためです。
試験データを見るときは、数値とあわせて「どのような条件で測定されたか」を確認すると比較しやすくなります。
参考:Archard(アーチャード)の摩耗式
すべり摩耗の代表的なモデルに「Archardの摩耗式」があります。
摩耗量は荷重とすべり距離に比例し、接触する材料のうちやわらかい方の硬さに反比例する、という考え方です。
実際の摩耗は潤滑、温度、材料の組み合わせ、表面状態などにも大きく左右されるため、部品寿命を予測する式としてより、摩耗の傾向を理解するためのモデルとして使われます。
摩耗を減らす主な方法
摩耗を減らす主な方法には、次の5つがあります。
摩耗の種類と原因を確認し、それに合った方法を選びます。
1.潤滑状態を改善する
油やグリースなどで接触面を潤滑すると、表面同士の直接接触が減り、摩擦や摩耗を抑えられる場合があります。
潤滑剤があっても、供給量が不足していたり、温度上昇で粘度が下がったりすると、十分な効果が得られないことがあります。
潤滑剤の種類に加え、供給方法、使用温度、異物の混入なども確認します。
油やグリースを使いにくい場所、補給が難しい場所では、表面に潤滑性のある被膜をつくる固体潤滑コーティングも選択肢になります。
2.異物が入らないようにする
砂、粉じん、切粉、摩耗粉などの硬い粒子が接触面へ入ると、粒子が研磨材のように働いて摩耗を進めることがあります。
シール、カバー、フィルタ、定期的な清掃などで異物の侵入を抑えると、摩耗状態が改善するケースがあります。
3.荷重や接触状態を見直す
部品の一部に荷重が集中すると、その部分から摩耗が進みやすくなります。
芯ずれ、組付け状態、当たり方、接触面積などを確認し、局所的に大きな力が加わっていないかを確認します。
4.材料の組み合わせを見直す
摩耗は、接触する材料同士の組み合わせによって大きく変わります。
例えば、同じ種類の金属同士は、潤滑が不十分な条件では凝着を起こしやすいため、組み合わせを変えることで摩耗が改善する場合があります。
使用温度、荷重、相手材、潤滑の有無などを確認しながら材料を選びます。
5.表面処理を利用する
部品そのものの材質を変更しにくい場合には、表面に必要な機能を付ける表面処理も選択肢になります。
摩耗の種類によって、表面処理に求める機能は変わります。
- 表面を硬くする(アブレシブ摩耗、凝着摩耗)
- 摩擦を小さくする(凝着摩耗、かじり)
- 相手材との凝着を抑える(凝着摩耗)
- 粒子の衝突による摩耗を抑える(エロージョン)
- 腐食から基材を守る(腐食摩耗)
摩耗の原因を整理したうえで、必要な機能を持つ表面処理を検討します。
摩耗対策と表面処理
吉田SKTでは、フッ素樹脂コーティングをはじめ、摩耗やすべりに関する課題に用いられるさまざまな表面処理を取り扱っています。
フッ素樹脂コーティング
PTFEをはじめとするフッ素樹脂は摩擦係数が低く、すべり性に優れています。
金属同士の直接接触や凝着を抑えたい用途では、フッ素樹脂コーティングが候補になります。
フッ素樹脂は金属やセラミックスと比べてやわらかい材料のため、硬い粒子が当たる環境や強い引っかきを受ける環境では摩耗しやすい場合があります。
フッ素樹脂の中では、ETFEが機械的性質に優れ耐摩耗性が比較的高いほか、基材との密着性や耐摩耗性を高めた変性タイプもあります。
使用条件に合わせて樹脂の種類を選びます。
バイコート®
耐摩耗性に加え、すべり性や非粘着性も必要になる用途では、バイコート®が候補になります。
バイコート®は、金属、セラミックス、化成皮膜などの硬い無機材料に、フッ素樹脂やシロキサン系樹脂などの潤滑性・離型性に優れた有機材料を組み合わせた表面処理です。
硬さによる耐摩耗性と、すべり性・非粘着性の機能をあわせ持たせることができ、寸法精度が求められる金型などにも用いられています。
FFLCシリーズ
FFLCシリーズは、PFAS(有機フッ素化合物)を使用しない非フッ素系の潤滑コーティングです。
リニアガイドなどの摺動部品や搬送部品など、低摩擦性と耐摩耗性が求められる用途で検討できます。
グレードによって対応する温度域や摩擦摩耗耐久性が異なり、常温から200℃程度を想定したものや、250℃程度までの温度域を想定したものがあります。
使用条件に合わせてグレードを選びます。
表面処理を選ぶときは「処理名」より使用条件から
同じ「摩耗する」という課題でも、凝着、硬い粒子による摩耗、繰り返し荷重など、原因によって適した対策が変わります。
摩耗トラブルが起きたときに確認したいこと
摩耗トラブルが発生した場合、表面処理の種類を先に決めるより、現在の使用条件を整理すると原因を絞り込みやすくなります。
例えば、次のような情報があると対策を検討しやすくなります。
| 区分 | 確認したい情報 |
|---|---|
| 部品・相手材 | 摩耗している部品の材質と表面硬さ 接触している相手材 現在使用している表面処理 |
| 摩耗の状態 | 摩耗している場所と摩耗痕の状態 摩耗粉の量・色・形 使用開始から摩耗が問題になるまでの期間 |
| 動き・負荷 | 荷重や面圧 すべり速度や動き方(すべり、転がり、往復、微小振動など) |
| 使用環境 | 使用温度 潤滑剤の有無と種類 粉じん、摩耗粉、薬品、水分などの有無 |
摩耗した部品の写真や使用条件が分かるだけでも、検討できる対策の範囲を絞りやすくなります。
まとめ
摩耗は、部品同士が接触して動いたり、接触を繰り返したりすることで、表面の材料が少しずつ失われていく現象です。
代表的な摩耗には、凝着摩耗、アブレシブ摩耗、疲労摩耗、腐食摩耗があり、微小な振動によるフレッティング摩耗もあります。
実際の設備では、複数の原因が重なっているケースもあります。
摩耗を減らすには、材料の硬さや摩擦係数に加えて、相手材、荷重、速度、潤滑、温度、異物、使用環境を合わせて確認します。
そのうえで、潤滑や設計の見直し、材料の組み合わせの変更、表面処理による機能の付与から、原因に合った方法を選びます。
吉田SKTでは、フッ素樹脂コーティング、バイコート®、FFLCシリーズをはじめ、さまざまな表面処理を取り扱っています。
「どの表面処理が適しているか分からない」という場合も、基材、相手材、温度、荷重、摩耗状態などをお聞きしたうえで、適した表面処理をご提案します。