【図解】表面粗さとは?Ra・Rzの違い、記号の読み方と新旧JISを解説
こんにちは。「吉田SKT」ブログ編集チームです。
表面粗さとは、加工面に残る細かな凹凸の大きさを、Ra(算術平均粗さ)やRz(最大高さ粗さ)などの数値で表したものです。用語や定義はJIS B 0601:2013で、図面への指示方法はJIS B 0031で定められています。
図面に「Ra 1.6」「Rz 6.3」と書かれていても、記号の意味や旧JISとの違い、測定条件まで確認しておかないと、加工側と検査側で判定が食い違うことがあります。特にRzはJISの改正で意味が変わっているため、古い図面を扱う際には注意が必要です。
本記事では、2026年10月時点で有効なJISをもとに、Ra・Rz・Rt・RzJISの違い、表面粗さ記号の読み方、新旧JISの読み替え、測定条件と合否の判定ルールについて、設計・加工・検査の実務に沿って解説します。
目次 [閉じる]
表面粗さとは
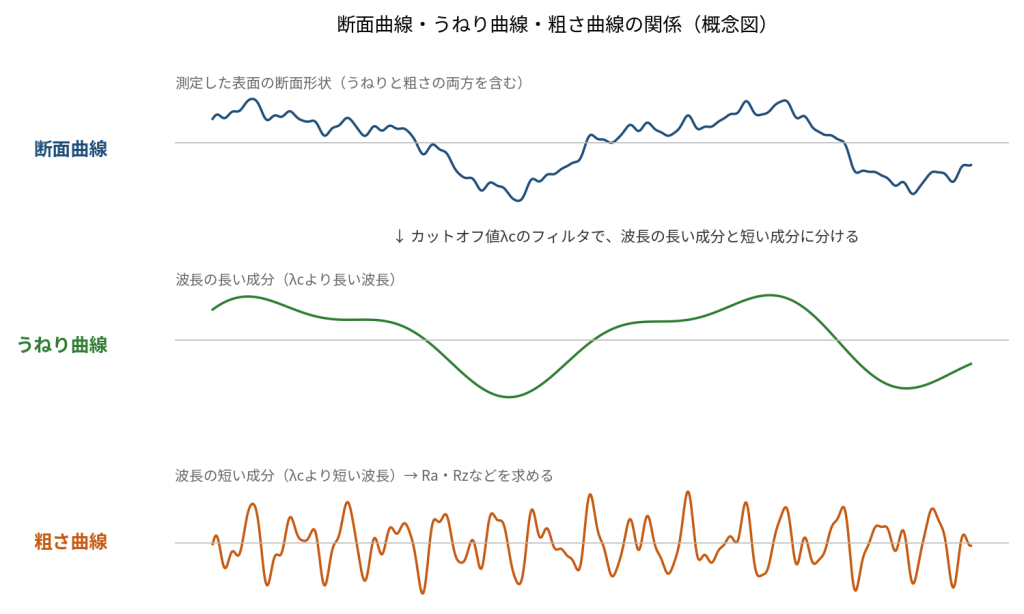
表面粗さは、加工面の凹凸のうち、比較的波長の短い成分を指します。測定では、表面の断面形状を「輪郭曲線」として捉え、RaやRzなどのパラメータで数値化します。JISでは、表面の状態を「表面性状」という広い概念で扱い、その中で粗さ曲線、うねり曲線、断面曲線を区別しています。
粗さの指定値は、相手部品との接触、潤滑、密封、接着、外観など、部品に求める機能に合わせて決めるのが基本です。必要以上に厳しい値を指定すると、研削や研磨の工程が増え、検査の手間もかかります。機能と加工コストのバランスを見ながら決める必要があります。
表面粗さが機能に与える主な影響
- 摩擦・摩耗:表面の微小な突起同士の接触状態に加え、材料、荷重、速度、潤滑条件などによって摩擦の状態が変わります。粗さはその要因の一つです。
- シール性:Oリングやガスケットが接触する面では、粗さや加工目の状態が密封性と摩耗に影響します。
- 密着性:塗装・接着・コーティングの密着性は、表面の凹凸に加えて、清浄度、濡れ性、前処理の状態にも左右されます。
- 外観:Raが同じでも、加工目の方向やピッチが異なると、光沢や映り込みの見え方が変わります。
Ra・Rz・Rt・RzJISの違い
同じ表面を測っても、パラメータによって評価している特徴は異なります。JIS B 0601:2013によると、Ra・Rz・Rtはそれぞれ次のように定義されています。あわせて、同規格の附属書JA(参考)に残されているRzJISも表にまとめました。
| 記号 | 名称 | 評価する範囲 | 意味 | 実務上のポイント |
|---|---|---|---|---|
| Ra | 算術平均粗さ | 基準長さ lr | 粗さ曲線Z(x)の絶対値の平均 | 平均的な粗さの比較に向く。局所的な山や谷は平均化される |
| Rz | 最大高さ粗さ | 基準長さ lr | 最大山高さZpと最大谷深さZvの和 | 現行JISのRz。旧JISの十点平均粗さとは意味が異なる |
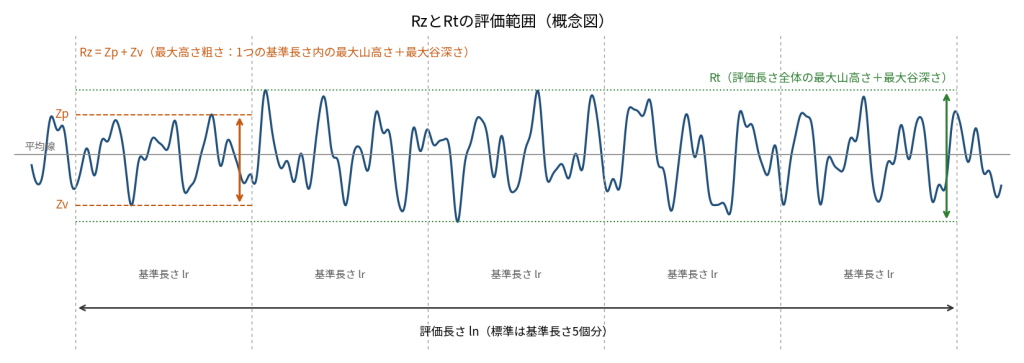
| Rt | 粗さ曲線の最大断面高さ | 評価長さ ln | 評価長さ全体での最大山高さと最大谷深さの和 | Rzより広い範囲で、極端な山や谷を捉える |
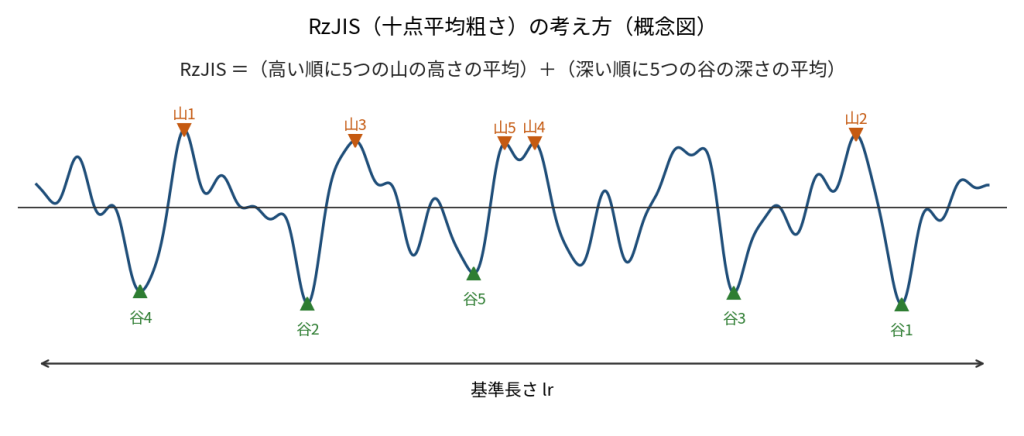
| RzJIS | 十点平均粗さ | 基準長さ lr(附属書JA・参考) | 高い順に5つの山高さの平均と、深い順に5つの谷深さの平均の和 | 現行のRzとは別のパラメータ。測定機の表示名にも注意 |
Ra(算術平均粗さ)
Raは、基準長さlrの範囲で、粗さ曲線の平均線からの偏差Z(x)の絶対値を平均した値で、次の式で表されます。
Ra = (1 / lr) × ∫0lr |Z(x)| dx
- Ra:算術平均粗さ
- lr:基準長さ
- Z(x):粗さ曲線の平均線からの偏差(高さ)
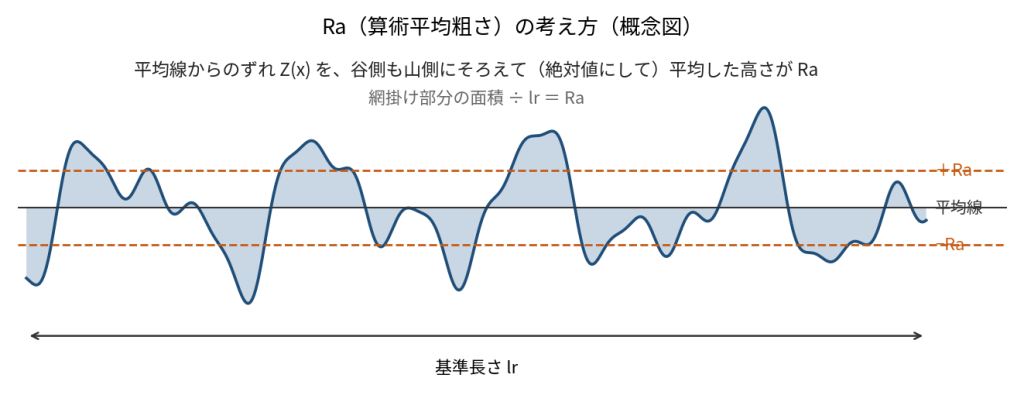
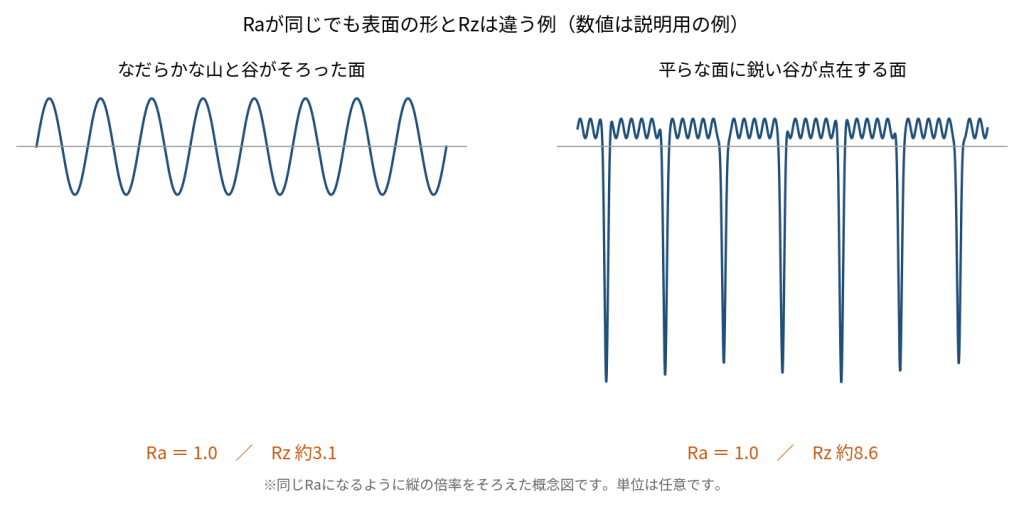
Raは、工程間の比較や量産時の品質管理で広く使われています。ただし、平均値であるため、Raだけでは表面の形状までは分かりません。Raが同じでも、山が丸い面、鋭い面、方向性の強い面などがあり、部品としての機能が同じになるとは限りません。
Rz(最大高さ粗さ)
現行JISのRzは、1つの基準長さの中で最も高い山の高さZpと、最も深い谷の深さZvを足した値です。局所的な山や谷の影響を受けやすいため、Raが同じ表面同士で形状の違いを確認したい場合などに用いられます。なお、JIS B 0633によると、測定値には通常、評価長さに含まれる5つの基準長さでそれぞれ求めた値の平均を用います。
Rzの読み違いに注意
旧JIS B 0601では、「Rz」が十点平均粗さを表していた時期があります。2001年以降のJISでは、Rzは最大高さ粗さを表します。古い図面でRzの指示を見つけた場合は、数値だけで判断せず、図面の規格年や社内標準をご確認ください。
Rt(粗さ曲線の最大断面高さ)
Rtは、評価長さln全体で見たときの、粗さ曲線の最大山高さと最大谷深さの和です。Rzが基準長さごとに求めるのに対し、Rtは評価長さ全体から求めます。そのため、同じ測定データであれば、RtはRz以上の値になります。
RzJIS(十点平均粗さ)
RzJISは、日本で長く使われてきた十点平均粗さに対応するパラメータで、JIS B 0601:2013では附属書JA(参考)に残されています。測定機によっては「RzJIS82」「RzJIS94」と表示されるものがあります。同附属書によると、RzJIS82はフィルタ処理をしない断面曲線から、RzJIS94はλcの位相補償高域フィルタを適用した曲線から求める値で、旧規格ごとの計算条件の違いを区別しています。旧図面に基づいて検査する場合は、測定機のパラメータ名までそろえておくと、読み違いを防げます。
RaとRzの換算可否と旧JIS表記の読み替え
RaとRzの間には、どの表面にも当てはまる厳密な換算式はありません。Raは平均値、Rzは最大高さを表しているため、Raが同じでも表面の形状によってRzは変わります。加工方法、工具、送り、砥粒、フィルタ条件などが変われば、RaとRzの比率も変化します。
旧JISには、Ra、最大高さ系の値、三角記号などの便宜的な対応表があり、古い図面を読む際の手掛かりになります。ただし、受入検査で数値を機械的に置き換える用途には向いていません。
新旧JISで変わった主な記号
| JISの版 | 最大高さ系 | 十点平均粗さ | Ra | 読み方のポイント |
|---|---|---|---|---|
| B 0601:1982 | Rmax | Rz | Ra(中心線平均粗さ) | Rzは十点平均粗さ。Raは2RCフィルタを用いた値(現行JISでは附属書JBにRa75として収録) |
| B 0601:1994 | Ry | Rz | Ra(算術平均粗さ) | 最大高さ系はRy。Rzは十点平均粗さ |
| B 0601:2001 | Rz | RzJIS(参考) | Ra | Rzが最大高さ粗さに変更 |
| B 0601:2013 | Rz | RzJIS(附属書JA・参考) | Ra | 2026年10月時点の現行規格 |
旧JISの「S」表記を読むときの目安
古い図面では、「25S」「6.3S」といった表記が残っていることがあります。下表は、旧JIS(JIS B 0601:1994、JIS B 0031:1994)に示されていた便宜的な対応関係のうち、代表的な値を抜き出したものです。
| 旧JISのS表記 | 旧最大高さ系の値(µm) | Raの便宜的な対応(µm) |
|---|---|---|
| 0.8S | 0.8 | 0.2 |
| 1.6S | 1.6 | 0.4 |
| 3.2S | 3.2 | 0.8 |
| 6.3S | 6.3 | 1.6 |
| 12.5S | 12.5 | 3.2 |
| 25S | 25 | 6.3 |
| 50S | 50 | 12.5 |
| 100S | 100 | 25 |
旧図面を読み替えるときの注意点
S、Rmax、Ry、旧Rz、現行Rz、Raは、それぞれ定義や評価条件が異なります。旧JISの対応表は、あくまで図面の内容を把握するための目安としてお使いください。製作や受入の合否条件は、図面の規格年、顧客仕様、社内標準を確認したうえで決める必要があります。
表面粗さ記号と図面指示
国内の図面における表面性状の指示方法は、JIS B 0031:2003と追補1:2022で定められています。基本となる記号に、除去加工の要否、表面性状の要求事項、加工方法、筋目の方向などを組み合わせて指示します。
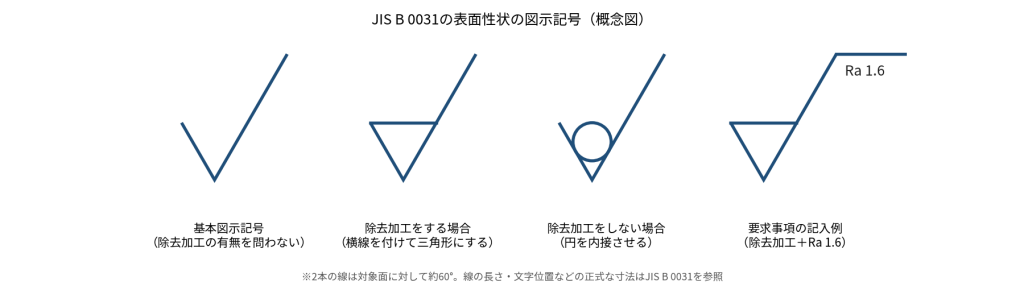
- 基本図示記号:除去加工の有無を問わず、表面性状の要求がある面を示します。
- 三角形の記号(短い方の線に横線を付けたもの):除去加工を必要とすることを示します。
- 円を内接させた記号:除去加工を認めないことを示します。
- 「Ra 1.6」「Rz 6.3」などの記載:管理するパラメータとその値を示します。必要に応じて、加工方法、筋目の方向、基準長さなども記入します。
図面を確認する順番
- 適用規格と規格年を確認する(古い図面ではRzや旧JISのS表記の意味が異なる)
- パラメータ名を確認する(Ra、Rz、Rt、RzJISの取り違えに注意)
- 上限値・下限値、maxの有無、加工方法、筋目などの指示を確認する
- 測定方向、測定箇所、測定回数、カットオフ値、評価長さの指定が検査規格にあるかを確認する
- 指示のない項目は適用JISの規定に従い、必要に応じて発注側と受注側で条件をすり合わせる
海外の図面を扱う場合:ISO(国際標準化機構)は2021年にISO 21920-1/-2/-3を発行し、従来のISO 1302(図示方法)、ISO 4287(用語・パラメータ)、ISO 4288(評価の方式及び手順)を置き換えました。国内のJIS(B 0031、B 0601、B 0633)は、2026年10月時点では旧ISOに対応する版が有効です。海外の図面や仕様書では、どのISOの版が適用されているかをご確認ください。
表面粗さの測定条件:方向・カットオフ・評価長さ
同じ部品でも、測定方向やフィルタ条件が変わればRaやRzの値も変わります。図面の数値に加えて、適用規格と測定条件まで共有しておくと、受入時の食い違いを減らせます。
測定方向の決め方
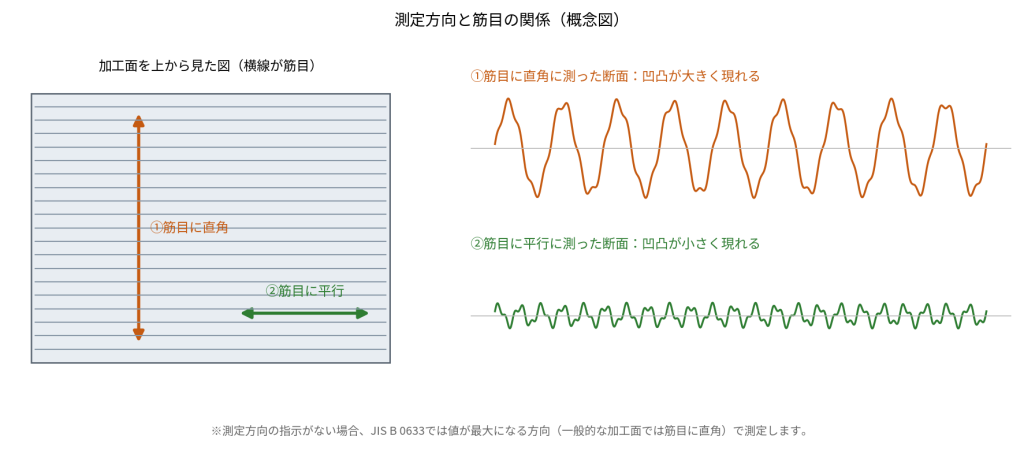
JIS B 0633:2001では、測定方向の指示がない場合、RaやRzなどの高さ方向のパラメータが最大になる方向で測定するよう定めています。一般的な加工面では、加工の筋目に対して直角の方向がこれにあたります。方向性のない(等方性の)表面は、任意の方向で測定できます。
カットオフ値λcと基準長さ・評価長さ
カットオフ値λcは、粗さの成分とうねりの成分を分けるためのフィルタ条件です。JIS B 0633では、図面や製品の技術資料に基準長さが指示されている場合、λcをその基準長さと同じ値にするよう定めています。評価長さは、標準では基準長さの5倍です。
基準長さの指示がない場合、JIS B 0633によると、非周期的な粗さ曲線では、測定したRaまたはRzの範囲に応じて次の標準値から基準長さを選びます。
| Raの範囲(µm) | Rzの範囲(µm) | 基準長さ lr / λc(mm) | 評価長さ ln(mm) |
|---|---|---|---|
| 0.006<Ra≤0.02 | 0.025<Rz≤0.1 | 0.08 | 0.4 |
| 0.02<Ra≤0.1 | 0.1<Rz≤0.5 | 0.25 | 1.25 |
| 0.1<Ra≤2 | 0.5<Rz≤10 | 0.8 | 4 |
| 2<Ra≤10 | 10<Rz≤50 | 2.5 | 12.5 |
| 10<Ra≤80 | 50<Rz≤200 | 8 | 40 |
※上表はJIS B 0633の標準値をまとめたものです。図面や顧客仕様で基準長さやフィルタ条件が指定されている場合は、その指示に従ってください。
合否の判定:16%ルールと最大値ルール
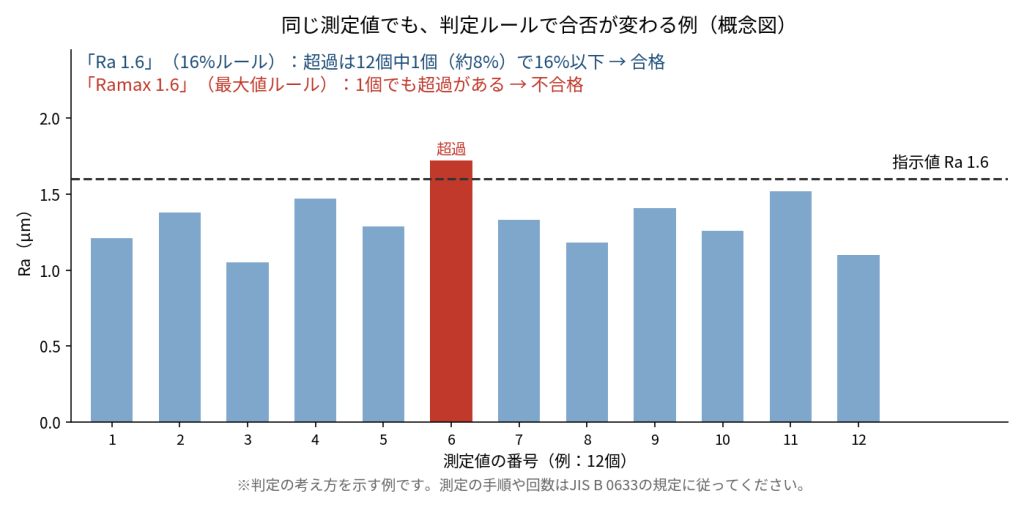
図面に「Ra 1.6」のように上限値だけが指示されている場合、合否はJIS B 0633の16%ルールで判定します。対象面で求めた測定値のうち、指示値を超えるものが16%以下であれば合格とする考え方です。
「Ramax 1.6」のように、パラメータ記号に「max」が付いている場合は最大値ルールが適用され、対象面全体で求めた測定値が一つでも指示値を超えると不合格になります。同じ数値でも判定の厳しさが変わるため、図面のmax表記の有無と、検査でどちらのルールを用いるかを、事前に関係者間ですり合わせておくことをおすすめします。
傷・打痕は粗さとは別に管理する
表面欠陥の扱い
JIS B 0633では、傷や空孔などの表面欠陥を、表面性状の評価対象から除くよう定めています。そのため、Raが合格していても、傷の有無は別途判定が必要です。機能や外観に影響する傷・打痕・ピンホールについては、粗さの要求とは別に欠陥の基準を設けておくと、受入時の判断がぶれにくくなります。
接触式(触針式)と非接触式(光学式)
| 方式 | 主な用途 | 規格上の位置付け | 実務上の注意 |
|---|---|---|---|
| 触針式 | 触針で表面をなぞって輪郭曲線を測定。Ra・Rzなど2Dパラメータの評価に用いる | 測定機の特性はJIS B 0651で規定 | 触針の先端半径、測定力、測定方向、フィルタ条件をそろえる。軟らかい材料や薄膜では接触による影響に注意 |
| 光学式 | 面での形状把握、微細形状の非接触測定 | 面領域の表面性状はJIS B 0681シリーズで規定 | 反射特性や傾斜、透明膜などで測りにくい場合がある。触針式と数値が一致するとは限らないため、相関の確認が必要 |
なお、3D(面)の評価で使うSa・Szは、2DのRa・Rzと名前は似ていても、評価の対象や規格体系が異なります。仕様書を読む際は、パラメータ名と測定方式をあわせてご確認ください。
用途別の表面粗さ設定
シール面や軸受の取付面には、どの製品にも当てはまる表面粗さの値はありません。形状、荷重、速度、圧力、材質、潤滑、はめあいなどの条件によって適正な値が変わるため、設計値は、使用するシールや軸受などのメーカーの設計資料でご確認ください。
コーティング面の粗さや接触状態でお困りの方へ
離型性や摺動性を考える場合、基材のRaに加えて、コーティング後の表面形状や接触面積が影響することがあります。吉田SKTでは、フッ素樹脂コーティングなどで表面の凹凸を調整する表面処理もご提案しています。
加工方法別の表面粗さの傾向
JIS B 0601では、加工方法ごとに得られる粗さの値は規定されていません。実際の粗さは、材質、機械の剛性、工具形状、送り、切込み、砥粒、潤滑、前加工などによって大きく変わるため、同じ加工方法でも一つの数値で表すことはできません。
工程を検討する際の参考として、主な加工方法の仕上がりの傾向と、設計・発注時に気を付けたい点を次の表にまとめました。具体的な粗さの値は、加工先の実績値と測定条件をもとにご確認ください。
| 加工方法 | 仕上がりの傾向 | 設計・発注時の注意 |
|---|---|---|
| 旋削 | 一般的な機械加工面 | 送り、工具のノーズR、刃先の状態による影響が大きい |
| フライス加工 | 一般的な機械加工面 | 工具の送りピッチや軌跡が、方向性として残りやすい |
| 研削 | 切削より細かい面 | 砥石の粒度、ドレッシング、切込みなどの研削条件で変わる |
| ホーニング | 研削と同程度からより細かい面 | クロスハッチなど、Ra以外の表面形状も機能に影響する |
| ラップ | 非常に細かい面 | 平面度と粗さを同時に仕上げやすい |
| 研磨・ポリッシュ | 非常に細かい面・光沢面 | 外観とRaは一対一で対応しないため、見本や光沢の条件とあわせて指定する方法もある |
※上表は一般的な傾向を示したものです。実際に得られる粗さは、材質・形状・設備・加工条件によって異なります。
表面粗さ指定時のチェックリスト
- 規格年:JIS B 0601のどの版を前提にしているか(旧図面ではRzの意味が異なる場合がある)
- パラメータ:Ra、Rz、Rt、RzJISのどれを要求するか。目的に必要な指標に絞れているか
- 数値:上限・下限、16%ルールか最大値ルール(max)か、単位は正しいか。旧JISのS表記を現行のRaに機械的に置き換えていないか
- 筋目・方向:方向性が機能に関わる面で、筋目と検査方向がそろっているか
- 測定条件:λc、基準長さ、評価長さ、測定方式、測定位置・回数が決まっているか
- 欠陥基準:傷、打痕、ピンホール、異物などの合否基準が、粗さとは別に決まっているか
- 工程能力:要求値が加工工程で安定して得られる範囲にあるか。必要以上に厳しい指定になっていないか
よくある質問
Q1. Ra 1.6とRz 6.3は同じ意味ですか?
いいえ、RaとRzは別の指標です。Raは平均的な高さを、Rzは基準長さ内の最大高さを表します。旧JISの便宜的な対応表で近い組み合わせとして扱われていた経緯はあるものの、受入判定で両者の数値を同じものとみなすことはできません。
Q2. 25SはRa 6.3と考えてよいですか?
旧JISの便宜的な対応表では、25SとRa 6.3 µmが対応しています。ただし、この関係は換算式ではなく、古い図面を読むための目安です。読み替える際は、図面の規格年や社内標準、顧客仕様をあわせてご確認ください。
Q3. Rzは十点平均粗さですか?
現行JISのRzは最大高さ粗さです。十点平均粗さは、RzJISという別の記号で区別されています。旧JISではRzが十点平均粗さを表していたため、古い図面では特に混同しやすい項目です。
Q4. Raが合格なら傷があっても合格ですか?
合格とは限りません。JIS B 0633では、傷や空孔などの表面欠陥を表面性状の評価対象から除いています。機能や外観に影響する傷は、粗さとは別に基準を設けて管理するのが一般的です。
Q5. 非接触式で測ったRaを触針式のRaとそのまま比較できますか?
測定原理、横方向の分解能、フィルタ、表面の反射特性などが異なるため、そのまま比較すると値に差が出ることがあります。合否判定に用いる場合は、適用規格と測定条件をそろえたうえで、必要に応じて両方式の相関をご確認ください。
まとめ
表面粗さの指示は、数値だけでは加工側と検査側の解釈がそろわないことがあります。「どの規格の、どのパラメータを、どの測定条件と判定ルールで評価するか」まで共有しておくことで、手戻りを減らせます。
- Raは算術平均粗さで、平均的な仕上がりを表す指標です。
- 現行JISのRzは最大高さ粗さで、旧JISのRz(十点平均粗さ)とは意味が異なります。
- Rtは粗さ曲線の最大断面高さで、評価長さ全体から求める点がRzと異なります。
- 旧JISのS表記とRa、RaとRzの対応は便宜的な目安で、厳密な換算には使えません。
- 測定方向、λc、基準長さ、評価長さ、測定方式をそろえることで、加工側と検査側の判定の差を減らせます。
- 上限値の判定には、max表記がなければ16%ルール、あれば最大値ルールが適用されます。
- 傷・打痕・ピンホールなどの欠陥は、粗さとは別の基準で管理する必要があります。
表面粗さや表面処理でお困りの方へ
株式会社吉田SKTでは、「コーティング後の接触状態を変えたい」「非粘着性や摺動性を改善したい」といったご相談に対し、用途や使用条件をお伺いしたうえで、適した表面処理をご提案しています。お気軽にご相談ください。
