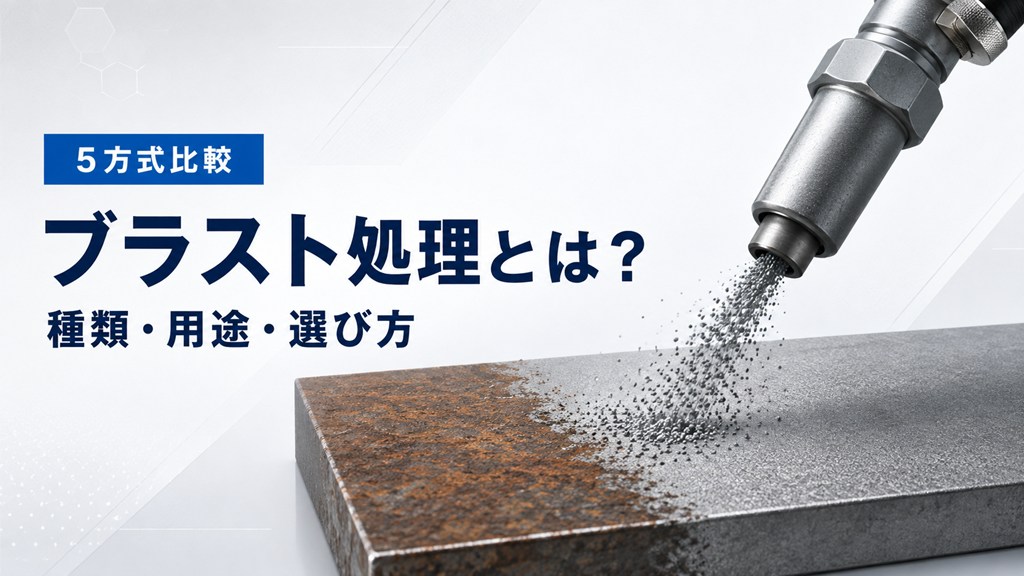
【5方式比較】ブラスト処理とは?種類・用途・選び方を基礎から解説
こんにちは。「吉田SKT」ブログ編集チームです。
ブラスト処理(ブラスト加工)は、粒子などの投射材を対象物の表面へ高速で衝突させる表面処理です。サビや付着物の除去、粗面化、梨地仕上げ、表面改質などに利用されます。同じブラスト処理でも、使用する装置や投射材、投射条件によって、削る、汚れを落とす、細かな凹凸をつくる、表面を鍛えるなど、表面への作用が異なります。目的と対象物に応じた条件選定が欠かせません。
この記事では、ブラスト処理の仕組みや目的、代表的な種類、投射材の選び方、メリット・デメリット、前後工程の注意点を基礎からわかりやすく解説します。
目次 [閉じる]
ブラスト処理の概要と特徴
ブラスト処理は、薬液による化学反応ではなく、投射材が衝突する力を利用して表面を加工します。投射材と処理条件を変えることで、除去、粗面化、意匠仕上げ、表面改質など、さまざまな目的に対応できます。
ブラスト処理は主に表面を加工する処理ですが、条件によっては母材自体も削れます。加工力が強すぎると、寸法変化、エッジの丸まり、打痕、薄板の反りなどが生じることがあります。特に、薄肉部品や精密部品では、必要な処理効果と母材への影響のバランスが重要です。
ブラスト処理は、投射材が当たった部分に作用します。ノズルを向けられる凹凸や複雑形状には対応しやすい一方、影になる部分、深い穴、狭いすき間、奥まった凹部などは処理ムラが生じやすくなります。工程設計では、投射方向、ワークの姿勢、治具、ノズルの動かし方まで考慮する必要があります。
ブラスト処理の原理
ブラスト処理では、高速で投射された粒子の運動エネルギーが表面に作用します。投射材が表面に切り込むのか、叩くように衝突するのかによって、得られる効果が変わります。

一般に、角ばった投射材は切削作用を得やすく、サビや酸化スケール、旧塗膜の除去、粗面化などに使用されます。球状の投射材は、切削よりも打撃作用を与えやすく、梨地仕上げやショットピーニングなどに用いられます。球状の投射材でも、硬さや比重、粒径、投射速度によって加工力が変わります。条件によっては、母材に強い打撃が加わり、塑性変形が生じることもあります。
仕上がりに影響する主な条件は、次のとおりです。
- 投射材の材質、硬さ、形状、粒径、比重、破砕性
- 投射速度と投射量
- ノズル径、投射距離、投射角度
- 処理時間、ノズルの移動速度、投射回数
- ワークの材質、硬さ、形状、板厚
- ワークの固定方法と投射方向
投射速度と圧力は同じものではありません。エアーブラストでは、圧力、流量、ノズルなどの条件が投射速度に影響します。一方、遠心式のショットブラストでは、羽根車の回転によって投射材を加速します。
加工力は、強ければよいわけではありません。過度な条件では、寸法変化、エッジの丸まり、薄肉部の変形、打痕、過度な粗面化などが生じます。必要な効果を得ながら、母材への影響を抑えられる条件を選ぶことが基本です。
安定した仕上がりには、投射材の管理も欠かせません。投射材は使用中に破砕・摩耗し、異物が混入することもあります。粒度分布や清浄度が変化すると、加工力や表面粗さが変わり、仕上がりのばらつき、粉じんの増加、装置の詰まりなどにつながります。投射材の補給、分級、交換の基準に加え、ノズルや消耗部品の摩耗状況も管理する必要があります。
ブラスト処理の主な目的と効果
ブラスト処理の目的は、大きく「除去」「粗面化」「表面改質」の3つに分けられます。このほか、梨地などの意匠仕上げにも用いられます。同じ装置を使う場合でも、目的によって適切な投射材や条件は異なります。条件選定の基準になるのは、除去するもの、残す部分、目標とする表面状態です。
除去:サビ・旧塗膜・汚れ・酸化スケールを落とす
除去を目的とするブラスト処理では、サビ、旧塗膜、付着物、酸化スケール(黒皮・ミルスケールなど)を取り除き、後工程に適した表面をつくります。
ノズルを向けられる範囲であれば、凹凸や複雑な輪郭にも対応できます。ただし、投射材は基本的に投射方向から表面へ衝突するため、影になる部分や深い穴、狭いすき間には届きにくくなります。複数方向から投射する、ワークを回転させる、治具や装置を変更するなどの対策が必要です。
除去力を高めるために、硬すぎる投射材や粗すぎる粒径を選ぶと、母材まで削る可能性があります。薄板、アルミニウム、精密部品などでは、削れ過ぎ、寸法変化、反りに注意し、試作によって条件を見極める必要があります。
油やグリースなどは、原則としてブラスト前の除去が必要です。油分が残ったままブラストを行うと、汚染を表面へ広げたり、後工程に影響したりすることがあります。ブラスト後も、粉じんや残留した投射材を取り除き、清浄な状態で速やかに次工程へ移ることが大切です。
粗面化:塗装やコーティングの密着に必要な凹凸をつくる
粗面化は、塗装、コーティング、接着、溶射などの前処理として、表面に細かな凹凸を形成する目的で行われます。材料が凹凸へ入り込むことでアンカー効果が得られ、密着性の向上につながります。

左:ブラスト処理なし、右:ブラスト処理あり
ブラストでは、研削目が目立ちにくい均一な外観を得られる場合があります。ただし、投射方向、ノズルの動かし方、ワーク形状などによって、方向性や処理ムラが生じることがあります。
表面の粗さには、後工程に応じた適正範囲があります。塗膜やコーティングの膜厚に対して表面の凹凸が大きすぎると、ピーク部の被覆不足、局部的な膜厚不足、外観不良などの原因になることがあります。後工程で使用する材料と膜厚に適した表面プロファイルが必要です。
なお、メッキでは前処理の考え方が異なります。ブラストが使用される場合もありますが、一般に、材質に応じた脱脂、洗浄、酸洗い、活性化などが密着性を左右します。メッキではアンカー効果に加え、表面の清浄度や活性化状態も密着性に影響するため、ブラストの要否と粗さは個別の仕様に基づく判断が必要です。
表面改質:ショットピーニングで表面を鍛える
表面改質を目的とする代表的な処理が、ショットピーニングです。球状の投射材を表面へ衝突させて塑性変形を与え、表層に圧縮残留応力を付与することで、疲労強度の向上などを図ります。ばね、歯車、自動車部品、工具などで利用されています。
ショットピーニングでは、投射の強さに加えて、表面が打痕で覆われた割合を示す「カバレッジ」なども管理項目になります。必要以上に強い処理は、薄肉部の反り、局部的な打痕、過度な粗さなどを招くことがあります。
条件によっては、表面硬さ、耐摩耗性、摺動性の改善を目的とすることもあります。ただし、その効果は母材、投射材、表面粗さ、潤滑状態、使用環境などに左右されます。必要な特性と許容公差を踏まえ、試作・評価を通じて条件を選定することが重要です。
ブラスト処理の種類と分類
ブラスト処理は、投射材の加速方法、乾式・湿式の違い、投射材の回収方法などで分類できます。代表的な方式と特徴は次のとおりです。
| 方式 | 主な特徴 | 適用時の注意点 |
|---|---|---|
| エアーブラスト(乾式) | 圧縮空気で投射材を加速する。条件調整の自由度が高い | 粉じん、ノズル摩耗、圧縮空気の品質と消費量 |
| ショットブラスト(遠心式) | 羽根車の遠心力で投射する。大面積・量産処理に適する | 投射パターン、ワーク姿勢、設備内の摩耗 |
| ウェットブラスト(湿式) | 水と投射材の混合液を投射する。粉じんを抑え、微粒子を扱いやすい | 乾燥、防錆、排水、スラッジ処理 |
| バキュームブラスト(吸引回収式) | 噴射と同時に投射材や粉じんを回収する | 回収ヘッドの密着性、凹凸・曲面への追従性 |
| ドライアイスブラスト | ドライアイス粒で付着物を除去する洗浄方式 | 二酸化炭素、低温、騒音、除去物の回収 |
表に示した特徴は、方式ごとの一般的な目安です。実際には、手動機、自動機、連続処理機、ロボット対応機などがあり、対応範囲は設備によって異なります。選定には、対象物の材質、形状、大きさ、数量、要求品質、設置環境などを考慮する必要があります。
エアーブラスト(乾式)
エアーブラストは、圧縮空気で投射材を加速して噴射する方式です。投射材の選択肢が広く、圧力、流量、投射量、距離、角度などを調整しやすいため、除去、粗面化、梨地仕上げ、精密処理など幅広い用途に使用されます。
代表的な供給方式には、直圧式とサクション式(吸引式)があります。直圧式は投射材を加圧タンクから送り出すため、高い加工力を得やすい方式です。サクション式は、圧縮空気による負圧で投射材を吸い上げて噴射する方式で、比較的簡素な構造の装置や小物・精密処理などに使用されます。実際の加工力は装置構成と条件によって異なります。
乾式では粉じんが発生しやすいため、集じん、隔離、換気、視界の確保が重要です。ブラスト後に粉じんや投射材が残ると、塗装やコーティングなどの欠陥につながる可能性があります。また、ノズルが摩耗すると噴射量や投射状態が変化するため、定期的な点検と交換が必要です。
ショットブラスト(遠心式・インペラ式)
ショットブラストは、モータで羽根車を回転させ、その遠心力で投射材を投射する方式です。一般に、金属系など比重の大きい投射材を大量に投射できるため、大面積や量産品の処理に適しています。連続処理ラインへ組み込まれることもあります。
一方、投射範囲や投射角度は設備構造の影響を受けます。ワークの形状によっては投射材が当たりにくい部分が生じるため、搬送姿勢、回転方法、治具などを考慮した設備構成が必要です。
ショットブラストは投射に圧縮空気を使用しませんが、設備全体では羽根車、搬送、集じん、回収・分級などにエネルギーを使用します。省エネルギー性を比較する場合は、必要な処理能力と付帯設備を含め、機種ごとに評価する必要があります。
ウェットブラスト(湿式)
代表的なウェットブラストは、水と投射材を混合したスラリーを圧縮空気で投射する方式です。微細な投射材を扱いやすく、乾式に比べて粉じんの飛散を抑えやすい特徴があります。
水がクッションのように働くため、比較的なめらかで均一な仕上がりを得やすい一方、処理後の水分管理が必要です。鉄鋼材料では、乾燥が遅れると再錆が発生する可能性があります。そのため、乾燥条件、工程間時間、防錆方法まで含めた工程設計が欠かせません。
また、排水やスラッジの処理も必要です。吸水性のある材料、濡らせない部分、電装部を含む製品などは適用が難しい場合があります。防水、マスキング、分解、乾燥方法まで含めて、適用の可否を判断する必要があります。
バキュームブラスト(吸引回収式)
バキュームブラストは、投射材を噴射すると同時に、使用した投射材や発生した粉じんをノズル周辺で吸引回収する方式です。周囲への飛散を抑えやすいため、大がかりなブラスト室を設置しにくい現場作業や、周囲を汚しにくい局所処理に使用されます。
ここでいうバキュームブラストは、投射後の投射材を回収する方式です。エアーブラストで投射材を吸い上げる「サクション式」とは、分類の基準が異なります。
回収ヘッドを処理面へ密着させる必要があるため、段差、急な曲面、凹部などでは吸引効率や加工効率が低下する場合があります。また、回収ヘッドの加工幅が限られるため、広い面では開放型の装置より処理時間が長くなることがあります。処理能力は直圧式、重力式などの装置仕様によっても異なります。
ドライアイスブラスト
ドライアイスブラストは、ドライアイス粒を圧縮空気で加速し、衝撃、低温による熱的作用、昇華時の膨張を組み合わせて付着物を除去する洗浄方式です。母材を積極的に粗面化する用途よりも、汚れや付着物の除去に使用されます。
ドライアイス自体は昇華するため、投射材に由来する固形残渣は残りません。ただし、除去した汚れ、油、旧塗膜などは残るため、回収と処分が必要です。サビや強固な厚膜を除去できるかどうかは、付着物の状態や母材との組み合わせによって異なります。
昇華した二酸化炭素が滞留すると、酸素欠乏だけでなく、高濃度の二酸化炭素による中毒の危険があります。十分な換気に加え、作業環境によっては酸素濃度や二酸化炭素濃度の測定も必要です。低温による凍傷、飛散物、騒音についても適切な保護が求められます。
投射材(メディア)の種類と選び方
投射材は、ブラスト処理の仕上がりを左右する重要な要素です。安定した品質を得るには、投射材だけでなく、装置方式、投射速度、投射量、距離、角度、処理時間、治具、ノズル、回収・分級方法などを組み合わせた条件設計が必要です。
投射材の選定では、次の要素が仕上がりや作業性に影響します。
- 材質と硬さ:切削力、耐久性、母材への影響に関係
- 形状:角状は切削・研掃・粗面化、球状は打撃・梨地・ピーニングに使用
- 粒径:1粒当たりの衝撃、仕上がり粗さ、カバレッジなどに影響
- 比重:同じ速度でも投射時のエネルギーに影響
- 破砕性:使用中の粒度変化、粉じん量、交換頻度に関係
- 汚染リスク:母材や後工程に好ましくない成分が持ち込まれる可能性
一般に、粒径が大きいほど1粒当たりの衝撃が大きくなり、粗さが増す傾向があります。一方、小さい粒径は微細な仕上げや高いカバレッジに適しています。ただし、処理速度や装置の詰まりは粒径だけでは決まりません。投射量、速度、投射材の材質、装置との適合性を含めた判断が必要です。
異なる材質を処理した投射材や設備を共用すると、異材の付着が腐食や後工程不良の原因になる場合があります。対象材質に応じて設備や投射材を分ける、清掃手順を定める、投射材の清浄度を管理するなどの対策が必要です。
ブラスト処理のメリット・デメリット
ブラスト処理には幅広い用途がありますが、対象物や作業環境による制約もあります。
メリット
- サビ、酸化スケール、旧塗膜、付着物などを効率よく除去できる
- 塗装やコーティングなどに必要な表面プロファイルを形成できる
- 投射材と条件を変えることで、除去、粗面化、梨地、表面改質に対応できる
- 金属、樹脂、セラミックスなど、幅広い材質に適用例がある
- 治具と投射条件を適切に管理することで、均一な仕上がりを狙える
デメリット
- 乾式では粉じん、騒音、投射材の飛散が生じやすい
- ノズル、配管、羽根車、処理室などが摩耗する
- 影になる部分、深い穴、狭いすき間には投射材が届きにくい
- 条件が強すぎると、母材の削れ、打痕、寸法変化、薄板の反りが生じる
- 投射材の回収、分級、交換と、集じん設備の管理が必要になる
- 湿式では乾燥、防錆、排水、スラッジ処理が必要になる

金属以外にも適用例はありますが、軟質材、脆性材、薄板などは、損傷や変形のリスクが高くなります。材質との相性を見極めるため、必要に応じて試作による評価が行われます。
ブラスト処理の主な用途
ブラスト処理は、投射材と装置方式を変えることで、さまざまな用途に利用できます。
サビ取り・酸化スケール除去
鋼材表面のサビや、黒皮・ミルスケールなどの酸化スケールを除去し、塗装やコーティングに適した下地をつくります。仕上がりは外観だけでなく、清浄度や表面プロファイルによって評価されます。
旧塗膜の剥離
再塗装や補修の前に旧塗膜を除去します。塗膜の種類や密着状態によって必要な加工力は異なります。薄板、アルミニウム、精密面などでは、母材を傷めにくい投射材と条件の選定が必要です。
金型・治具の洗浄
金型や治具に付着した樹脂、離型剤、スケールなどの除去に使用されます。精密な形状や寸法を損なわないように、投射材の硬さ、粒径、投射条件を選びます。付着物の種類によっては、ドライアイスブラストなどの洗浄方式が適する場合もあります。
梨地・意匠仕上げ
表面へ細かな凹凸を形成し、光沢を抑えたり、外観や手触りを調整したりする目的で使用されます。均一な外観を得るには、投射距離、角度、時間、ノズルの動かし方、投射材の状態などの管理が必要です。
バリ取り
微細なバリや複雑な輪郭の処理に有効な場合があります。ただし、硬く大きなバリや、投射材が届かない影部には別工程が必要になることがあります。必要寸法やエッジ形状を損なわない条件設定が重要です。
ショットピーニング
ばね、歯車、軸部品などの表面に圧縮残留応力を付与し、疲労強度の向上を図る処理です。単なる表面洗浄や粗面化とは目的が異なるため、投射強さやカバレッジなどの管理が欠かせません。
ブラスト処理前後で注意したいポイント
ブラスト処理を塗装やコーティングの前処理として使用する場合、ブラストそのものだけでなく、処理前後の管理が最終品質を左右します。
1.処理目的と合否基準
処理前には、サビや塗膜をどの程度除去するか、どの程度の粗さが必要か、母材の寸法変化をどこまで許容できるかを定めておく必要があります。外観見本に加え、必要に応じて清浄度、表面粗さ、表面プロファイルなども合否基準になります。
2.油・グリースの事前除去
油分が残ったままブラストを行うと、汚染を広げたり、表面へ押し込んだりする可能性があります。あらかじめ脱脂や洗浄を行い、清浄な表面を保ったままブラスト処理へ移ることが大切です。
3.ブラスト後の粉じんと残留投射材
ブラスト後の表面や穴部には、粉じんや破砕した投射材が残ることがあります。これらが残留すると、塗装やコーティング、接着などの密着や外観に影響するため、後工程へ移る前の除去が必要です。
4.再錆と再汚染の防止
ブラスト後は新しい表面が露出し、鋼材では湿気による再錆が進みやすくなります。また、手脂、粉じん、保管環境によって再汚染されることもあります。工程間の放置時間を短くし、清浄な環境で取り扱う必要があります。
防錆方法は、後工程との適合性を考慮して選びます。塗装やコーティングを行う場合は、密着を妨げる防錆剤を避ける必要があります。
5.後工程に適した粗さ
塗装、コーティング、接着、溶射では、使用材料と膜厚に適した表面プロファイルが必要です。粗さが不足するとアンカー効果を得にくくなり、粗すぎると被覆不足や外観不良の原因になる場合があります。
メッキでは、材質に適した脱脂、洗浄、酸洗い、活性化などの工程が重要です。ブラストの要否についても、目的と適用条件に応じた判断が必要です。
6.処理後に再汚染した場合の対応
ブラスト後に油分などで再汚染した場合は、後工程の仕様に従った再洗浄や、必要に応じた再ブラストが求められます。処理後の脱脂を標準工程として加える前に、まず汚染原因を把握することが重要です。
ブラスト作業で必要な安全対策
ブラスト作業では、投射材、母材、旧塗膜などに由来する粉じんが発生します。旧塗膜の種類によっては、鉛や六価クロムなどの有害物質を含む場合があります。また、使用する投射材によっては、結晶質シリカなどへの注意も必要です。
対象物と投射材の有害性を把握したうえで、法令とリスクアセスメントに基づく対策が必要です。主な対策には、次のようなものがあります。
- ブラスト室や設備による隔離
- 局所排気、集じん、換気
- 適切な呼吸用保護具、保護眼鏡、保護衣の使用
- 騒音に対する聴覚保護具の使用
- 飛来物、高圧空気、ホースの外れに対する安全対策
- 静電気対策と設備の接地
- 清掃、点検、作業手順、安全教育の実施
粉じんの発生が少なく見える方式にも、それぞれに応じた安全対策が必要です。ウェットブラストではミストやスラッジ、ドライアイスブラストでは二酸化炭素、低温、騒音など、方式ごとに異なるリスクがあります。
ブラスト処理の自動化と環境への配慮
ブラスト処理には、ロボットや自動搬送装置を用いて、ノズルの距離、角度、移動速度、処理時間などを再現できる設備があります。作業者によるばらつきや作業負担を抑え、処理条件を記録・管理しやすくなる点がメリットです。
省エネルギー性は、方式名だけでなく設備全体で評価する必要があります。エアーブラストでは圧縮空気の消費量、遠心式では羽根車や搬送装置、各方式では集じん、回収、分級などの付帯設備もエネルギーを使用します。必要な処理量と品質を満たしたうえで、設備全体のエネルギー使用量を比較することが大切です。
環境負荷についても、粉じんの量だけでなく、投射材の再利用、使用済みメディアの処分、排水、スラッジ、除去した塗膜や汚れの処分まで考慮する必要があります。湿式は粉じんの飛散を抑えやすい一方、排水やスラッジが発生します。バキューム式は飛散を抑えやすい一方、対象形状や処理速度に制約があります。方式ごとの一面だけでなく、工程全体での比較が欠かせません。
まとめ:目的と対象物に合う条件選定が重要
ブラスト処理は、投射材を表面へ衝突させ、除去、粗面化、意匠仕上げ、表面改質などを行う表面処理です。仕上がりは、装置方式、投射材、投射条件、ワークの材質と形状、処理前後の管理によって変わります。
方式選定の一般的な目安として、遠心式は大面積・量産処理、エア式は局所処理や細かな条件調整、湿式は粉じんを抑えたい処理や微細な仕上げ、バキューム式は周囲への飛散を抑えたい現場作業に適しています。各方式にはさまざまな装置があり、対応できる用途は装置構成や条件によって変わります。選定には、対象物の材質、形状、数量、品質要求、作業環境を含めた総合的な判断が必要です。
塗装やコーティングの前処理として使用する場合は、ブラスト前の脱脂、処理後の粉じん除去、再錆・再汚染の防止、後工程に合う表面プロファイルの管理が重要です。前処理から後工程までを一連の工程として考えることが、安定した品質につながります。
吉田SKTでは、フッ素樹脂コーティングをはじめとする機能性コーティングの前処理として、基材、形状、求める粗さ、コーティング仕様に適したブラスト条件を選定しています。コーティングの下地処理や基材への影響でお困りの際は、お気軽にご相談ください。
ブラスト処理や表面処理について、さらに詳しく知りたい方はこちらもご覧ください。
