チタンとは?特徴・種類・用途と加工の注意点、チタンコーティングとの違いを解説
こんにちは。「吉田SKT」ブログ編集チームです。
吉田SKTではテフロン™フッ素樹脂コーティングや表面処理でお客様の生産設備のお悩みを改善しています。
チタン(元素記号Ti)は、鉄鋼より軽く、さびにくい金属として知られています。工業用純チタンのほか、強度を高めたチタン合金もあり、航空宇宙や化学プラント、医療など、さまざまな分野で使われています。
ただ、ひと口に「チタン」といっても、純チタンとチタン合金では強度に大きな差があります。軽量化が目的なら剛性、腐食対策なら薬品の条件、切削加工なら熱と工具寿命というように、確認しておきたいポイントも目的によって異なります。
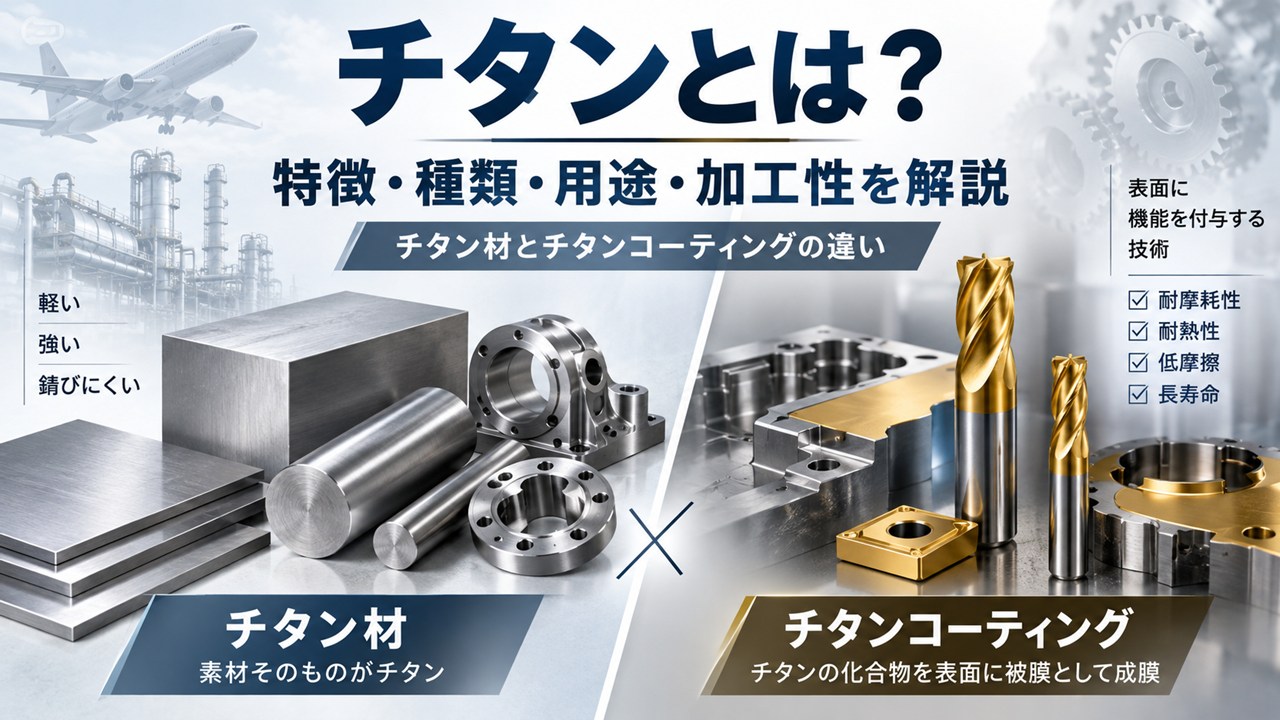
また、工具の分野でよく耳にする「チタンコート」は、チタンという材料そのものとは別のものです。TiN(窒化チタン)などの硬い被膜を表面につくり、耐摩耗性などを持たせる表面処理を指すのが一般的です。
この記事では、チタンの基本的な特性や代表的なグレード、用途、加工時の注意点を順にご紹介します。後半では、チタン材とチタンコーティングの違いと使い分けについてもまとめました。
目次 [閉じる]
チタンの基本特性
チタンの性質は、密度・強度・剛性・耐食性・熱特性に分けて見ていくのがおすすめです。まずは主な数値を、鉄鋼(SS400)やステンレス鋼(SUS304)と比べてみましょう。
| 材料 | 密度 g/cm³ | 引張強さ MPa | ヤング率 GPa | 熱伝導率 W/(m・K) |
|---|---|---|---|---|
| 工業用純チタン (JIS 2種) | 4.51 | 340~510 | 106.3 | 17 |
| Ti-6Al-4V | 4.43 | 895以上 | 110 | 7.5 |
| SS400 | 7.85 | 400~510 | 205.8 | - |
| SUS304 | 7.90 | 520以上 | 199.9 | 16 |
※出典:一般社団法人日本チタン協会「物理的性質」の掲載値をもとに作成。SS400の熱伝導率は同ページの表に記載がないため「-」としています(同表では、鉄鋼SPCCの熱伝導率が63W/(m・K)と記載されています)。数値は代表値で、鋼種や板厚、熱処理、製品規格によって異なります。
軽さと比強度
工業用純チタンの密度は4.51g/cm³で、鉄鋼(7.85g/cm³)やSUS304(7.90g/cm³)のおよそ6割です。アルミニウムよりは重いものの、高強度のチタン合金は比強度(重さあたりの強さ)が高く、軽さと強さの両方が求められる部品で候補に挙がります。
ただし、純チタンとチタン合金では強度に大きな差があります。工業用純チタンJIS 2種(ASTM Grade 2)の引張強さは340~510MPa、代表的なチタン合金であるTi-6Al-4Vは895MPa以上です。「チタン」という材料名だけで判断せず、グレードと必要な強度をあわせて指定することが大切です。
剛性(ヤング率)は鉄鋼の約半分
軽量化を考えるときは、強度とあわせて剛性も確認しておきたいところです。工業用純チタンのヤング率は106.3GPa、Ti-6Al-4Vは110GPaで、SS400やSUS304のおよそ半分です。同じ形状・同じ荷重で比べると、たわみは鉄鋼部品の約2倍が目安です(弾性範囲での概算)。
鉄鋼部品をチタンに置き換える場合は、引張強さだけでなく、変形量や締結部、振動、肉厚まで含めて設計を見直す必要があります。
耐食性と使用環境
チタンの表面には、自然に酸化皮膜ができます。この皮膜が表面を守るため、海水や塩化物を含む多くの環境で高い耐食性を示し、化学プラントの熱交換器や海水淡水化設備などに使われています。
一方で、どのような薬品にも強いわけではありません。一般社団法人日本チタン協会が公開している耐食性のデータでは、塩酸や硫酸は濃度や温度によって評価が分かれ、フッ化水素や乾燥した塩素ガスでは「×」と評価されています。採用を検討する際は、薬品の濃度や温度、乾湿、すき間の有無、異種金属との接触まで含めて確認しておくと安心です。
融点と熱伝導率
工業用純チタンの融点は1,668℃です。ただし、融点が高いことと、部品として高温で長時間使えることは別の話です。高温では強度や酸化の進み方が変わるため、使用温度に合った合金を選ぶことが求められます。
熱伝導率は、工業用純チタンが17W/(m・K)でSUS304(16W/(m・K))とほぼ同じ、鉄鋼SPCC(63W/(m・K))の約4分の1です。Ti-6Al-4Vは7.5W/(m・K)とさらに低い値です。熱が逃げにくいぶん、切削加工では刃先の温度が上がりやすい点に注意が必要です。
チタンの種類と代表的なグレード
日本チタン協会では、チタン材料を純チタン、耐食合金、α合金、Near α合金、α-β合金、β合金に分けて紹介しています。ここでは、設計や購買の場面でよく目にする代表的なグレードを表にまとめました。
| 材種 | 引張強さ MPa | 0.2%耐力 MPa | 特長 | ASTM |
|---|---|---|---|---|
| 純チタン JIS 1種 | 270~410 | 165以上 | 成形性 | Gr.1 |
| 純チタン JIS 2種 | 340~510 | 215以上 | 汎用性の高い代表的品種 | Gr.2 |
| 純チタン JIS 3種 | 480~620 | 345以上 | 中強度 | Gr.3 |
| 純チタン JIS 4種 | 550~750 | 485以上 | 高強度 | Gr.4 |
| Ti-6Al-4V (JIS 60種) | 895以上 | 825以上 | 汎用性の高い代表的合金 | Gr.5 |
| Ti-6Al-4V ELI (JIS 60E種) | 825以上 | 755以上 | 低温靭性 | Gr.23 |
| Ti-3Al-2.5V (JIS 61種) | 620以上 | 485以上 | 冷間加工性 | Gr.9 |
※出典:一般社団法人日本チタン協会「主なチタン及びチタン合金」の掲載内容をもとに作成。数値は規格値で、製品形状や板厚、熱処理、適用規格によって異なります。
Ti-6Al-4VとTi-6Al-4V ELIの違い
Ti-6Al-4Vは、アルミニウムを約6%、バナジウムを約4%(いずれも質量%)含むα-β合金です。JIS 60種、ASTM Grade 5にあたり、日本チタン協会では「汎用性の高い代表的合金」と紹介されています。
Ti-6Al-4V ELIの「ELI」はExtra Low Interstitialの略で、酸素や窒素などの侵入型元素を低く抑えたグレードです。JIS 60E種、ASTM Grade 23にあたり、日本チタン協会では特長を「低温靭性」としています。外科用インプラントに使う材料としては、ASTM F136という規格があります。
チタンの主な用途
チタンは、軽さや耐食性、強度といった特長が部品の価値につながる分野で使われています。採用を検討する際は、材料の単価だけでなく、重量や寿命、メンテナンス、求められる規格まで含めて比べることが大切です。
航空宇宙
日本チタン協会の用途紹介では、航空宇宙分野の例として、エンジン部品、ロケット部品、燃料タンク、機体構造材が挙げられています。高強度チタン合金の比強度を生かしやすい分野です。航空機向けの部材では、材質規格に加えて、材料証明やトレーサビリティ、加工・検査の要求も確認しておく必要があります。
化学プラント・海水設備
化学プラントでは電極や貯蔵槽、配管・バルブ、熱交換器などに、電力・海水淡水化プラントでは海水淡水化装置や復水器などにチタンが使われています。
腐食対策として採用する場合は、薬品の種類や濃度、温度、流速、すき間などの条件を確認したうえで、材料費だけでなく交換周期や設備停止の影響も含めたライフサイクルコストで比べてみてください。
医療
医療分野では、人工骨や心臓弁、心臓ペースメーカー、手術用器具、歯根などの用途が紹介されています。医療機器の材料は一般的な特性だけで選ぶものではなく、製品ごとに求められる規格や品質要求に沿って選定されます。
外科用インプラント材料の規格としては、純チタンにはISO 5832-2、Ti-6Al-4V ELIにはASTM F136などがあります。
自動車・二輪車・一般産業
自動車・二輪車では、エンジン部品(コンロッド、バルブ、リテーナー、スプリング)やサスペンション、マフラーなどの例があります。一般産業でも、軽さや耐食性を生かせる部品で候補に挙がります。
部品全体の性能を変えたいならチタン材、表面だけに耐摩耗性やすべり性を持たせたいなら表面処理というように、目的に応じて比べてみるのもひとつの方法です。
チタンの加工性と注意点
チタン部品のコストを考えるときは、材料費だけでなく加工のしやすさも見ておきたいポイントです。特に切削加工では、加工時間や工具寿命が完成部品のコストにも関わってきます。
切削加工
日本チタン協会の機械加工のページでは、「チタンの切削性は、SUS304に類似し、旋削、平削、ねじ切り、孔あけ、スライス加工、鋸引などが可能です」と説明されています。あわせて、切削熱が上がると焼付きなどを起こしやすいため、注意が必要とされています。
同ページで挙げられている加工時の原則は、次のとおりです。
| 項目 | 原則 | 理由 |
|---|---|---|
| 切削速度 | 遅く | 刃先温度が高くなりやすい |
| 送り | やや粗く | - |
| 切削剤 | 冷却を主に、十分に使用 | - |
| 工具の交換 | 早めに行う | 初期の摩耗の後、急速にチップの欠損が起こりやすい |
| 寸法の管理 | 十分な配慮が必要 | 自重、切削力、締付力、熱膨張等で変形しやすい |
※出典:一般社団法人日本チタン協会「機械加工」の掲載内容をもとに作成。
見積もりで加工費を比べる際は、材料のkg単価だけでなく、加工時間や工具費、歩留まり、検査の手間までそろえて比較するのがおすすめです。
溶接
日本チタン協会の溶接・接合のページでは、「チタンは溶接性に優れ、溶接部の特性変化がほとんどありません」と紹介されています。実際の製品では、材種や板厚、継手の形状、溶接方法、品質要求によって施工条件が異なるため、溶接を含む部品は、加工先の対応範囲や検査条件を事前にすり合わせておくと安心です。
摺動部の摩耗と表面硬化
強度や耐食性が高いことと、こすれ合う部分(摺動部)で摩耗しにくいことは、分けて考える必要があります。摩耗の進み方は、荷重や相手材、速度、潤滑、表面の粗さによって変わるためです。
日本チタン協会の表面処理のページでは、純チタンの表面を窒化や炭化することで硬度を高められると紹介されています。部品全体の性能を材料で変えるのか、必要な機能を表面処理で加えるのかを分けて考えると、選択肢を整理しやすいでしょう。
チタン材と「チタンコーティング」の違い
工具や金型の分野では、「チタンコート」「チタンコーティング」という言葉をよく見かけます。これは多くの場合、TiN(窒化チタン)やTiAlN(窒化チタンアルミニウム)など、チタンを含む硬い被膜をPVD(物理蒸着)などで表面につくる処理のことです。
チタン材は部品そのものの材料、チタン系コーティングは部品の表面に機能を加える処理です。この2つを混同すると、軽量化や耐食性、耐摩耗性について期待した効果が得られないことがあります。
| 比較項目 | チタン材・チタン合金 | チタン系硬質コーティング |
|---|---|---|
| 構成 | 部品全体がチタン材料 | 基材の表面に薄い硬質被膜を形成 |
| 主な目的 | 軽量化、強度、耐食性など | 耐摩耗性、耐熱性、耐凝着性など |
| 代表例 | 純チタン、Ti-6Al-4V | TiN、TiCN、TiAlNなど |
| 寸法・重量 | 材料の密度が重量に影響 | 重量への影響は小さいが、膜厚が寸法に影響 |
| 主な用途例 | 構造部品、機械部品 | 切削工具、金型 |
| コストの考え方 | 材料・加工・検査・歩留まりを含めて比較 | 処理面積・膜種・数量・前処理を含めて比較 |
コーティング工具の寿命は条件によって変わる
チタン系コーティングを施した工具の寿命は、膜の種類や工具の母材、被削材、切削速度、送り、切込み、冷却方法などによって変わります。工具メーカーが公開している寿命データを見るときも、どのような試験条件で得られた結果なのかをあわせて確認することが大切です。
導入の効果を確かめるには、同じ加工条件でコーティングなしの工具と比べ、工具の価格だけでなく交換回数や加工時間、不良率まで含めて評価する方法が有効です。
材料を変えるか、表面処理で機能を加えるかお悩みの方へ
表面処理の種類と選び方をまとめた資料をご用意しています。
まとめ
チタンは、軽さと耐食性を備え、高強度のチタン合金では高い比強度も得られる金属です。一方で、純チタンとチタン合金では強度や加工性、用途が大きく異なるため、グレードまで指定して比べることが大切です。
設計の段階では強度だけでなくヤング率(剛性)も確認し、耐食用途では薬品の条件、切削部品では熱と工具寿命にも目を向けておきましょう。加工費は材料のkg単価だけで判断せず、加工時間や工具費を含めた完成部品のコストで比べると判断しやすいでしょう。
また、工具や金型で使われる「チタンコーティング」は、チタン材そのものとは別の技術です。部品全体の軽量化や耐食性が目的なら材料の選定を、摩耗やすべりといった表面の課題なら表面処理も選択肢に入れて検討してみてください。
当社株式会社吉田SKTでは、処理名から決めるのではなく、部品の材質や使用温度、接触するもの、摩耗の状態、必要な機能をうかがいながら、表面処理の候補をご提案しています。
摩耗・すべり・付着・腐食など、表面の課題でお困りの方へ
材質や使用条件など、わかる範囲の情報からお気軽にご相談ください。
