摩擦係数とは?静止・動摩擦の違い、計算式、測定方法と設計での使い方
こんにちは。「吉田SKT」ブログ編集チームです。
機械部品の摺動、搬送、位置決め、クランプ。こうした機構を設計するときに、力や動きを見積もる基本の指標となるのが摩擦係数です。式そのものはシンプルですが、実際の値は材料の組み合わせ、表面状態、荷重、速度、温度、潤滑条件によって大きく変わります。
「カタログの摩擦係数で計算したのに、実機では思ったとおりに動かない」。そんな経験をお持ちの方も多いのではないでしょうか。その大きな理由は、カタログ値を測ったときの条件と実機の条件の違いにあります。摩擦係数は数値だけでなく、どの条件で得られた値かとセットで見ることが大切です。
この記事では、摩擦係数の定義や静摩擦係数・動摩擦係数の違いから、計算例、測定方法、設計値の決め方までを図を交えてご紹介します。後半では、摩擦を下げたいときや摺動トラブルが起きたときの考え方も取り上げていますので、ぜひ最後までご覧ください。
目次 [閉じる]
摩擦係数とは?基本の式と考え方
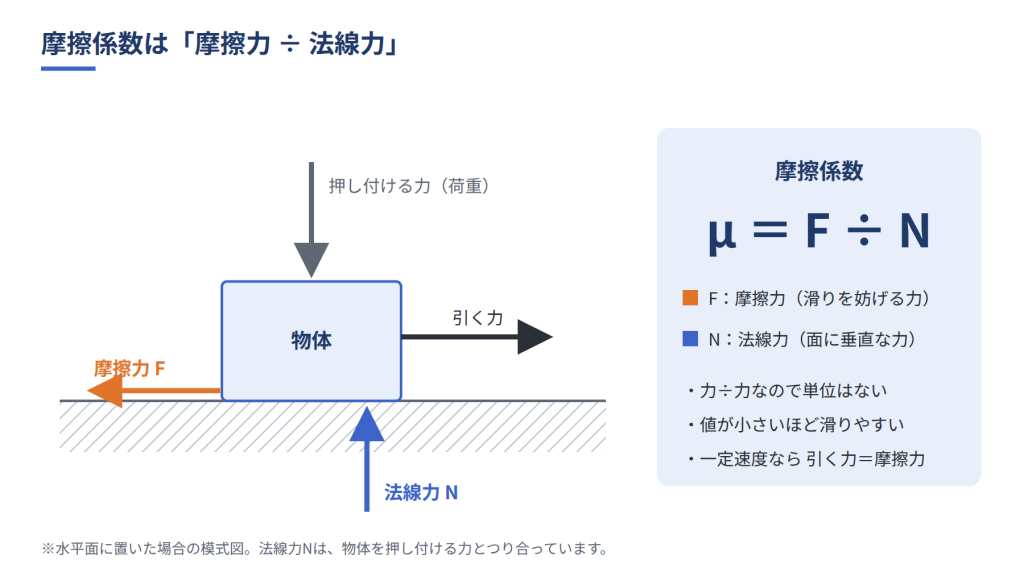
摩擦係数(μ:ミュー)とは、接触する2つの面の間に生じる摩擦力Fを、面を垂直に押し付ける法線力Nで割った値(μ=F/N)です。力を力で割っているので単位はありません。値が小さいほど、同じ力で押し付けても摩擦力は小さく済む、つまり滑りやすいということになります。
定義:μ = F / N
動摩擦の単純モデル:F ≈ μkN
静止状態:Fs ≤ μsN
滑り出し直前:Fs,max = μsN
静摩擦係数:μs = Fs,max / N
記号の意味は、Fが接線方向(滑る向き)の摩擦力、Fsが静止中の摩擦力、Fs,maxが最大静摩擦力、Nが法線力、μkが動摩擦係数、μsが静摩擦係数です。法線力と摩擦係数が分かれば、摺動時の抵抗や、滑りに対してどれだけ保持できるかをおおよそ見積もれます。
ただし、摩擦係数は「材料名を見れば分かる数値」ではありません。同じ材料の組み合わせでも、表面粗さや酸化・汚れ、荷重、速度、温度、潤滑状態が変われば、測定値も変わってきます。設計の際は「摩擦係数はいくつか」と同時に、「どの条件で得られた値か」まで確かめておきたいところです。
静摩擦係数と動摩擦係数の違い
摩擦係数には、滑り出す前の状態に使う「静摩擦係数」と、滑っている最中に使う「動摩擦係数」の2種類があります。設計では、この2つを場面に応じて使い分けるのが基本です。
| 種類 | 何を表すか | 主な確認場面 | 設計上の注意 |
|---|---|---|---|
| 静摩擦係数 μs | 滑り出し直前の最大静摩擦力と法線力の比 | 保持、滑り出し、起動条件 | 低い側・高い側のどちらが問題かを故障モードに合わせて確認 |
| 動摩擦係数 μk | 相対運動中の摩擦力と法線力の比 | 連続摺動、搬送、駆動抵抗 | 速度、温度、摩耗、馴染みによる時間変化も確認 |
静摩擦係数(静止摩擦係数)
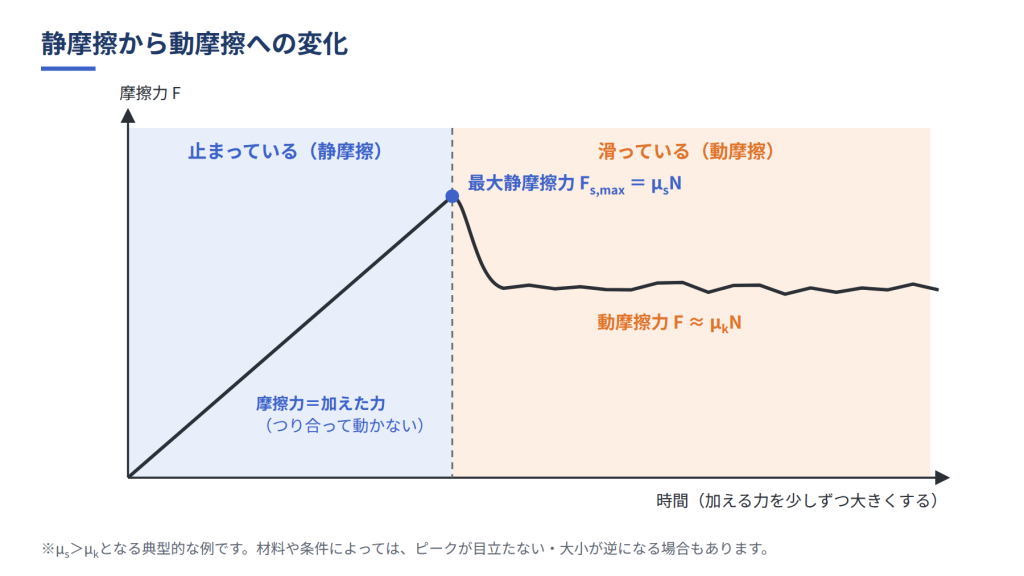
止まっている物体を横から押すと、はじめは押す力と同じ大きさの摩擦力がはたらき、物体は動きません。押す力を少しずつ強めていくと、ある時点で物体は滑り出します。この滑り出す直前の摩擦力が最大静摩擦力(最大静止摩擦力)で、これを法線力で割った値が静摩擦係数です。クランプの保持力や、斜面に置いた部品が滑り出さないかを確かめるときに使います。
静摩擦係数は、接触していた時間や表面の汚れ、微小な振動によって値が変わる組み合わせもあります。保持性能を確認するなら低い側の値、起動時の負荷を見積もるなら高い側の値が効いてくるため、平均値だけで判断しないことがポイントです。
動摩擦係数
すでに滑っている状態の摩擦を表すのが動摩擦係数です。一定速度で動かすときの摺動抵抗や、必要な駆動力の目安を出すときに使います。
動摩擦係数も、いつも一定とは限りません。速度が上がると摩擦係数が増える組み合わせもあれば、反対に下がる組み合わせもあります。連続運転による温度上昇や摩耗粉の発生、表面の馴染みによっても、摩擦は少しずつ変わっていきます。
多くの組み合わせでは、図2のように滑り出しの瞬間に摩擦力のピークが現れます。ただし、静摩擦係数と動摩擦係数の大小関係は材料や試験条件によって変わります。「いつでも μs>μk」と決めつけないようにしましょう。
摩擦力は荷重に比例する?F=μNが使える範囲
F=μNという式は、「摩擦力は押し付ける力に比例する」という前提に立っています。この前提がどんな理屈で成り立ち、どんなときに崩れるのかを知っておくと、計算結果をどこまで信用してよいかの判断に役立ちます。
アモントン=クーロンの法則
乾いた固体同士の摩擦には、古くから知られる次の経験則があります。「アモントン=クーロンの法則」(クーロン摩擦)と呼ばれ、摩擦の計算の土台になっているものです。
- 摩擦力は、接触面を押し付ける荷重(法線力)にほぼ比例する
- 摩擦力は、見掛けの接触面積にはほとんど左右されない
- 動摩擦力は、滑る速さにはほとんど左右されない
「接触面積が広いほど、摩擦も大きいのでは?」と感じた方もいらっしゃるかもしれません。この直感と2つ目の法則が食い違う理由は、次の「真実接触面積」で説明がつきます。
見掛けの接触面積と真実接触面積
加工された表面も、拡大すると細かな凹凸だらけです。見た目には全面が接しているようでも、実際に荷重を支えているのは凸部同士が当たっているごく一部だけ。外形から求める面積を「見掛けの接触面積」、この小さな接触部分を合計した面積を「真実接触面積」と呼びます。
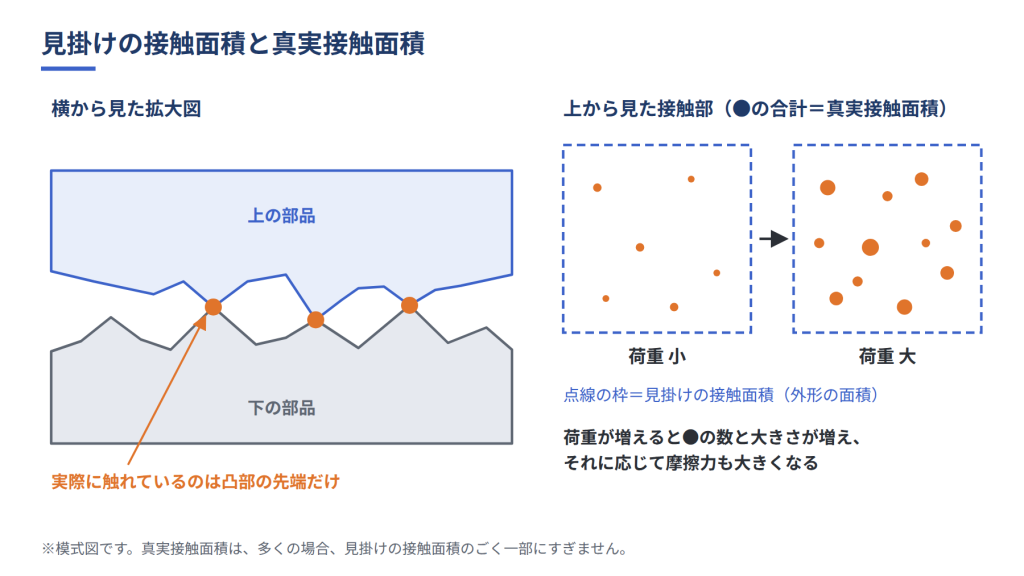
荷重が増えると、凸部がつぶれたり新たな凸部が接触したりして、真実接触面積が広がっていきます。摩擦力の大きさは、この真実接触面積と、接触部をずらすのに必要な力(せん断強さ)の積で考えられています。金属などの硬い材料では真実接触面積が荷重にほぼ比例して増えるため、摩擦力も荷重に比例する、というわけです。
一方、同じ荷重のまま見掛けの面積だけを2倍にしても、1か所あたりの圧力が下がるだけで、真実接触面積の合計はあまり変わりません。これが「摩擦力は見掛けの接触面積に左右されない」理由です。なお、接触部がどの程度弾性変形・塑性変形するかは、材料の硬さや荷重条件次第です。
比例関係が崩れやすいケース
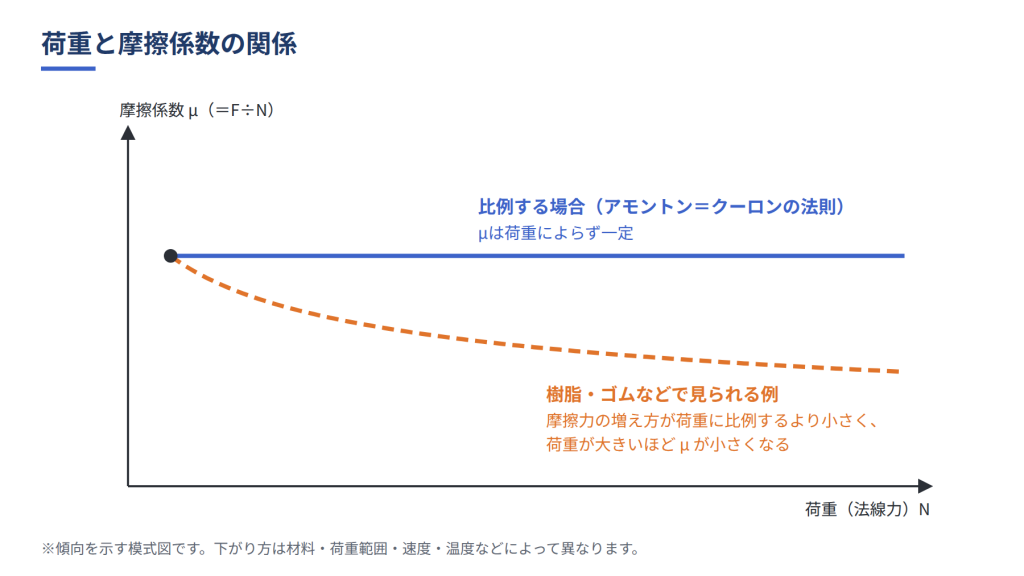
アモントン=クーロンの法則は、概算や基本設計にはとても便利なモデルです。ただし、すべての材料・条件で成り立つわけではありません。次のようなケースでは、比例関係から外れやすくなります。
- 樹脂、ゴムなどの軟らかい材料:荷重による変形が大きく、荷重を上げると摩擦係数が下がる傾向が見られることがある
- ゴムや粘着性のある材料:変形が大きく、見掛けの面積や圧力分布の影響が表れやすい
- 潤滑面:油膜の状態によって摩擦が変わり、速度や温度の影響が大きい
摩擦が性能や安全性を左右する箇所では、計算だけで済ませず、実際の使用条件に近い試験で確かめておくと安心です。
摩擦係数を変化させる主な要因
摩擦係数を比べるときは、材料名だけでなく、相手材との組み合わせと運転条件をそろえて見る必要があります。主な要因は次の6つです。
材質の組み合わせ
金属同士、金属と樹脂、樹脂同士など、組み合わせによって凝着(表面同士がくっつく現象)や変形の起こり方が違ってきます。コーティングした部品の場合、摩擦に直接関わるのは基材ではなく、相手材と実際に触れている被膜です。
表面粗さ・加工目
表面が粗いと、凸部が相手面を引っかいたり掘り起こしたりして、摩擦が増えることがあります。かといって、滑らかにすれば必ず下がるわけではなく、凝着が増えてかえって摩擦が大きくなってしまう組み合わせも見られます。算術平均粗さRaの数値だけでなく、加工目の向き、うねり、摩耗粉や異物、酸化・汚れの状態もあわせて見ておきたいポイントです。
コーティングの場合は、被膜表面の粗さを調整することで滑り方を変えるという選択肢もあります。
荷重
荷重が変わると、凸部の変形の仕方や真実接触面積にも影響が及びます。樹脂やゴム、コーティングでは、摩擦係数そのものが荷重によって変わる場合があります。
速度
摺動速度は、摩擦面の発熱や潤滑膜のでき方に影響します。低速域と高速域で摩擦の傾向が変わることもあるため、評価は実際の運転速度の範囲で行うのが基本です。
温度
温度が上がると、樹脂やゴムの機械的な性質が変わり、潤滑油の粘度も下がります。連続運転で摩擦面の温度が上がる装置では、室温での評価だけでは足りないケースもあります。
湿度・汚れ・摺動履歴
吸湿しやすい材料や酸化しやすい金属、摩耗粉が残りやすい摺動部では、周囲の環境やそれまでの摺動履歴も摩擦値を左右する要因です。洗浄方法や試料の保管条件も記録しておくと、あとで比較するときに役立ちます。
乾いた面と潤滑面の摩擦
乾いた固体同士がこすれ合うときは、表面の凝着、変形、掘り起こしなどが摩擦の主な原因です。そこに油やグリース、水系潤滑剤などが入ると、固体同士の接触に加えて、潤滑膜のでき方や流体の粘りによる抵抗(粘性抵抗)も摩擦に関わってきます。
境界潤滑・混合潤滑・流体潤滑
潤滑面の状態は、潤滑膜がどれだけ表面を引き離しているかによって、大きく3つに分けられます。
- 境界潤滑:油膜だけでは表面を引き離しきれず、凸部同士の接触が多く残っている状態。潤滑剤や添加剤がつくる吸着膜・反応膜などの「境界膜」が、摩擦や摩耗を左右します。
- 混合潤滑:固体同士の接触と、油膜による荷重の支えが混在している状態。速度、荷重、粘度、表面粗さが変わると、摩擦の状態も変わりやすい領域です。
- 流体潤滑:潤滑膜によって2つの表面がほぼ完全に離れている状態。摩擦の主な原因は、流体がずれるときの抵抗(せん断抵抗)です。
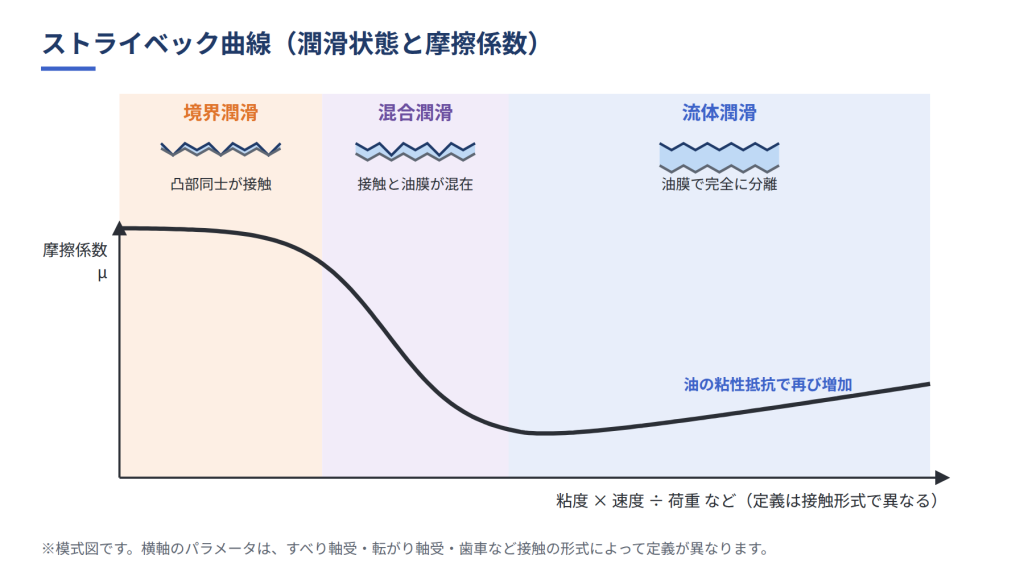
この3つの状態の移り変わりを表したのがストライベック(Stribeck)曲線です。粘度・速度・荷重などの組み合わせに応じて、境界潤滑→混合潤滑→流体潤滑へと移っていく様子がひと目で分かります。なお、横軸に使うパラメータの定義は、軸受や歯車など接触の形式によって異なります。「粘度×速度÷荷重」という1つの式を、すべての機械要素にそのまま当てはめられるわけではない点にご注意ください。
カタログの摩擦係数を設計に使うときの確認点
材料メーカーやコーティングメーカーが公表している摩擦係数は、候補を比べるための参考値としてとても役立ちます。設計に使う前に、次のような試験条件が実機とどれくらい違うかを確かめておきましょう。
- 相手材の材質、硬さ、表面仕上げ
- 法線荷重、接触圧力、接触形状
- 摺動速度、往復・回転などの運動形式
- 温度、湿度、雰囲気
- 乾燥、油、グリースなどの潤滑条件
- 試験前の洗浄、馴染み、摩耗履歴
- 評価距離・時間と、どの区間の値を採用したか
条件が近ければ、一次選定の精度はぐっと上がります。反対に条件が大きく異なる場合は、カタログ値と実機の摩擦係数が一致しないことも珍しくありません。
設計値は「平均値」だけで決めない
滑りを防ぎたいなら摩擦係数が低い側、必要な駆動力や起動トルクを見積もりたいなら高い側が問題になりがちです。まず故障モードを決め、どちら側のばらつきを見るべきかを整理することをおすすめします。
実機性能への影響が大きい箇所では、カタログ値でおおよその見当をつけたうえで、使用条件に近い試験で確かめる、という進め方が現実的です。
摩擦係数の計算例
ここでは、F=μNを使った簡単な計算例を2つご紹介します。
水平な床の上で荷物を一定速度で引く場合
質量10 kgの荷物を、水平な床の上で水平方向に一定速度で引くケースを考えてみましょう。動摩擦係数は0.25、重力加速度は9.8 m/s²とします。
N = 10 × 9.8 = 98 N
F ≈ μkN = 0.25 × 98 = 24.5 N
つまり、荷物を一定速度で動かし続けるのに必要な力は約24.5 N(およそ2.5 kgf)です。ただしこれは、加速に必要な力や機構内部の抵抗、傾斜、振動などを含まない、摩擦だけの値です。また、斜め上に引っ張る場合は、引く力の上向き成分の分だけ法線力Nが小さくなる点にも注意が必要です。
斜面の滑り出し角から求める場合
物体を板の上に置き、板の角度を少しずつ大きくしていくと、ある角度θで滑り出します。物体を剛体とみなせる単純な条件なら、この滑り出し角から静摩擦係数を求めることができます。
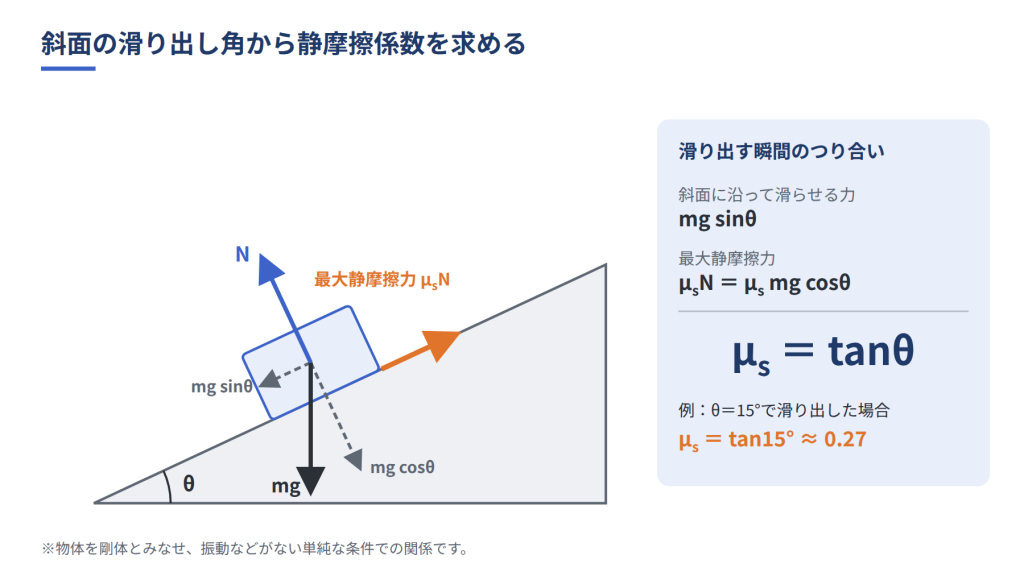
μs = tan θ
滑り出す瞬間は、斜面に沿って物体を滑らせようとする力(mg sinθ)と、最大静摩擦力(μsmg cosθ)がちょうどつり合っています。これを整理すると μs=tanθ になる、という仕組みです。たとえばθ=15°で滑り出した場合、μs=tan15°≈0.27 となります。
摩擦係数の測定方法
測定方法は、試料の形や材料、知りたい摩擦の状態、そして実機にどこまで近づけたいかによって選びます。摩擦係数の測定・報告の考え方をまとめたASTM G115でも、試験条件と、相手材や環境を含めた摩擦の系(トライボシステム)を明確にすることが重視されています。
| 方法 | 主に分かること | 向いている用途 | 主な注意点 |
|---|---|---|---|
| 傾斜法 | 主に滑り出し条件 | 簡易比較、現場確認 | 振動、傾斜速度、試料形状、表面状態をそろえる |
| 水平引張・直線摺動 | 開始摩擦、滑り摩擦 | フィルム・シート、平面同士の比較 | 引張方向、速度、荷重、評価区間を規定 |
| ピン/ボールオンディスク | 摺動中の摩擦・摩耗 | 金属、セラミックス、コーティング等の比較 | 荷重、速度、相手材、軌道、環境を明記 |
| 実機・簡易治具 | 実使用に近い挙動 | トラブル切り分け、候補比較 | 計測精度と再現性を把握し、設計値への直接転用を避ける |
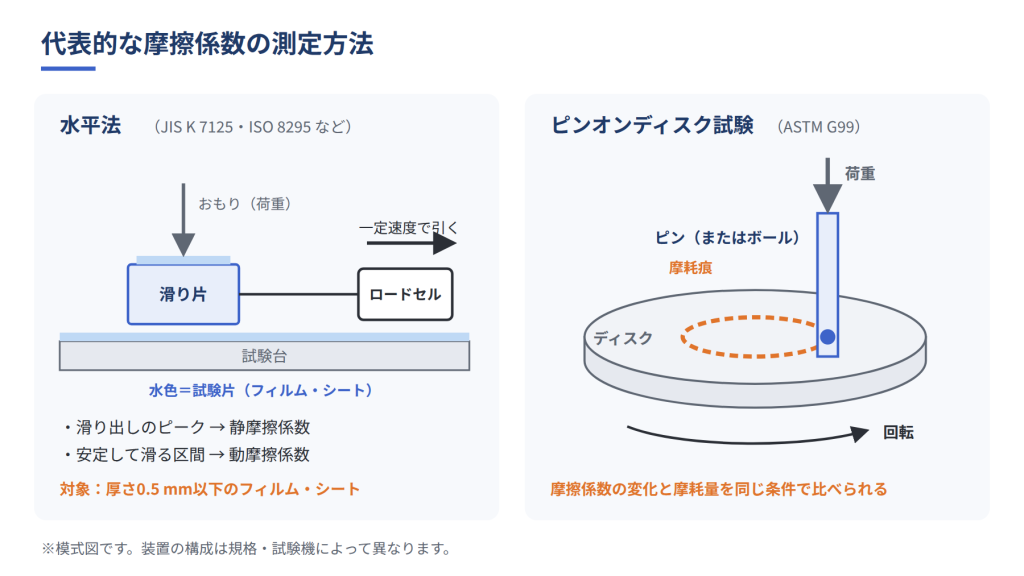
JIS K 7125・ISO 8295(フィルム・シートの規格)
JIS K 7125:1999とISO 8295:1995は、プラスチックフィルム・シートの滑り出し時と滑り時の摩擦係数を、水平面上で試験片同士を滑らせて測る規格です。JIS K 7125の対象は、厚さ0.5 mm以下でべたつきのないプラスチックフィルム・シートに限られます。金属部品や厚い樹脂、コーティング全般の試験規格として使えるものではない点に注意が必要です。
ピンオンディスク・ボールオンディスク試験
ASTM G99は、ピン(またはボール)を回転するディスクに押し当て、摺動による摩耗と摩擦を評価する試験方法です。材料やコーティングを同じ条件で比べる相対比較に向いています。一方で、潤滑、接触形状、荷重、速度、摩耗粉の出方などが実機と異なる場合、試験結果をそのまま実機の寿命に置き換えることはできません。
吉田SKTの摩擦係数測定サービス
「どのコーティングが滑りやすいのか、候補同士を比べてみたい」という場合は、吉田SKTのコーティング性能測定サービスもご活用ください。測定サービスの一つとして、静摩擦係数の測定を承っています。測定値は、同じ条件で候補を比べるための参考値としてお使いいただけます。
再現性のある摩擦試験にするための条件設定
摩擦データを設計や社内標準に活かすなら、測定値と一緒に試験条件も残しておくことが欠かせません。記録しておきたい主な項目は次のとおりです。
- 試料と相手材の材質、硬さ、寸法、表面処理
- 表面粗さ、加工目、洗浄方法、保管状態
- 法線荷重、接触圧力、接触形状
- 摺動速度、加減速条件、ストローク・回転半径
- 温度、湿度、雰囲気
- 潤滑剤の種類、粘度、供給方法、量
- 馴染み区間、加減速区間、評価区間(開始時のピークと安定摺動域を分けて記録)
- 測定回数、平均値、標準偏差、最小値・最大値などの集計方法
外れ値の扱いにも注意が必要です。最大値と最小値を機械的に除外するのは避けましょう。センサーの異常や治具のずれ、試料の汚れといった原因を確かめたうえで、除外する場合は判定基準と理由を記録しておきます。原因が確認できない値を「都合が悪いから」と外してしまうと、データの信頼性が損なわれてしまいます。
量産工程に反映する場合は、同じ試料の繰り返し測定だけでなく、試料間、ロット間、測定者間のばらつきも確認しておくと、実際の工程変動をつかむのに役立ちます。
スティックスリップと摩擦係数
摺動部がなめらかに動かず、「止まる・滑る」を細かく繰り返す現象をスティックスリップといいます。低速で動く摺動部や、シール、ゴム・樹脂が接触する部分などで起こりやすく、振動や異音、位置決め精度の低下につながることがあります。
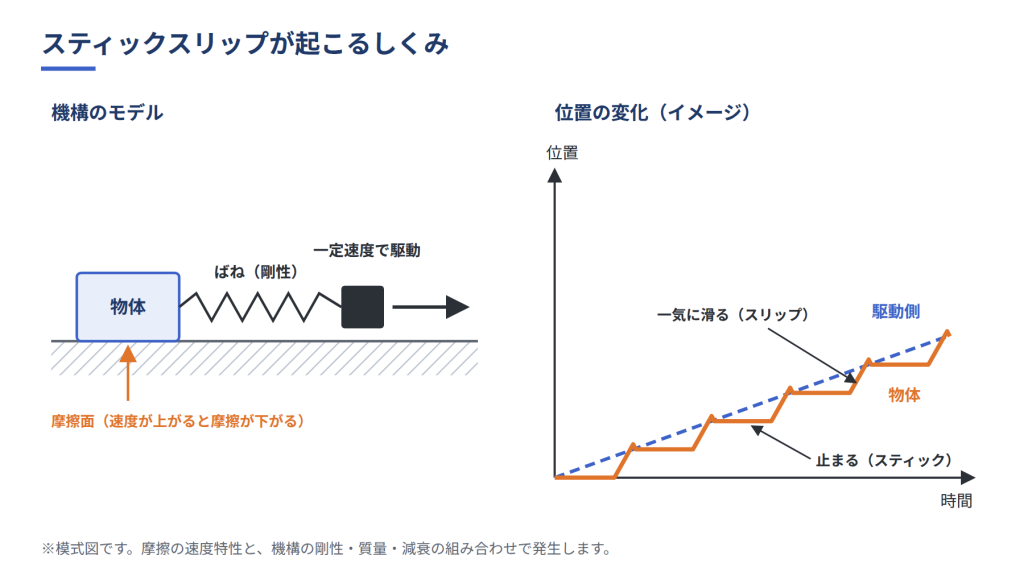
発生には、速度が上がると摩擦力が下がる「速度弱化」という摩擦の性質と、機構側の剛性・質量・減衰が関係しています。図8のように、ばねが引き伸ばされて力がたまり、滑り出すと摩擦が下がって一気に進み、また止まる、というサイクルが繰り返されるイメージです。そのため、静摩擦係数と動摩擦係数の差だけで、発生するかどうかを判断することはできません。
対策には、潤滑条件や材料・表面処理を見直して摩擦の速度特性を変える方法と、機構の剛性や減衰を高める方法があり、両方を組み合わせるのが効果的です。摩擦の特性と機械系の特性の両面から原因を切り分けていくと、打つべき手が見えてきます。
材料面では、PTFE(フッ素樹脂)は滑り出しの引っかかりが小さく、スティックスリップを起こしにくい材料とされています。低速の摺動部でカクつきや異音にお困りの場合は、スティックスリップを起こしにくいフッ素樹脂コーティングも選択肢の一つです。
また、ゴム部品の摺動には、ゴム用の低摩擦コーティング(GLCシリーズ)もご用意しています。
摩擦係数を下げる方法
摺動抵抗を減らしたいときは、潤滑、材料の組み合わせ、表面性状、コーティングなどを検討します。その際は摩擦係数だけでなく、摩耗、耐熱性、耐薬品性、相手材への影響もあわせて確認しておくことが大切です。
潤滑条件を見直す
油やグリースが使える箇所では、粘度、給油量、給油位置、温度、速度、荷重をチェックしてみましょう。十分な油膜ができれば固体同士の接触は減らせますが、油膜が厚い流体潤滑の領域では、今度は油の粘性抵抗が摩擦の原因になります。
材料・固体潤滑剤を見直す
PTFE、グラファイト、二硫化モリブデン(MoS2)などは、代表的な固体潤滑剤です。どれが適しているかは、温度、雰囲気、荷重、相手材次第です。これらの固体潤滑剤を部品表面にコーティングして使う方法については、こちらの記事で詳しくご紹介しています。
なかでもPTFEが滑りやすい理由については、「「滑りを良くする!」テフロン™フッ素樹脂(PTFE)の低摩擦性を解説」で詳しくご紹介しています。
潤滑材料としても知られるフッ素樹脂(PTFE)が「低摩擦性」に優れる理由から利用例までを、資料にまとめています。社内での検討や情報共有にお役立てください。
表面処理・コーティングを利用する
部品の材質を変えにくい場合は、表面に低摩擦性や固体潤滑性を持たせる方法があります。コーティングの種類によって、摩擦特性、耐摩耗性、耐熱性、膜厚、相手材への影響はそれぞれ異なります。
なお、表面硬化処理は耐摩耗性や耐焼付き性の改善に使われることがありますが、摩擦係数が必ず下がる処理ではありません。摩擦を下げることが目的なら、その処理の摩擦特性を個別に確かめておきましょう。
吉田SKTでは、PTFEを使用したフッ素樹脂コーティングをはじめ、潤滑性と耐摩耗性を兼ね備えたバイコート®、PFASを使用しない非フッ素系高潤滑コーティング「FFLCシリーズ」など、摺動部向けの表面処理を幅広く取り扱っています。求める摩擦特性に加えて、温度・荷重・相手材・摩耗条件まで含めて候補をご覧いただけます。
実際の改善例として、プランジャの摺動性と動作の確実性を向上させた事例もご紹介しています。
潤滑油を使っても摩擦が下がらないときの確認点
「潤滑油を入れたのに摩擦が下がらない」というケースもあります。油膜のでき方は速度・荷重・粘度の組み合わせで変わり、流体潤滑の領域では粘性抵抗が増えることもあるため、油を足せば必ず摩擦が下がるとは限りません。そんなときは、次の点を確認してみてください。
- 使用温度での粘度が適切か
- 速度と荷重に対して十分な油膜ができているか
- 給油量・給油位置が安定しているか
- 油の酸化や粘度変化が起きていないか
- 摩耗粉や異物、水分などが混入していないか
- 添加剤と相手材・表面処理の組み合わせに問題がないか
正常なときの油の状態や温度、振動、摩擦力などのデータを残しておくと、異常時との比較がスムーズです。油の種類だけを変える前に、接触条件と運転条件をあわせて見直すことが、原因の絞り込みへの近道です。
摩擦係数と摩耗は別の評価項目
「摩擦係数が低い=摩耗しにくい」と思われがちですが、実はそうとは限りません。摩擦係数が低い材料やコーティングでも、使用条件によっては摩耗が早く進むことがあります。反対に、摩擦係数が比較的高くても、摩耗量が小さい組み合わせも見られます。
摩耗には、荷重、速度、摺動距離、接触形状、材料の特性、摩耗粉、潤滑、温度など多くの要因が関わっています。「低摩擦=低摩耗=長寿命」とひとくくりにせず、摩擦と摩耗は分けて評価することが大切です。
耐摩耗性の考え方は「耐摩耗性とは何を指す?向上させる方法も紹介」で、摩耗を抑える表面処理は「耐摩耗性で探す表面処理」でご紹介しています。
設計で摩擦係数を決めるときの進め方
ここまでの内容を、設計の流れに沿って7つのステップに整理しました。
- 目的を決める:滑りを防ぎたいのか、駆動抵抗を下げたいのか、安定した摺動を得たいのかを整理する
- 静摩擦・動摩擦のどちらを見るか決める:始動・保持の検討か、連続摺動の検討かを分ける
- 接触条件を整理する:相手材、荷重、速度、温度、表面状態、潤滑条件を洗い出す
- 既存データで概算する:カタログ値・文献値の試験条件を確認したうえで一次計算を行う
- 問題になる方向を決める:低い側と高い側のどちらが危険かを、故障モードから判断する
- 重要部は実測する:実機に近い条件の試験で、平均値とばらつきを確かめる
- 量産条件に落とし込む:表面粗さ、洗浄、潤滑、ロット差など、管理すべき条件を仕様に反映する
表面処理を選ぶときも、処理名から入るより、起きている現象と使用条件を整理して候補を絞るほうが近道です。考え方の詳細は、こちらの記事をご覧ください。
まとめ|摩擦係数は「数値」と「条件」をセットで扱う
摩擦係数は、摩擦力と法線力の比で表される基本的な指標です。滑り出しを考えるときは静摩擦係数、滑っている最中の挙動を考えるときは動摩擦係数を使います。
F=μNはとても便利な式ですが、実際の摩擦係数は、材料の組み合わせ、表面状態、荷重、速度、温度、潤滑条件などに左右されます。カタログや文献の数値を使うときは試験条件まで確認し、実機との違いを整理しておきましょう。
摩擦が機械の性能や安全性に大きく関わる箇所では、使用条件に近い試験で確かめ、平均値だけでなくばらつきも評価することが大切です。摩擦を下げたい場合は、摩耗や耐熱性、相手材への影響もあわせて検討すると、表面処理や材料を選びやすくなるでしょう。
当社株式会社吉田SKTは、1963年から名古屋でフッ素樹脂加工を行い、長年にわたりさまざまなコーティング技術を蓄積してきました。摺動部の摩擦や摩耗は、実際の部品や使用条件で試してみないと分からないことがほとんどです。そのため吉田SKTでは、使用条件をうかがったうえで、複数の表面処理を候補としてご提案しています。
摺動・滑りに関するこれまでの取り組みは、「摺動・滑り」の表面処理事例からまとめてご覧いただけます。
摺動・摩擦のお悩みをお持ちの方へ
「滑りが悪い」「摩耗が早い」「異音が出る」など、摺動部でお困りのことがあれば、お気軽にご相談ください。荷重、速度、温度、相手材、潤滑の有無など、分かる範囲の使用条件をお知らせいただければ、吉田SKTが取り扱う表面処理の中から、試していただく候補を複数ご提案いたします。
