ぬれ性とは?接触角・表面張力との関係から測定方法、表面処理まで解説
こんにちは。「吉田SKT」ブログ編集チームです。
吉田SKTではテフロン™フッ素樹脂コーティングや表面処理で、お客様の生産設備のお悩みを改善しています。
水滴を落としたとき、表面に薄く広がる場合もあれば、丸い形のまま残る場合もあります。この違いに関わっているのが「ぬれ性」です。
ぬれ性は、塗装、接着、印刷、洗浄、メッキ、はんだ付けなど、液体と固体が接する多くの工程に関わる性質です。反対に、離型や防汚、液切れが求められる用途では、液体がぬれ広がりにくい表面が役立ちます。
本記事では、ぬれ性の基本と、接触角・表面張力・界面張力・表面自由エネルギー・Youngの式との関係をはじめ、ぬれ性に影響する要因、JIS・ISOを含む代表的な測定方法、表面処理による調整方法までをご紹介します。
目次 [閉じる]
ぬれ性とは
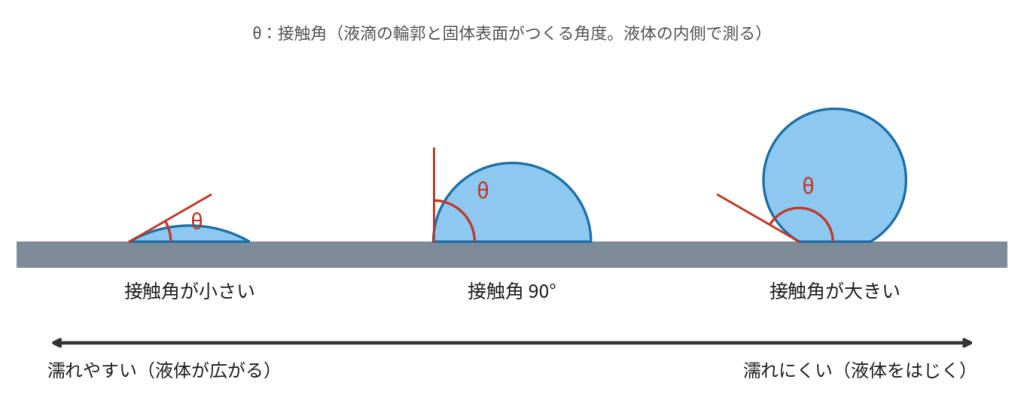
ぬれ性とは、液体が固体表面に接したときに、どの程度広がるかを表す性質です。液滴が薄く広がるほど「ぬれやすい」、丸い形を保つほど「ぬれにくい」状態です。
水に対してぬれやすい性質は親水性、水をはじきやすい性質は疎水性や撥水性と呼ばれています。工業用途では、塗料、インク、接着剤、油、洗浄液など、水以外の液体も数多く扱います。液体が変われば、同じ固体表面でもぬれ方は変わってきます。
そのため、ぬれ性を比べる際は「どの材料か」に加えて、「どの液体に対して、どの条件でぬれるか」をそろえておくことが欠かせません。
ぬれ性と接着性の関係
接着や塗装では、液体が固体表面に広がり、必要な範囲へしっかり接触していることが大切です。接着剤が表面へ十分に広がらないと、分子間の相互作用が働く面積が不足しがちです。
最終的な接着強度には、ぬれ性に加えて、表面の化学状態、接着剤の硬化、接着剤自体の強度、残留応力、使用環境なども関わってきます。ぬれ性は、接着の良し悪しを左右する条件の一つという位置付けです。
接触角とは|ぬれ性を角度で表す指標
ぬれ性を数値で表す代表的な指標が、接触角です。固体表面に液滴を置き、液滴の輪郭と固体表面が接する位置で、その角度を測ります。
同じ液体・同じ環境・同じ測定条件で比べた場合、液体が表面に広がるほど接触角は小さく、液滴が丸い形になるほど接触角は大きくなります。
| 接触角のイメージ | 見え方 |
|---|---|
| 0°に近い | 液滴が薄く広がり、非常にぬれやすい |
| 小さい | 液滴が広がり、ぬれやすい |
| 大きい | 液滴が丸くなり、ぬれにくい |
接触角90°は目安。用途ごとに管理値を設定する
水の接触角では、90°を境に親水的・疎水的と説明されることがあります。ただし、この90°は一般的な目安で、区分の基準は規格や測定方法、用途によって異なります。
一例として、ASTM D7334によると、前進接触角が45°未満であればぬれを示し、10~20°であれば非常に良好なぬれを示すとされています。また、水を試験液とする場合は、45°未満を親水性、90°超を疎水性、45~90°をその中間とする区分も示されています。
| ASTM D7334の目安 | 前進接触角 | 区分 |
|---|---|---|
| 試験液全般 | 45°未満 | ぬれを示す |
| 10~20° | 非常に良好なぬれを示す | |
| 水 | 45°未満 | 親水性 |
| 45~90° | 中間 | |
| 90°超 | 疎水性 |
※ASTM D7334-08(2022) 5.4・5.5の記載をもとに作成。用途共通の合否基準ではありません。
塗装や接着などの工程管理では、こうした目安を参考にしつつ、実際の品質との関係を確かめたうえで、用途ごとに管理値を決めていくのが一般的です。
表面張力・界面張力・表面自由エネルギーの違い
接触角を理解するには、液体側と固体側の「表面のエネルギー」を分けて考えるのが近道です。
| 用語 | 意味 | 主な単位 |
|---|---|---|
| 表面張力 | 液体表面が表面積を小さくしようとする性質 | mN/m |
| 界面張力 | 液体と液体、固体と液体など、異なる相の境界の表面積を小さくしようとする性質 | mN/m |
| 表面自由エネルギー | 固体表面が表面積を小さくしようとする性質 | mN/m(mJ/m²) |
※1 mN/m=1 mJ/m²で、数値は同じです。表面自由エネルギーは、mN/mとmJ/m²のどちらの単位でも表されます。
接触角の大きさを左右するのは、液体の表面張力、固体の表面自由エネルギー、固体と液体の界面の状態の組み合わせです。
Youngの式で接触角との関係を整理する
固体表面に液滴を置くと、固体の表面張力、液体の表面張力、固体と液体の界面張力の3つが釣り合ったところで接触角θが決まります。この関係を表したものが、Youngの式です。
γSV = γLV cosθ + γSL
- γSV:固体の表面張力(表面自由エネルギー)
- γSL:固体と液体の界面張力
- γLV:液体の表面張力
- θ:接触角
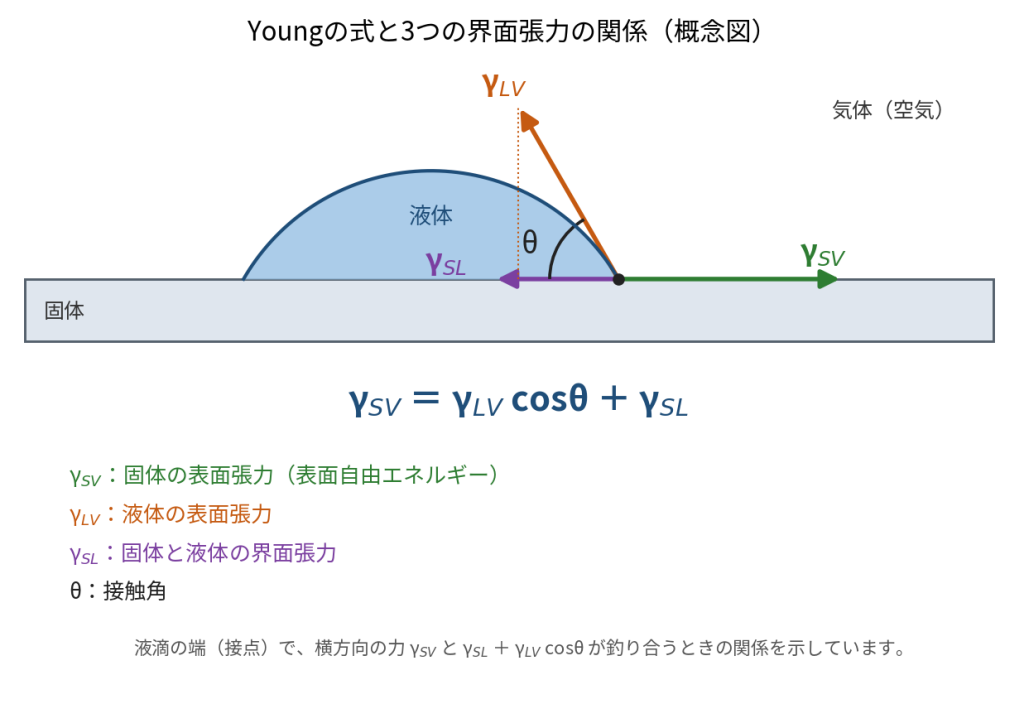
この式からも分かるように、接触角は液体と固体の組み合わせによって変わります。同じ固体でも、測定に使う液体を変えると、接触角は別の値を示します。
実際の工業材料には、表面粗さや汚染、化学組成のばらつきがあります。Youngの式は基本的な関係を理解するためのもので、実際の測定値には、こうした表面状態の影響も含まれている点に注意が必要です。
表面自由エネルギーは複数の試験液で評価する
固体表面を詳しく評価する際には、表面自由エネルギーという指標が使われます。一般に、表面自由エネルギーが高い表面は液体との相互作用が生じやすく、ぬれやすい傾向があります。フッ素樹脂のように表面自由エネルギーの低い材料は、多くの液体に対してぬれにくいのが特徴です。
接触角から表面自由エネルギーを求めるには、極性の異なる複数の試験液と計算モデルを組み合わせて評価するのが一般的です。ISO 19403-2:2024には、接触角から固体の表面自由エネルギーを求める方法が定められており、ポリマーや塗膜にはOwens、Wendt、Rabel および Kaelble による方法(OWRK法)、または Wu による方法が推奨されています。
ぬれ性が重要になる場面
ぬれ性は、液体を固体表面へ均一に広げたい工程と、反対に付着や液残りを抑えたい工程の、両方に関わってきます。
| 工程・用途 | ぬれ性との関係 | あわせて確認したいこと |
|---|---|---|
| 塗装・コーティング | 塗料が十分広がらないと、はじきや塗りムラにつながる場合がある | 油分・シリコーンなどの汚染、塗料配合、乾燥条件 |
| 接着 | 接着剤が広がることで接触面積を確保しやすくなる | 界面の化学状態、硬化、材料の強度 |
| 印刷 | インクの広がり方が転写状態やドット形状に影響する | コロナ処理などによる表面状態の調整 |
| メッキなどの湿式処理 | 処理液が表面へ十分接触することが重要 | 凹部に残る気泡による局所的な未処理・析出不良 |
| はんだ付け | 溶融はんだのぬれ広がりは、はんだ付け性の重要な項目 | 表面酸化、フラックス、温度条件 |
| 離型・防汚・液切れ | ぬれ広がりにくい表面で付着を抑える | 用途に合わせてぬれ性を低くする表面設計 |
塗装・コーティング
塗料が表面に十分広がらないと、はじきや塗りムラなどの欠陥につながる場合があります。油分やシリコーンなどによる局所的な汚染も、ぬれ方を変える要因の一つです。欠陥には塗料の配合や乾燥条件なども関わるため、ぬれ性は原因の一つとして切り分けて評価するのが基本です。
接着
接着剤が被着材の表面へ広がることは、接触面積を確保するうえで欠かせません。最終的な強度については、ぬれ性に加えて、界面の化学状態、接着剤の硬化、材料の強度なども、あわせて確認が必要です。
印刷
インクの広がり方は、転写の状態やドットの形に影響します。樹脂フィルムでは、コロナ処理などで表面の状態を変え、印刷しやすくする方法があります。
メッキなどの湿式処理
処理液が部品表面へ十分に行き渡ることが大切です。凹部などに気泡が残ると、その部分に処理液が届かず、未処理や析出不良の一因となる場合があります。
はんだ付け
溶融したはんだが接合面へぬれ広がる性質は、はんだ付け性を考えるうえで重要な項目です。表面の酸化、フラックス、温度条件などもぬれ方に影響します。鉛フリーはんだについては、JIS Z 3198-4に、ウェッティングバランス法と接触角法によるぬれ性試験方法が規定されています。
離型・防汚・液切れ
金型や容器の内面では、液体や粘着物をぬれ広がりにくくし、付着を抑えることが求められます。このような用途では、ぬれ性を高めるのとは反対に、用途に合わせてぬれ性を低くする表面設計が効果的です。
ぬれ性を左右する主な要因
- 表面の化学状態と汚染:最表面の酸化膜、吸着水、加工油、離型剤、指紋などで測定値が変わる
- 表面粗さ:液体が凹凸にどう接するか(Wenzel状態/Cassie-Baxter状態)で影響が変わる
- 液体の表面張力と粘度:表面張力はぬれやすさに、粘度は広がる速度に影響する
- 温度・湿度・測定までの時間:液体物性、水分吸着、蒸発・吸収・反応を通じて結果が変わる
1. 表面の化学状態と汚染
接触角に表れるのは、材料の内部よりも、最表面の状態です。酸化膜、吸着水、加工油、離型剤、指紋、樹脂に含まれる低分子成分などが表面にあると、同じ材料でも測定値に差が出ます。
洗浄直後はぬれ性が改善していても、保管中の再汚染や、樹脂中の成分が表面へ移動することで、接触角が変化する場合があります。材料名だけでぬれ性を判断せず、前処理や保管条件までそろえて比較することをおすすめします。
2. 表面粗さ|Wenzel状態とCassie-Baxter状態
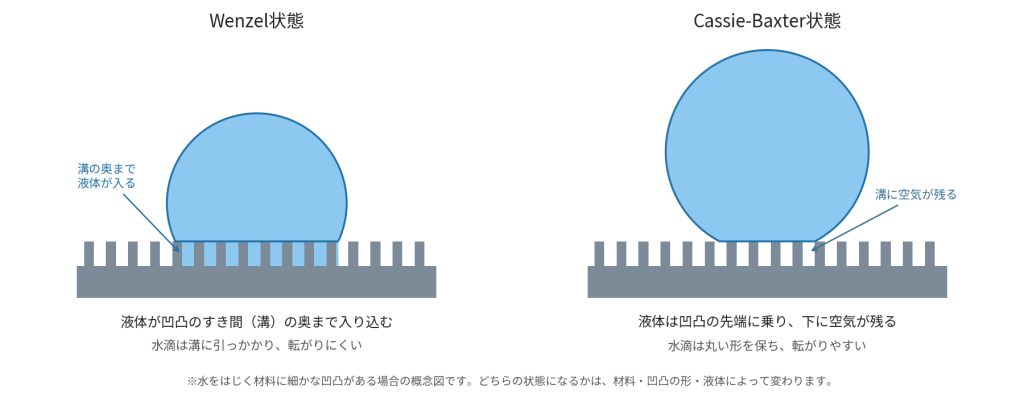
表面に細かな凹凸があると、同じ材料でも、水滴の形は平らな面とは違ってきます。このとき、液体が凹凸にどう接しているかによって、大きく2つの状態に分けて考えるのが一般的です。提唱した研究者の名前から、それぞれ「Wenzel状態」「Cassie-Baxter状態」と呼ばれています。
Wenzel状態:液体が溝の奥まで入り込んだ状態
液体が凹凸のすき間を埋めるように、溝の底まで入り込んでいる状態です。凹凸がある分だけ液体と固体の触れ合う面積が広がるため、材料がもともと持っているぬれやすさが、より強く表に出てきます。水になじみやすい表面は、いっそうぬれ広がりやすくなるのが特徴です。また、液体が溝に引っかかるため、水滴が転がりにくい傾向もあります。
Cassie-Baxter状態:凹凸の先端に乗り、下に空気が残った状態
液体が溝の奥まで入り込まず、凹凸の先端(山の部分)だけに乗っている状態です。水滴の下には空気が残り、液体は固体と空気の両方に接しています。剣山(けんざん)の上に水滴が乗っている様子に近いイメージです。固体と触れ合う面積が小さいため、見かけの接触角が大きくなり、水滴が丸い形を保ったまま転がりやすくなる場合があります。ハスの葉が水を玉のようにはじくのも、この状態によるものと考えられています。
| 状態 | 液体と凹凸の接し方 | ぬれ方の特徴 |
|---|---|---|
| Wenzel状態 | 液体が溝の奥まで入り込む | 材料本来のぬれやすさが強く表れる。水滴は転がりにくい |
| Cassie-Baxter状態 | 凹凸の先端に乗り、下に空気が残る | 見かけの接触角が大きくなりやすい。水滴は転がりやすい |
どちらの状態になるかは、材料の性質、凹凸の形や大きさ、液体の種類次第です。Cassie-Baxter状態でも、水滴を強く押し付けたり高い位置から落としたりすると、液体が溝に入り込んでWenzel状態へ移ることがあるため、撥水性を評価する際は測定条件にも注意が必要です。
ブラストや研磨で表面を粗くする処理は、接着やコーティングでは、機械的なかみ合わせ(アンカー効果)を得る目的でも用いられています。ぬれ性への影響を見る際は、凹凸の形に加えて表面の化学的な状態もあわせて確認しておくと、評価の見落としを防げます。
3. 液体の表面張力と粘度
液体の表面張力が低いほど、固体表面へ広がりやすい傾向があります。実際のぬれやすさは、固体側の表面自由エネルギーや、固体と液体の界面の状態との組み合わせで変わります。
粘度は、主に広がる速さに影響します。粘度の高い液体は、最終的には十分に広がる組み合わせであっても、広がりきるまでに時間がかかります。高速で塗布する工程などでは、平衡状態での接触角と、実際の工程での時間の流れを分けて考える必要があります。
4. 温度・湿度・測定までの時間
温度は液体の表面張力や粘度に影響し、湿度は材料表面への水分の吸着などを通じて、測定値に影響する場合があります。蒸発や吸収、反応が起きる液体では、滴下してからの時間によっても接触角が変わります。
比較試験では、温度、湿度、液滴量、滴下から測定までの時間、試料の前処理をそろえておくと、結果を正しく比べられます。
ぬれ性の測定方法
静的接触角
代表的な方法は、試料表面に液滴を置いて側面から撮影し、液滴の輪郭を画像解析して接触角を求める方法です。同じ試料でも複数の点を測定し、平均値とあわせて、測定点ごとのばらつきも確認するのが一般的です。
比較する際は、次の条件をそろえておく必要があります。測定条件が変わると、表面処理の効果なのか、測定条件の影響なのかを見分けにくくなるためです。
- 試験液の種類
- 液滴量
- 試料の洗浄・乾燥方法
- 測定時の温度・湿度
- 滴下から測定までの時間
前進接触角・後退接触角とヒステリシス
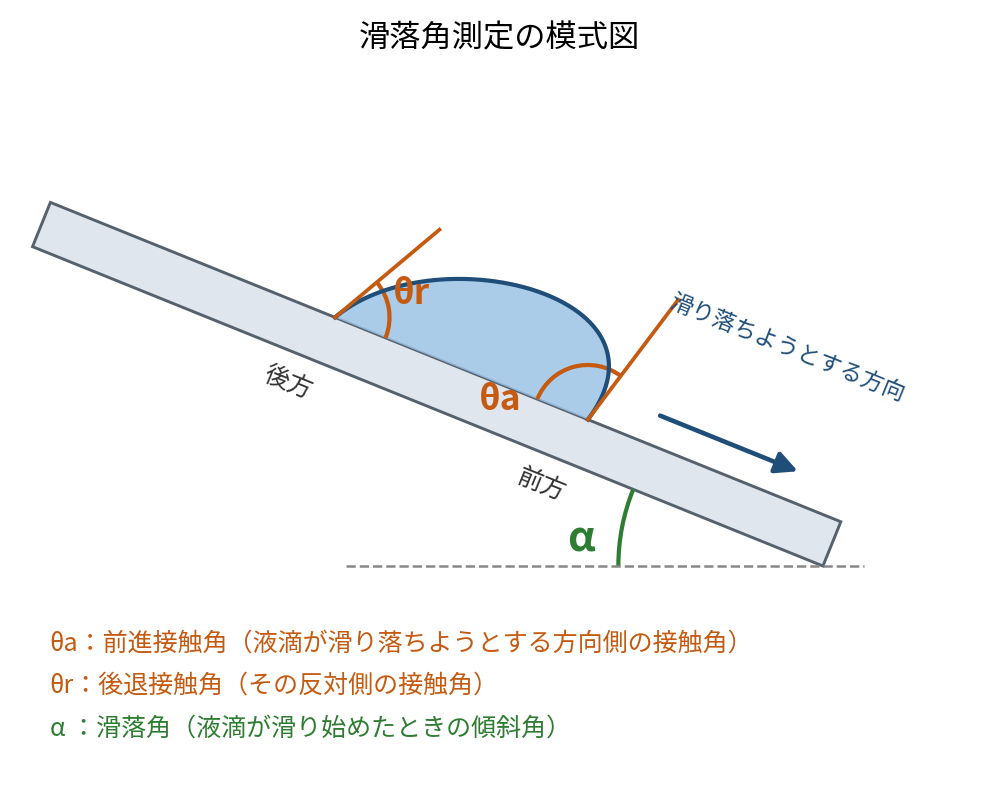
液滴の体積を増やし、接触線が前へ進むときの角度を前進接触角、体積を減らし、接触線が後退するときの角度を後退接触角と呼びます。ISO 19403-6:2024には、液滴の体積を変化させる方法による、動的な前進・後退接触角の測定方法が規定されています。
前進接触角と後退接触角の差は、接触角ヒステリシスと呼ばれています。ヒステリシスには、表面粗さ、化学的な不均一性、接触線のピンニング(接触線が表面に引っかかって動きにくくなる現象)などが関係しています。そのため、ヒステリシスが大きいときは、表面に凹凸や汚れ、成分のむらがある可能性があります。
滑落角|「はじく」と「流れ落ちる」は別の評価
接触角が大きくても、液滴が表面に強く保持され、流れ落ちにくいケースがあります。液切れを評価したい場合は、試料を傾けて液滴が動き始める角度を測る「滑落角」も有効です。
ISO 19403-7:2024には、傾斜台を用いたロールオフ角(滑落角)と、液滴が動く際の動的な前進・後退接触角の測定方法が規定されています。汚れを落としやすい表面(easy-to-clean)や、付着しにくい表面(anti-adherent)の評価にも適用できるとされています。
JIS・ISOの代表的な規格
JISには、名称に「ぬれ」を含む試験方法がいくつかあります。たとえば、JIS R 3257:1999は基板ガラス表面のぬれ性を水の接触角で評価する規格、JIS K 6768:1999はプラスチックフィルムやシートのぬれ張力を特定の試験溶液で評価する規格(ISO 8296を基に作成)で、対象となる材料も測定の原理も異なります。
ISOでは、ISO 19403シリーズとして、接触角から固体の表面自由エネルギーを求める方法(ISO 19403-2:2024)、液滴の体積を変えながら前進接触角・後退接触角を測る方法(ISO 19403-6:2024)、傾斜台を使って滑落角を測る方法(ISO 19403-7:2024)などが規格化されています。報告書や仕様書に規格を記載する際は、規格番号に加えて、対象の材料と測定原理まで確認しておくと誤解を防げます。
吉田SKTのコーティング面の撥水性・撥油性について
コーティング性能測定サービスのページでは、吉田SKTのコーティングを施した面について、液体の接触角による撥水性・撥油性の測定方法をご紹介しています。
ぬれ性を高める方法
洗浄・脱脂で表面汚染を除去する
油分、離型剤、指紋、微粒子などが原因であれば、洗浄によってぬれ性が改善することがあります。溶剤洗浄、アルカリ洗浄、超音波洗浄などの中から、対象となる汚れと基材に合った方法を選ぶのが基本です。
洗浄後は、再汚染を防ぐ工夫も欠かせません。手で触れる、汚れたトレーに戻す、長時間放置するといった取り扱いによって、表面の状態が変わってしまう場合があります。
プラズマ・コロナ処理で表面を活性化する
ポリマー表面では、プラズマ処理やコロナ処理によって表面の化学組成を変え、水の接触角を小さくできる場合があります。効果の大きさは、材質、使用するガス、出力、処理時間などに左右されます。
処理したポリマーは、時間がたつにつれてぬれ性が元の状態へ近づく「hydrophobic recovery(疎水性回復)」を示すことがあります。回復の速さは材料や保管条件によって大きく異なるため、処理後から塗装・接着までの時間も工程条件として管理しておく必要があります。
UVオゾン処理を利用する
UVオゾン処理は、表面の有機物の除去や、酸化・官能化に利用されている方法です。ポリマー表面で酸素を含む官能基が増え、水の接触角が低下した例も報告されています。効果は材料や処理時間によって異なり、長時間処理すると表面の劣化や変色が起きることもあるため、あわせて確認が必要です。
液体側の表面張力を調整する
界面活性剤や溶剤などで液体の表面張力・界面張力を調整し、広がりやすさを変える方法もあります。塗料や接着剤の場合は、ぬれ性だけで配合を決めず、乾燥性、塗膜性能、接着強度など、最終的な性能とあわせて評価することをおすすめします。
ぬれ性を低くする方法
離型、防汚、液切れ、液体の付着抑制といった用途では、ぬれにくい表面が役立ちます。代表的なのは、表面自由エネルギーの低い材料で表面を覆う方法です。また、微細な凹凸構造で凹部に空気を保ち、Cassie-Baxter状態をつくることで撥水性を高める方法もあります。
フッ素樹脂は表面自由エネルギーの低い材料として知られ、水や油がぬれ広がりにくい性質を持っています。金属部品などにフッ素樹脂コーティングを施すと、基材の表面に撥水性・撥油性・非粘着性などの機能を持たせることができます。
吉田SKTでは、フッ素樹脂コーティングのほか、ナノプロセス®やMRSコーティングなど、用途や使用条件に応じた表面処理をご提案しています。撥水・撥油・親水性などの必要な機能に加え、温度、薬液、基材、寸法、相手材などの条件をお伺いしながら、適した候補を一緒に検討いたします。
撥水・撥油・親水性から表面処理を比較したい方へ
ぬれ性を評価するときのポイント
ぬれ性を実務に生かす際は、接触角の数値だけで良し悪しを判断せず、実際に改善したい現象との関係を確かめることが出発点です。
| 改善したい現象 | 確認するポイント |
|---|---|
| 塗料がはじく | 表面汚染、表面自由エネルギー、塗料側の表面張力など |
| 接着剤が広がらない | 表面処理、洗浄方法、接着剤の粘度・表面張力など |
| 水滴や薬液が残る | 接触角に加えて、滑落角や液切れも確認 |
| 液体を強く弾きたい | 低表面自由エネルギーの表面処理や表面構造を検討 |
接触角は、表面の状態を数値でとらえられる便利な指標です。最終的な性能を評価する際は、接着強度、塗膜の外観、離型性、滑落性などもあわせてご確認ください。測定値と実際の性能を結び付けておくことで、工程管理や表面処理の選定に生かしやすくなります。
よくある質問
接触角が何度以下なら「ぬれ性が良い」と言えますか?
用途を問わず使える共通の基準はありません。水の接触角では90°が疎水の目安として使われ、ASTM D7334では前進接触角45°未満を「ぬれ」、10~20°を「非常に良好なぬれ」の目安としています。品質管理では、実際の性能との関係を確かめたうえで、用途ごとに管理値を決めていくのが一般的です。
接触角が大きければ、液体は流れ落ちやすいですか?
接触角が大きくても、液滴が表面に保持され、流れ落ちにくいことがあります。液切れを確認したい場合は、試料を傾けて液滴が動き始める角度(滑落角)もあわせて評価すると、実際の液切れに近い判断ができます。
接触角とぬれ張力試験は何が違いますか?
接触角は、液滴と固体表面がつくる角度を測る方法です。ぬれ張力試験(JIS K 6768)は、特定の試験溶液の液滴を使い、プラスチックフィルム・シート表面のぬれ張力を評価する方法で、測定の原理も対象も異なります。
プラズマ処理の効果はずっと続きますか?
処理したポリマーは、時間がたつにつれてぬれ性が元の状態へ近づく「疎水性回復」を示すことがあります。回復の速さは材料や保管条件によって大きく異なるため、処理後から塗装・接着までの時間も工程条件として管理しておく必要があります。
まとめ
ぬれ性は、液体が固体表面に接したときに、どの程度広がるかを表す性質です。代表的な評価指標である接触角は、同じ液体・同じ条件で比べた場合、角度が小さいほどぬれやすく、大きいほどぬれにくい状態を表しています。
接触角の大きさは、液体の表面張力、固体の表面自由エネルギー、固体と液体の界面の状態によって変わります。Youngの式はその基本的な関係を示したもので、実際の材料では、表面粗さや汚染、化学的な不均一性などの影響も加わります。
測定方法には、静的接触角、動的な前進・後退接触角、滑落角、ぬれ張力試験などがあり、JIS・ISOでも対象や測定原理ごとに規格が分かれています。目的に合った方法を選び、測定条件をそろえて比較することが、正しい評価への近道です。
塗装や接着ではぬれ性を高めることが、離型・防汚・液切れではぬれ性を低くすることが求められます。必要な機能と使用条件を整理し、接触角などの測定値と実際の性能を組み合わせて検討することで、表面処理の選定の精度を高められます。
ぬれ性・液切れ・付着でお困りの方へ
株式会社吉田SKTでは、改善したい現象、対象の液体、基材、使用温度、薬液、寸法などの条件をお伺いしたうえで、取り扱う表面処理の中から用途に適した仕様をご提案しています。お気軽にご相談ください。