隙間腐食とは?ステンレスで起こる原因と孔食との違い、対策を解説
こんにちは。「吉田SKT」ブログ編集チームです。
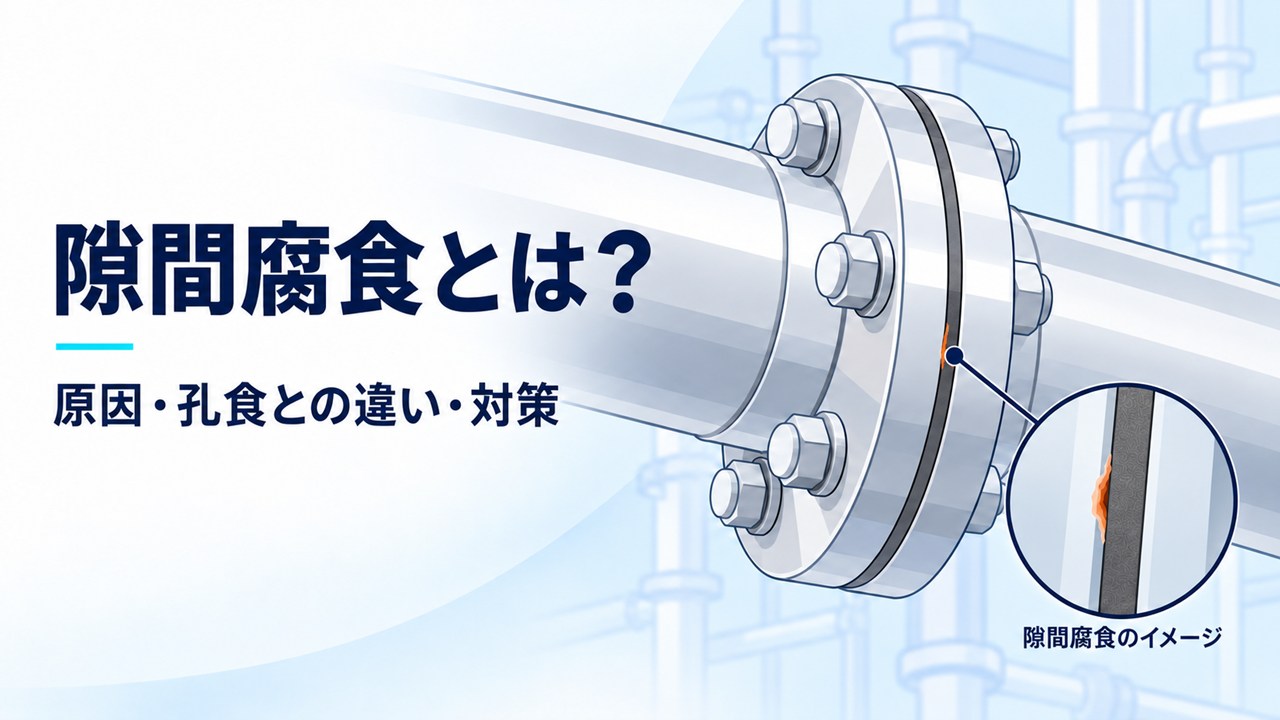
ステンレス製の配管や部品で、ガスケットの下やボルトの座面に腐食が見つかることがあります。こうした接触部で水や薬液が滞留すると、周囲の表面がきれいな状態でも、隙間の内部で腐食が進む場合があります。
隙間腐食への対策では、材質の選定とともに、接合部の形状、洗浄・排水、表面処理の仕様が重要です。本記事では、隙間腐食の仕組みや孔食との違い、SUS304・SUS316の選定の考え方、設計や量産前の評価で押さえたい点を解説します。
目次 [閉じる]
隙間腐食とは
隙間腐食(すき間腐食)とは、金属同士や金属とガスケットなどの接触部に液体が入り込み、その内部で局所的に金属が侵食される現象です。液が入れ替わりにくい場所では、周囲と異なる腐食環境が生じます。ステンレスやアルミニウムなど、表面の薄い保護皮膜によって耐食性を保つ金属でも発生します。
腐食は、表面全体が比較的均一に減っていく「全面腐食」と、一部に損傷が集中する「局部腐食」に大きく分けられます。隙間腐食は局部腐食の一種です。接触面に沿って広がるほか、局所的に深く進み、配管の漏れやシール面の損傷につながることがあります。
発生しやすい場所
隙間腐食が問題になりやすいのは、液が入り込む経路があり、洗い流しや乾燥が難しい接触部です。代表的な部位と着眼点を表にまとめます。
| 部位 | 液が滞留しやすい箇所 | 設計・点検の着眼点 |
|---|---|---|
| フランジ・ガスケット | ガスケットと金属の接触面 | 接液側の形状、ガスケットの寸法・材質、締付条件 |
| ボルト・クランプ・サポート | 座面、ねじ部、支持部材との接触面 | 洗浄水の抜け道、接触面の点検性、異種金属との組合せ |
| 重ね継手・折り返し部 | 重なった板の間、断続溶接の未接合部 | 接合方法、液の侵入経路、溶接部の仕上げ |
| 汚れ・付着物の下 | 粉じん、スケール、生物付着物の下 | 付着物の除去、清掃のしやすさ、表面の傷や粗さ |
付着物が表面を覆うと、その下にも液の交換が制限される空間ができます。部品同士の接触部とあわせて、堆積物の下も点検対象になります。
腐食の種類や防食方法の基礎は、次の記事でも紹介しています。
隙間腐食が起こる仕組み
ステンレスの表面には、クロムに富む薄い「不動態皮膜」が形成されています。隙間の内部では、酸素の供給が少なくなることに加え、塩化物イオンの濃縮やpHの低下が進み、この皮膜が安定しにくい環境になることがあります。
隙間の内外で液の状態が変わる
塩化物を含む水溶液中での隙間腐食は、次のような流れで理解できます。
- 接触部に水や薬液が入り、隙間の内部に滞留します。
- 内部の溶存酸素が消費され、外側との酸素濃度に差が生じます。外側では主に酸素が電子を受け取る反応が進み、内側での金属の溶解を支えます。
- 溶け出した金属イオンが内部に蓄積します。電荷のバランスを保つように塩化物イオンが移動し、内部の塩化物濃度が高まります。
- 金属イオンが水と反応して水素イオンを生じると、pHが低下します。塩化物の濃縮と酸性化によって、不動態皮膜の維持や修復が難しくなります。
- 腐食が進むと、さらに金属イオンが増え、隙間内部の厳しい環境が続きやすくなります。
この流れは基本的な考え方を示したものです。実際の進み方は、材質、液の成分、温度、隙間の形状などによって変わります。ステンレスの隙間腐食を考える際は、酸素の供給、塩化物濃度、pHを合わせて捉えることが重要です。
蒸発による濃縮も発生条件に関わる
屋外設備や洗浄後の部品では、水分の蒸発によって塩分が濃縮します。乾いた後に塩分が残ると、結露や次の洗浄で再び溶け出します。
また、水中に浸かった接触部でも、腐食反応に伴うイオンの移動によって隙間内部の液の状態が変わります。連続浸漬と乾湿を繰り返す使用環境の両方で、接触部の状態を考慮する必要があります。
孔食・通気差腐食・粒界腐食との違い
孔食と隙間腐食は、いずれも局部的に進む腐食です。発生した場所と、その場所に液が滞留する条件があったかが、原因を考える手掛かりになります。
| 名称 | 主な特徴 | 原因を調べる際の着眼点 |
|---|---|---|
| 隙間腐食 | 接触部や付着物の下など、液の交換が制限される場所で進む | ガスケットや重ね部の位置、付着物、内部の液の滞留 |
| 孔食 | 表面の局所的な皮膜の破壊などをきっかけに、穴状の侵食が進む | 点状の穴、表面状態、介在物、塩化物を含む使用環境 |
| 通気差腐食 | 酸素濃度の差によって腐食電池が形成される | 水や空気の供給差、堆積物、液のよどみ |
| 粒界腐食 | 金属の結晶粒の境界付近が選択的に侵食される | 溶接・熱処理の履歴、鋭敏化、金属組織 |
| 異種金属接触腐食 | 電気的に接触した異種金属が、電解液を介して腐食電池をつくる | 相手材、金属の面積比、電気的な接触、水分 |
隙間の内外で生じる酸素濃度の差は、隙間腐食が始まるきっかけの一つです。ステンレスでは、そこに隙間内部の酸性化や塩化物の濃縮が重なって腐食が進みます。
隙間腐食も深い穴状に進むことがあるため、現物の調査では、腐食面の形状と分解前の接触状態を合わせて判断します。粒界腐食が疑われる場合は、金属組織の観察も必要になります。
ステンレスで起こる腐食の種類や、腐食が見つかったときの原因調査の進め方は、次の記事にまとめています。
隙間腐食が発生しやすい条件
発生しやすさは、材料、接触部の形状、液の成分、温度などによって変わります。通常運転に加え、洗浄中や停止中の状態を含めると、実際の使用環境を捉えやすくなります。
塩化物イオン濃度とpH
ステンレスの局部腐食では、海水、飛来塩分、塩化物を含む薬液や洗浄液などが問題になります。隙間の内部は液が入れ替わりにくく、塩化物イオンがたまりやすい場所です。腐食が始まると、溶け出した金属イオンと電荷のバランスを保つように、外側から塩化物イオンが移動してきます。乾湿を繰り返す環境では、水分の蒸発によっても塩分が濃縮します。このため、槽内や配管内で測った液の濃度より、隙間内部の濃度が高くなることがあります。
pHも同様です。周囲の液が中性付近でも、腐食が進む隙間内部ではpHが下がる場合があります。設備の評価では、薬液の種類・濃度・pHとともに、塩化物の混入、蒸発、すすぎ後の残留を調べます。
許容できる塩化物濃度やpHの範囲は、材質、温度、接触時間、隙間形状などを踏まえて設定します。仕様書には、塩化物イオン濃度の単位や測定箇所、通常値と最大値まで含めると、材料選定や評価の条件をそろえやすくなります。
温度と濡れている時間
塩化物を含む環境では、一般に温度が高いほど、ステンレスの孔食や隙間腐食が発生しやすくなります。運転温度に加え、温水洗浄、殺菌工程、日射や熱源による局所的な温度上昇も選定条件に含まれます。
液が滞留する時間にも配慮が必要です。停止中の配管、クランプの下、洗浄後に水が残る合わせ面などでは、外側が乾いてからも内部が濡れていることがあります。
隙間の幅と接触面の形状
隙間の影響は、幅に加え、奥行き、接触面積、締付状態、液の流れ方によって変わります。一律に安全といえる寸法を決めることは難しいため、設計では寸法と液の出入りを合わせて検討します。
設計の基本は、液が滞留する接触部を減らすことです。構造上必要な接触部では、液の侵入を抑えるシール構造、十分な洗浄・排水ができる形状、分解点検のしやすさを用途に応じて組み合わせます。
SUS304・SUS316とアルミニウムの材料選定
ステンレスでは、クロム(Cr)、モリブデン(Mo)、窒素(N)などの成分が、塩化物環境での局部腐食への抵抗性に関わります。材料候補を絞り込んだ後、接合部や使用環境を再現した評価へ進めると、選定の根拠が明確になります。
SUS304とSUS316の違い
SUS316はモリブデンを含み、一般にSUS304より塩化物環境での孔食・隙間腐食に対する抵抗性が高い鋼種です。薬液の種類や濃度、温度が厳しくなる用途では、二相ステンレス鋼や高モリブデンのステンレス鋼なども比較対象になります。
SUS316にも隙間腐食の発生例があります。材質の変更と同時に、ガスケット面や支持部で液が滞留する条件を見直すことが重要です。
SUS316Lは、SUS316の炭素量を抑えた鋼種です。溶接の熱で耐食性が低下する鋭敏化(粒界腐食の原因)に配慮する場合に選ばれます。SUS304に対するSUS304Lも同じ位置付けです。
SUS304とSUS316の成分の違いや、塩化物の有無など使用環境に応じた選び方は、次の記事で詳しく紹介しています。
PRENで成分による傾向を比較する
PREN(耐孔食指数)は、化学成分からステンレス鋼の耐孔食性を相対的に比較するための指標です。隙間腐食への抵抗性を検討する際にも、材料候補を比較する目安として使われます。代表的な計算式は次のとおりです。
PREN = Cr + 3.3 × Mo + 16 × N
出典:押川渡ほか「NaCl, MgCl2または海塩を付着させたステンレス鋼における恒湿大気中での侵食深さ」『材料と環境』49巻11号、690–695頁、2000年(腐食防食学会)
出典:米国エネルギー省 OSTI.GOV「Critical temperatures for crevice corrosion of high-nitrogen stainless steels」(Albany Research Center)
Cr、Mo、Nには、それぞれの質量パーセントの数値を入れます。JISに定められたクロムとモリブデンの成分範囲から計算すると、SUS304はおおむね18~20、SUS316はおおむね23~28になります(窒素を除いて計算した場合)。
PRENは成分による違いを比べる目安で、この数値だけで材料を決めることはできません。実際の使用可否は、表面状態や隙間形状、使用環境を含めた評価で判断します。
アルミニウムで配慮したい点
アルミニウムも、表面の酸化皮膜によって耐食性を保っています。塩化物を含む環境では、孔食や隙間腐食が生じる場合があります。合金の種類、表面処理、接触する相手材を含めた選定が重要です。
アルミニウムの酸化皮膜は中性付近で安定しやすく、酸性・アルカリ性の薬液では皮膜が溶解し、腐食が問題になることがあります。中性付近の液でも、塩化物を含む場合は孔食や隙間腐食などの局部腐食が起こり得ます。
ステンレス用のPRENによる比較は、ステンレス鋼の材料選定に用います。アルミニウムでは、候補合金ごとの耐食データと、実際の接触部を再現した試験結果をもとに判断します。
アルミニウムとステンレスの耐食性の違いや、両者を組み合わせて使う場合の異種金属接触腐食への対策は、次の記事で紹介しています。
隙間腐食を防ぐための設計と管理
対策は、接触部の形状、材料、表面の状態、使用中の管理を組み合わせて進めます。すでに腐食が発生している部品では、損傷の深さや広がり、残存肉厚を調べ、補修・交換と再発防止の方針を検討します。
接合部の形状とガスケットを見直す
重ね合わせや断続溶接で液が入り込む場合は、突合せ構造への変更や、接液部を連続して接合する方法が候補になります。溶接部については、欠陥や溶接焼けがないか、ビードが平滑に仕上がっているかも確認します。
フランジや締結部では、ガスケットの耐薬品性・耐熱性に加え、寸法、面圧、締付条件を設計仕様に合わせます。樹脂製のガスケットや絶縁部品を使う場合も、金属との接触面に液が入り込む経路を考慮します。
| 対象 | 対策の例 | 併せて検討する点 |
|---|---|---|
| フランジ | 適切なガスケット寸法・材質と締付条件の採用 | シール面の状態、接液側の段差、分解点検周期 |
| ボルト・支持部 | 排水できる向きや支持形状への変更 | 強度、異種金属接触、接触面の観察・清掃 |
| 重ね継手 | 突合せ構造や連続溶接への変更 | 溶接品質、変形、溶接後の表面処理 |
| 液が溜まる部分 | 勾配、水抜き、洗浄液の排出経路の確保 | 洗浄方法と排水経路の整合、停止時の液残り |
これらは設計上の対策例です。シール材や接合方法は、連続浸漬、屋外暴露、温度変動などの使用条件に合わせて選びます。
酸洗い・不動態化処理と清浄度管理
ステンレスの溶接焼けや酸化スケールは、適切な酸洗いなどで除去し、耐食性を発揮しやすい表面に仕上げます。不動態化処理は、清浄な表面で保護性のある不動態皮膜の形成を促す処理です。酸洗いと不動態化処理は、それぞれの目的に合わせて工程を選びます。
加工時の鉄粉付着、傷、薬液の残留にも配慮が必要です。工具や作業場所の管理、処理後の十分なすすぎ、用途に応じた乾燥まで含めて品質を確保します。
表面の仕上げは、清掃のしやすさやシール性を踏まえて指定します。
酸洗い・不動態化処理と電解研磨の違いや、電解研磨で表面を平滑に仕上げる際の注意点は、次の記事で解説しています。
洗浄・排水と点検を組み合わせる
沿岸設備では、付着した塩分や堆積物を適切な水質の洗浄水で除去し、その後の排水と乾燥まで考慮します。塩分を含む液を残したまま乾燥が進むと、局所的な濃縮につながります。
常時液体を扱う設備では、薬液条件の管理や洗浄手順、停止時の液抜きが重要です。洗浄剤や運転温度を変更した際には、材料と表面処理の適合性も見直します。
点検では、ガスケット下、ボルト座面、クランプ下、過去に腐食が起きた部位を優先します。外周のにじみや変色を手掛かりにしながら、分解時には腐食の深さと広がりを調べます。分解前の写真や運転・洗浄条件の履歴があると、原因の把握に役立ちます。
フッ素樹脂コーティング・ライニングを検討する際のポイント
薬液に接する金属面の防食には、フッ素樹脂コーティングやライニングによって、基材と薬液の接触を抑える方法があります。吉田SKTでは、使用条件に応じた耐食用途のコーティング・ライニングをご提案しています。
膜厚や用途による両者の違いは、コーティングとライニングの違いで解説しています。ニッケル基合金などの耐食合金に材料を変更する方法と比べて検討する場合は、次の記事も参考になります。
耐食用途に適した被膜を設計する
フッ素樹脂の耐薬品性を防食に生かすには、樹脂の種類、膜厚、被覆範囲、基材の形状を合わせて検討します。薬液が基材まで達する小さな穴は「ピンホール」と呼ばれ、腐食や被膜の剥がれにつながることがあります。
フライパンなど一般用途のコーティングは膜厚が約20~50μmで、目に見えないピンホールが存在します。吉田SKTでは耐食用途に、塗膜を何層も重ねた膜厚300μm以上の厚膜仕様を推奨しています。層を重ねて基材まで通じる欠陥をなくし、膜を厚くすることで、薬液が樹脂に浸透して基材に届くまでの時間を長くします。
詳しい仕組みは、次の記事をご覧ください。
ライニングに使われる主な材料や、フッ素樹脂ライニングが耐薬品性を発揮する仕組み、具体的なライニング方法をまとめた資料をご用意しています。耐食処理の方法を比較・検討する際にご活用ください。
接合部と被膜の端部まで含めて検討する
耐食用途のコーティングでは、基材の形状も仕上がりを左右します。角部に丸み(R)がないと、凸部では膜が薄くなってピンホールや薬液浸透のおそれがあり、凹部では膜が厚くなって剥離や割れのおそれがあります。PFAの厚膜コーティングでは、凸部6R以上、凹部15R以上のR加工が必要です。
溶接部は全周溶接とし、ビードを平滑に仕上げます。目視できない配管の内面などは施工や検査が難しいため、分割した構造を検討します。被膜に傷や剥がれが生じると、その部分から液が入り込むことがあるため、組付け時の取り扱いにも注意します。
耐浸透性を重視する場合のMYライニング®
吉田SKTのMYライニング®は、PFA樹脂を使用し、薬液の浸透や被膜の膨れ(ブリスター)への抵抗性を高めたライニング技術です。薬液に接する金属部品の防食を検討する際の選択肢になります。
ブリスターが発生する仕組みや、耐ブリスター性の評価方法は、次の記事で解説しています。
適用にあたっては、薬液の種類・濃度・温度、基材の材質・形状などをお伺いし、仕様を検討します。
耐浸透性PFAライニングの特長を紹介したカタログをご用意しています。薬液に接する部品の防食方法を比較する際にご活用ください。
量産前に確認したい評価項目
量産前の評価では、実際に使う材質と接合部の形状、ガスケット、締付状態をできるだけ再現することが重要です。通常運転に加え、洗浄・停止・乾湿の繰り返しなど、製品が受ける条件を試験計画に含めます。
設計・製造・保全で共有する確認項目として、次の内容が役立ちます。
- 使用液:薬液名、濃度、塩化物イオン濃度、pH、混入物
- 使用条件:通常・最高温度、接触時間、圧力、洗浄条件、停止中の状態
- 材料:鋼種・合金種、材料証明書、溶接・熱処理の履歴、相手材
- 接合部:隙間の幅と奥行き、ガスケット、締付条件、排水・点検のしやすさ
- 表面処理:被覆範囲、膜厚、端部、密着性、ピンホール、組付けによる損傷
- 評価結果:腐食の発生位置・最大深さ、シール面の状態、漏れ、被膜の膨れ・剥がれ
試験データと使用条件を照らし合わせる
材料の耐食性を比べる試験には、塩化物を含む溶液に試験片を浸して孔食や隙間腐食の発生を調べる方法や、腐食が起こり始める温度・電位を求める方法があります。いずれも、決められた条件で材料同士を比較するための試験です。結果を比べるときは、試験方法、溶液、温度、時間、試験片や隙間の条件がそろっているかを確認します。
試験で得られた温度や電位は、材料を比べるための値です。実機の使用限界は、実際の薬液、接合部、表面処理を組み合わせた事前評価で確かめます。合否基準には、腐食の有無に加えて、漏れ、シール性、残存肉厚、被膜の健全性など、部品の機能に関わる項目を設定します。
隙間腐食への対策は接触部と使用環境に合わせて
隙間腐食は、水や薬液が滞留する接触部で、局所的に環境が変化することによって進みます。SUS304やSUS316などの材質選定とともに、接合部の形状、液の出入り、表面の仕上げ、洗浄・点検まで考慮することが、設備や部品の耐食性を確保するうえで重要です。
薬液に接する金属面の防食や、付着物を落としやすくする表面づくりには、フッ素樹脂コーティングやライニングも選択肢になります。用途別の処理は防錆・耐食性で探す表面処理(コーティング)でご覧いただけます。
吉田SKTでは、基材の材質・形状、使用する薬液、温度、必要な表面機能をお伺いし、適したコーティング・ライニングをご提案しています。図面や接液部の写真、使用条件などをもとに、表面処理の仕様についてご相談いただけます。