無電解ニッケルメッキとは?特徴・用途・膜厚と硬度を解説

こんにちは。「吉田SKT」ブログ編集チームです。
無電解ニッケルメッキは、複雑な形状にも比較的均一な厚さの被膜をつくりやすく、耐食性や耐摩耗性を付与できる表面処理です。表面処理全体の分類や目的を知りたい方は、「表面処理とは?分類や目的、処理方法など業務上知っておきたい基礎知識」も参考になさってください。無電解ニッケルメッキを検討する際には、電解ニッケルメッキとの違いや、リン含有率・膜厚の選び方が重要になります。
代表的な被膜は、ニッケルとリンの合金である「Ni-P(ニッケル-リン)」です。ほかにNi-B(ニッケル-ホウ素)などもありますが、一般に無電解ニッケルメッキという場合はNi-Pを指すことが多いため、この記事ではNi-Pメッキを中心に解説します。特徴や主な用途から、電解メッキとの違い、種類、膜厚・硬度の目安、処理工程までを紹介し、JIS記号や図面指示、環境規制への対応にも触れます。
目次 [閉じる]
無電解ニッケルメッキとは
無電解ニッケルメッキとは、外部電源を使わず、メッキ液中の化学反応によってニッケルを含む被膜を形成する方法です。「化学メッキ」とも呼ばれ、英語では「electroless nickel plating」や「autocatalytic nickel plating」と表記されます。
| 項目 | 概要 |
|---|---|
| 成膜方法 | 還元剤を使った化学反応で成膜する |
| 代表的な被膜 | Ni-P(ニッケル-リン)合金 |
| 主な強み | 膜厚の均一性、耐食性、硬度、複雑形状への対応 |
| 主な注意点 | 前処理、メッキ浴の管理、液の流れ、熱処理条件が品質に影響する |
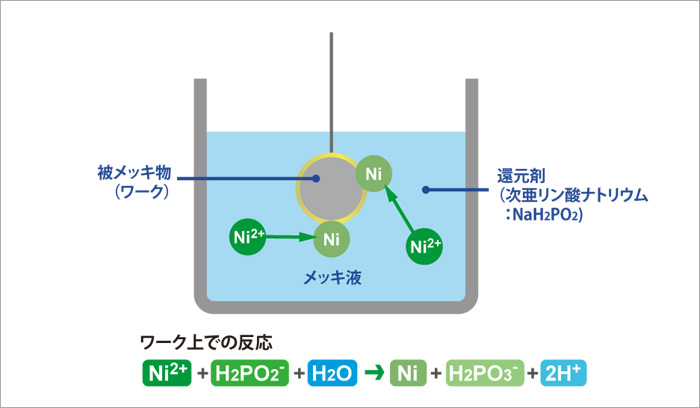
自己触媒反応で被膜が成長する
無電解Ni-Pメッキでは、一般に次亜リン酸塩を還元剤として使用します。メッキ液中のニッケルイオンが還元されて製品表面に析出し、その過程でリンも取り込まれてNi-P被膜になります。
最初に表面で反応が始まると、析出したニッケル自体が次の反応を促す触媒として働き、被膜が連続して成長します。この仕組みを「自己触媒反応」といいます。

安定した被膜を形成するには、素材に合った前処理と、メッキ浴の温度、pH、成分濃度、撹拌などの適切な管理が重要です。
無電解ニッケルメッキの特徴・メリット
膜厚が比較的均一で、寸法を管理しやすい
無電解ニッケルメッキは電流分布の影響を受けないため、外周、内径、溝などの膜厚を比較的そろえやすい方法です。膜厚を見込んだ寸法設計がしやすく、精密部品にも利用されます。
膜厚の均一性は、製品の形状やメッキ液の流れによって変わります。深い止まり穴、狭いすき間、空気が抜けにくい部分、治具の陰などでは、メッキ液が十分に入れ替わらず、薄付きや未析出が起こることがあります。こうした形状では、液の流れを確保できる治具や処理条件の検討が重要です。
耐食性を付与できる
Ni-P被膜は、鉄鋼やアルミニウム合金などの素地を腐食環境から守る目的で使われます。一般に高リンタイプは、原子が規則正しく並んでいない「非晶質」に近い構造になり、腐食の経路となる粒界が少ないため、粒界に沿った腐食の進行が抑えられ、優れた耐食性を示す傾向があります。
耐食性を重視する場合に適したリン含有率は、使用環境によって異なります。例えば、強アルカリ環境では低リンタイプが選ばれることもあります。実際の耐食性には、リン含有率に加え、膜厚、ピンホール(被膜に生じる微細な穴)、前処理、熱処理、素地、使用液や温度も影響します。
硬度・耐摩耗性を高められる
無電解Ni-P被膜は、析出したままでも比較的高い硬度を持ちます。さらに適切な熱処理を行うと、結晶化やNi3Pの析出によって硬度が上がり、耐摩耗性が向上する場合があります。
硬質クロムメッキの代替候補として検討されることもあります。摩耗の仕方は、硬さに加え、相手材、潤滑、表面粗さ、荷重、温度などによって変わります。代替の可否は、これらを踏まえて実際の使用条件で評価します。
摺動部品では、摩耗粉が動作に与える影響も選定のポイントになります。吉田SKTでは、既存のメッキで摩耗粉による動作不良が生じていたプランジャに、変性フッ素樹脂コーティングを採用した事例を紹介しています。
一部の非導電性材料にも適用できる
無電解メッキは通電を必要としないため、適切な粗化、活性化、触媒化を行えば、一部の樹脂やセラミックスにも適用できます。導電化、電磁波シールド、上層メッキの下地などが代表的な目的です。
施工の可否や適した処理方法は、樹脂やセラミックスの種類によって異なります。採用にあたっては、素材の種類、成形状態、吸水、熱膨張差などを踏まえ、密着性や熱サイクルに対する耐久性を評価することが重要です。
無電解ニッケルメッキの主な用途
| 分野・部品例 | 主な目的 | 主な選定条件 |
|---|---|---|
| シャフト、ギア、バルブ、ポンプ部品 | 耐摩耗性、耐食性、寸法精度 | 相手材、潤滑、摺動条件、膜厚 |
| 金型 | 防食、摩耗低減、メンテナンス性 | 樹脂ガス、冷却水、補修方法。離型が目的なら複合被膜なども比較 |
| 半導体製造装置・精密機器 | 耐薬品性、耐食性、非磁性など | 使用薬品、清浄度、リン含有率、熱処理 |
| 電子部品 | 下地、接合、耐食、電気特性 | はんだ付け性、接触抵抗、後工程との相性 |
| 樹脂部品 | 導電化、電磁波シールド、上層メッキの下地 | 樹脂の種類、密着性、熱サイクル |
適したリン含有率、膜厚、熱処理条件は、部品の使用環境と求める機能によって変わります。同じ種類の部品でも、耐食性や耐摩耗性など、優先する機能に応じて仕様を選定します。
無電解ニッケルメッキは、フッ素樹脂コーティングの下地処理として用いられることもあります。例えば銅製の基材では、焼成時の酸化膜形成を抑えるために下地処理を組み合わせます。材質や形状に応じた設計の考え方は、「テフロン™フッ素樹脂コーティングに適した基材設計」で解説しています。
電解ニッケルメッキとの違い
無電解ニッケルメッキと電解ニッケルメッキの最も大きな違いは、ニッケルを析出させる力です。電解メッキは電流を利用するのに対し、無電解メッキは還元剤による化学反応を利用します。

| 比較項目 | 無電解ニッケルメッキ | 電解ニッケルメッキ |
|---|---|---|
| 析出の仕組み | 還元剤による化学反応 | 外部電源から流す電流 |
| 膜厚分布 | 液が十分に循環する範囲では、複雑形状にも比較的均一 | 電流が集中する凸部は厚く、穴や奥まった部分は薄くなりやすい |
| 対象素材 | 金属に加え、適切な粗化・活性化・触媒化を行えば一部の樹脂などにも対応可能 | 基本的に導電性のある素材が対象 |
| 代表的な被膜 | Ni-P、Ni-Bなどの合金被膜 | ニッケル被膜のほか、電解合金メッキもある |
| 主な長所 | 均一膜厚、複雑形状、機能性 | 用途に応じた外観や成膜速度、量産性など |
| 主な注意点 | 浴管理、薬品費、液流れ、前処理 | 電流分布、治具の接点、付き回り |
寸法精度を重視する複雑形状の部品や、内径・溝にも被膜を付けたい場合は、無電解ニッケルメッキが候補になります。一方、形状が単純で、外観、処理時間、コストなどを優先する場合は、電解ニッケルメッキが適することもあります。
無電解ニッケルメッキと電解ニッケルメッキは、素材、形状、必要な膜厚、使用環境、量産数量に応じて使い分けられます。
メッキ全般の種類や、アルマイト・塗装などとの違いをくわしく知りたい方は、「メッキとは?種類と特徴、他の表面処理との違いを解説」も参考になさってください。
無電解ニッケルメッキのデメリット・注意点
- メッキ浴の管理が難しい:還元剤の消費や副生成物の蓄積によって浴の状態が変化するため、分析、補給、ろ過、更新などが必要です。
- 処理コストが高くなりやすい:薬品費や浴管理の負担があり、電解メッキより処理時間が長くなる場合があります。
- 前処理の影響が大きい:油分、酸化皮膜、汚れが残ると、未析出、ふくれ、はがれなどの原因になります。
- 廃液処理が必要:老化した浴や水洗水には、ニッケル、リン化合物、浴を安定させる錯化剤、有機物などが含まれるため、関係法令や地域の基準に沿った処理が必要です。
- 熱処理が素地にも影響する:硬度を高める熱処理によって、寸法、変形、耐食性、磁性、素地の機械的性質が変わる場合があります。
高強度鋼では、水素ぜい化対策として、材料強度や使用条件に応じてメッキ前の応力除去やメッキ後の水素除去処理が必要になることがあります。また、熱処理には水素除去、密着性向上、硬さ・耐摩耗性の向上などの目的があり、それぞれ処理条件が異なります。「ベーキング」と指定する際も、目的と処理条件を加工先とすり合わせることが重要です。
リン含有率による種類と違い
無電解Ni-Pメッキは、被膜中のリン含有率によって性質が変わります。一般に低リン、中リン、高リンと呼ばれますが、区分の境界は規格や加工会社によって異なります。
以下は、ASTM B733-22の分類表(Type III・IV・V)を参考にした代表的な区分例です。同規格には、リン含有率1~3質量%のType IIもあります。JIS H 8645:1999では被膜中のリン含有率を2~15質量%としていますが、「低リン・中リン・高リン」という3区分自体は定義していません。
| 種類 | リン含有率の目安 | 主な傾向 | 選定時の注意 |
|---|---|---|---|
| 低リン | 2~4質量%程度 | 析出状態で硬度が高め。結晶質で磁性を持ちやすく、強アルカリ環境で採用されることがある | 酸性・塩水環境での耐食性は、膜厚や使用条件によって異なる |
| 中リン | 5~9質量%程度 | 硬度、耐食性、コストなどのバランスを取りやすく、幅広い用途で使用される | 同じ中リンでも浴や熱処理により特性が変わる |
| 高リン | 10質量%以上 | 多くの酸性・塩水環境で耐食性が高い傾向。析出状態では非磁性になりやすい | 熱処理によって磁性や耐食性が変化することがある。電気抵抗も高くなりやすい |
リン含有率は、耐食性、硬度、摩耗、磁性、電気抵抗、はんだ付け性、熱処理の可否を踏まえて選定します。境界付近の呼び方は加工会社によって異なるため、図面では「中リン」などの区分に加え、必要に応じてリン含有率の範囲を数値で指定すると、認識のずれを防ぎやすくなります。
膜厚・硬度の目安
膜厚や硬度は、製品の用途と合否基準を決めるための重要な数値です。得られる値は、浴の種類、リン含有率、素地、熱処理、測定方法によって変わります。ここでは、仕様を検討する際に参考となるJISの膜厚等級と硬さの数値を紹介します。
JISにおける膜厚等級
JIS H 8645「無電解ニッケル-りんめっき」では、最小膜厚によって1級から7級までを定めています。
| 等級 | 最小膜厚 | 等級 | 最小膜厚 |
|---|---|---|---|
| 1級 | 3μm | 5級 | 20μm |
| 2級 | 5μm | 6級 | 30μm |
| 3級 | 10μm | 7級 | 50μm |
| 4級 | 15μm | ― | ― |
必要膜厚は、使用環境、期待寿命、素地の粗さ、摩耗量、寸法公差をもとに設定されます。膜厚を増やすと、処理時間やコストが増加し、寸法への影響や被膜応力が大きくなる場合があります。求める機能とこれらの条件を踏まえて膜厚を選び、図面では必要な最小膜厚と測定位置を指定するのが一般的です。
硬度の目安
JIS H 8645では、試験片に50μm以上の厚さで施した被膜について、硬さを500HV以上としています。また、JISの附属書には、熱処理条件によっておおむね600~1000HVとなる例が示されています。
50μm以上という膜厚は、JISの硬さ試験に用いる被膜の条件です。実製品の膜厚は、使用環境や必要な機能、寸法公差に応じて設定します。
実製品の硬さは、リン含有率や熱処理条件などによって変わります。測定値は、被膜の厚さや測定荷重、測定方法にも左右され、特に薄い被膜では素地の影響を受けやすくなります。
硬さの測定には、実製品のほか、必要に応じて製品と同じ条件で処理した試験片を用います。このような試験片は、現場で「テストピース」や「ダミー板」と呼ばれることがあります。硬さを受入基準とする場合は、測定対象、熱処理条件、試験方法、測定位置について、加工先との事前の取り決めが重要です。
無電解ニッケルメッキの処理工程
標準的な工程は次のとおりです。実際の前処理や活性化方法は、鉄鋼、ステンレス、銅合金、アルミニウム合金、樹脂など、素材によって変わります。
- 素材・要求仕様
素材、熱処理履歴、表面状態、マスキング範囲、必要膜厚、用途などが、処理条件を決める基礎情報になります。 - 脱脂・洗浄
油、研磨剤、汚れなどを取り除く工程です。 - 酸洗い・活性化
酸化皮膜や不動態皮膜を除去し、反応が始まりやすい表面状態にする工程です。素材によっては、アルミニウム合金のジンケート処理などの置換処理、ストライクメッキ、触媒化などが追加されます。 - 無電解ニッケル析出
温度、pH、浴組成、撹拌、負荷量を適切に保ち、狙いの膜厚まで被膜を成長させる工程です。 - 水洗・乾燥
付着した薬液を水洗で除去し、乾燥させる工程です。 - 熱処理
水素除去、密着性向上、硬さ・耐摩耗性の向上などの目的に応じて行われます。 - 検査
膜厚、外観、密着性、硬度、必要に応じて耐食性などが検査対象になります。
不具合を防ぐうえで、前処理は特に重要です。また、成膜中の析出速度やリン含有率には、温度やpH、浴の使用履歴、不純物、製品表面積、液の流れなどが影響します。
複合無電解ニッケルメッキとは
無電解Ni-P被膜に微粒子を分散・共析(被膜の中へ一緒に取り込むこと)させ、別の機能を追加したものが複合無電解ニッケルメッキです。
- SiC、Al2O3、ダイヤモンドなど:耐摩耗性や表面硬度の向上を目的に使用
- PTFEなど:低摩擦、離型性、焼付き抑制を目的に使用
性能は、粒子の種類や粒径、共析量、分散状態、被膜の厚さ、表面粗さによって変わります。粒子の凝集や沈降が起きると、ロット間で性能がばらつくため、通常のNi-Pメッキ以上に浴と撹拌の管理が重要です。
硬度と離型性を両立するコーティング
硬度に加えて離型性や滑り性を求める場合は、有機材料と無機材料を組み合わせた表面処理も候補になります。吉田SKTの「バイコート®(有機無機複合コーティング)」は、金属などの硬い無機材料と、フッ素樹脂などの有機材料を組み合わせたコーティングです。ニッケル系金属被膜にフッ素樹脂を複合したタイプもあります。
フッ素の共析メッキが使われていたヒートシーラーで、バイコート®への変更により、包装フィルムからはみ出す樹脂の付着を改善した事例も公開しています。
硬度と非粘着性を両立する処理を検討する際は、バイコート®のカタログもご活用ください。
環境規制(RoHS指令・ELV指令)と鉛フリーへの対応
電気・電子機器や自動車向けに無電解ニッケルメッキを採用する場合は、耐食性や硬度に加え、製品に含まれる化学物質の規制も選定条件になります。EUでは、RoHS指令やELV指令によって、鉛などの有害物質の使用が制限されています。
RoHS指令・ELV指令の対象と鉛の許容濃度
RoHS指令は電気・電子機器に含まれる特定有害物質を制限する指令です。ELV指令は使用済み自動車の適正処理や再資源化を目的とする指令で、対象車両の材料・部品に含まれる有害物質も制限しています。
| 指令 | 主な対象 | 制限する物質 |
|---|---|---|
| RoHS指令(2011/65/EU) | EU市場に投入される電気・電子機器。ただし、対象外となる機器もある | 鉛、水銀、カドミウム、六価クロム、特定の臭素系難燃剤やフタル酸エステル類など10物質 |
| ELV指令(2000/53/EC) | 主にEU市場に投入される乗用車・小型商用車の材料や部品 | 鉛、水銀、カドミウム、六価クロムの4物質 |
鉛の許容濃度は、いずれも原則として均質材料ごとに0.1質量%(1,000ppm)以下です。均質材料とは、組成が均一な材料、または機械的な方法で異なる材料に分離できない材料を指します。メッキ部品では、素地と被膜をそれぞれの材料として評価するため、被膜中の鉛含有量を把握することが重要です。
用途によっては適用除外が設けられており、適用条件や期限は個別に異なります。また、ELV指令に代わる新規則は2026年8月に発効し、原則として2028年9月1日から適用されます。実際の対応では、製品の種類や市場への投入時期に応じた規定の確認が必要です。
鉛フリーの無電解ニッケルメッキとは
無電解ニッケルメッキ浴には、浴の分解を抑えるために安定剤が加えられます。従来は鉛を含む安定剤が使われてきましたが、この鉛はメッキ中に被膜へ取り込まれることがあります。
鉛フリー対応では、鉛を含む安定剤を別の成分に置き換えたメッキ浴などが用いられます。鉛の代替には無機物や有機化合物が使われ、鉛フリータイプの無電解Ni-Pメッキ液も実用化されています。
適合性は規制対象物質の含有量と要求仕様で判断する
規制への適合性を判断するには、完成した製品の材料や被膜に、鉛などの規制対象物質がどの程度含まれているかが重要です。「鉛フリー」という表示とあわせて、鉛の意図的添加の有無、被膜中の鉛含有量、分析方法など、加工先の管理基準を把握することが大切です。鉛以外の制限物質についても、素地や他の表面処理を含めた評価が必要になります。
加工先への相談では、対象となる指令、納入先の化学物質管理基準、必要な証明書や分析報告書を伝えるとスムーズです。鉛フリー浴へ切り替える場合も、リン含有率、耐食性、硬度など、用途に必要な機能を満たすか評価することが重要です。
JIS記号と図面指示・加工先への相談
無電解ニッケルメッキのJIS規格としては、JIS H 8645:1999「無電解ニッケル-りんめっき」(2023年10月確認)があります。鉄・銅・アルミニウムおよびそれらの合金素地に施したNi-Pメッキを対象としており、被膜のリン含有率、膜厚、硬度などを定めています。
一方、樹脂やセラミックスへのメッキ、粒子を共析させた複合メッキなどは、同規格の適用範囲外となる場合があります。その場合は、対象に応じた受入条件を個別に設定する必要があります。
記号の例
ELp-Fe/Ni(90)-P20
| 記号 | 意味 |
|---|---|
| ELp | 無電解メッキ |
| Fe | 鉄鋼素地 |
| Ni(90)-P | ニッケル約90質量%、残部が主にリンであるNi-P被膜 |
| 20 | 最小膜厚20μm |
Ni( )内の数値はニッケルの質量%を示すため、この指定が実質的にリン含有率の指定を兼ねます。上記のNi(90)-Pは、リンを約10質量%含む被膜を表します。
膜厚の代わりに等級を用い、ELp-Fe/Ni(90)-P[5]のように表す方法もあります。この場合の[5]は、JIS H 8645の5級、つまり最小膜厚20μmを示します。
図面指示と加工先に伝える内容
図面や仕様書では、「ELP」や「無電解ニッケル」という名称に加え、必要な膜厚や特性を伝えることが重要です。加工先への相談も含め、次の内容を用途に応じて共有することで、仕様の認識をそろえやすくなります。
- 用途・使用環境:改善したい機能、温度、湿度、使用薬品、塩分、必要な寿命
- 素地:材質、熱処理状態と履歴、処理前の表面状態
- 形状・処理範囲:図面、寸法公差、止まり穴や狭いすき間の有無、マスキング範囲
- リン含有率:低リン・中リン・高リンの区分に加え、必要に応じて含有率の範囲を数値で指定
- 膜厚:必要な最小膜厚、有効面、測定方法と測定位置
- 熱処理:実施の可否、目的、温度、時間。高強度鋼の場合は水素ぜい化対策
- 摺動条件:相手材、荷重、速度、潤滑の有無や方法
- 検査・受入基準:外観、表面粗さ、硬度、密着性、耐食性など、必要な検査と合否基準
- 化学物質規制:対象となる法規、納入先の管理基準、必要な証明書や分析報告書
英語図面では「electroless nickel plating」、Ni-P被膜を表す場合は「autocatalytic nickel-phosphorus coating」などの表現が使われます。区分や試験方法は規格によって異なるため、海外規格を指定する場合は、規格番号と版を併記することが重要です。
仕様が決まっていない場合でも、「錆を防ぎたい」「寸法を大きく変えずに摩耗を減らしたい」といった困りごとから相談できます。改善したい内容をもとに、メッキの種類、膜厚、後処理を絞り込んでいきます。
無電解ニッケルメッキ以外の表面処理も比較する
無電解ニッケルメッキは、均一膜厚、耐食性、耐摩耗性が必要な場面で有力な方法です。非粘着性、離型性、低摩擦性、耐薬品性などを重視する場合は、「フッ素樹脂コーティング(テフロン™コーティング)」をはじめとする機能性コーティングも候補になります。処理方法の選定では、使用条件と必要な機能を組み合わせて比較することが重要です。
アルミ製品で、無電解ニッケルメッキを含むメッキとアルマイトのどちらが適するか比較したい方は、「アルマイトとメッキの違いを7項目で比較|用途別の選び方を解説」も参考になさってください。
摩耗、付着、腐食などの課題から処理方法を比較したい方は、「表面処理の選び方」も参考になさってください。必要な機能や基材、施工条件を踏まえた選定の考え方を紹介しています。
吉田SKTの表面処理のラインナップや、選定を支えるサービス・生産体制をまとめた「機能性表面処理ガイド資料」もご用意しています。加工方法や依頼先を検討する際の資料としてご活用ください。
バイコート®の離型性や滑り性を手元で試したい方には、「バイコート®体感キット」もご用意しています。処理面の特徴を把握し、具体的な用途での検討に役立てられます。
まとめ
無電解ニッケルメッキは、還元剤による化学反応でNi-Pなどの被膜を形成する表面処理です。電流分布の影響を受けないため、メッキ液が十分に循環する範囲では、複雑形状にも比較的均一な膜厚を得られます。
- 複雑形状や寸法精度を重視する部品に向いている
- リン含有率によって、耐食性、硬度、磁性、電気抵抗などが変わる
- 熱処理によって硬度を高められるが、耐食性や素地に影響する場合がある
- 膜厚は、用途に必要な最小値と測定位置をもとに管理される
- 図面には、素材、リン含有率、膜厚、熱処理、検査条件などの指定が必要
無電解ニッケルメッキの仕様は、使用環境と優先する機能に応じて選定します。加工先に使用条件や改善したい課題を伝えることで、適したリン含有率、膜厚、熱処理条件を検討しやすくなります。求める機能に応じて、ほかの表面処理も含めて比較することが大切です。
吉田SKTでは、金属部品の付着、摩耗、滑り、薬品による傷みなど、表面の課題に応じたコーティングをご提案しています。ご相談の際に、部品の材質、使用温度、接触する物質、現在の表面処理、改善したい状況をお知らせいただくと、具体的な処理方法を検討しやすくなります。処理方法の選定段階からご相談いただけます。